



Pelapisan TiN vs DLC untuk Punch Pin: Gesekan, Memakai, dan Biaya
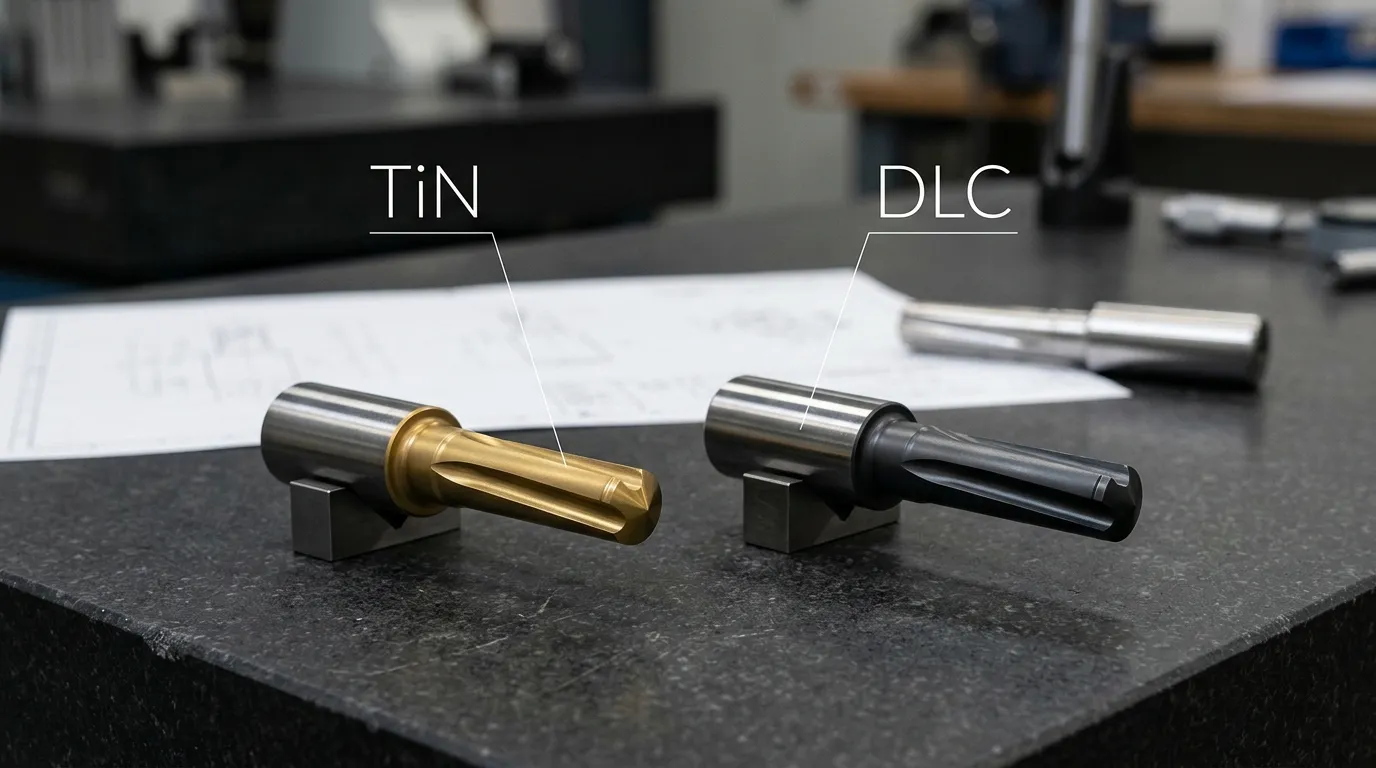
Tidak ada lapisan yang otomatis lebih baik. Pilihan yang tepat tergantung pada substrat punch, bahan benda kerja, pelumasan, Pembersihan, beban benturan, persiapan permukaan, dan sistem pelapisan yang tepat yang ditawarkan. Pelapisan juga hanya salah satu bagian dari keputusan alat; Hubungan yang lebih luas antara bahan punch, Desain, pembersihan, dan pemeliharaan ditanggung dalam hal ini Panduan Cetakan Meninju (disimpulkan).
TiN vs DLC untuk Punch Pin: Jawaban Praktis
Perbandingan yang paling berguna dimulai dari mode kegagalan aktual punch, bukan satu angka kekerasan atau gesekan.
| Faktor perbandingan | TiN | DLC |
|---|---|---|
| Kategori pelapis | Lapisan keramik titanium nitrida | Keluarga pelapis berbasis karbon |
| Alasan utama untuk mempertimbangkannya | Perlindungan keausan umum dan permukaan keras yang terbukti | Gesekan rendah, perilaku anti-lengket, dan pengendalian keausan perekat |
| Kecenderungan gesekan | Biasanya lebih tinggi dari banyak sistem DLC | Seringkali lebih rendah, tergantung pada tipe DLC dan kondisi pengujian |
| Keausan abrasif | Biasa digunakan di mana ketahanan aus permukaan keras penting | Juga tahan terhadap abrasi, namun performa sangat bervariasi menurut formulasi DLC |
| Galling dan pengambilan material | Dapat mengurangi keausan tetapi biasanya bukan pilihan pertama ketika menempel parah mendominasi | Sering dipertimbangkan saat menggali, pengambilan, atau gesekan geser adalah masalah utama |
| Sensitivitas benturan | Tergantung ketebalan lapisan, adhesi, dan dukungan substrat | Bisa sensitif terhadap benturan, tegangan sisa, dan deformasi substrat, tergantung pada struktur DLC |
| Pas benda kerja | Sering digunakan sebagai pilihan serba guna untuk meninju dan membentuk logam | Sering dievaluasi untuk aluminium, tembaga, baja tahan karat, lembaran berlapis, dan aplikasi lain yang mudah diambil |
| Kejelasan spesifikasi | TiN adalah kategori pelapis yang lebih jelas | "DLC" saja bukanlah spesifikasi teknis yang lengkap |
| Biaya di muka relatif | Seringkali baseline berbiaya lebih rendah | Biasanya lebih mahal, Namun, premi tergantung pada film dan prosesnya |
| Pas awal terbaik | Perlindungan keausan yang luas dengan biaya terkontrol | Aplikasi gesekan rendah atau anti-galling di mana pickup mendorong waktu henti atau scrap |
Nilai yang dipublikasikan tidak boleh dibandingkan tanpa konteks. Koefisien gesekan yang diukur terhadap baja dalam kondisi laboratorium kering tidak secara langsung setara dengan nilai yang diukur terhadap material lain, kurang pelumasan, atau dengan beban yang berbeda. Kehati-hatian yang sama berlaku untuk hasil kekerasan dan keausan.
Mengapa DLC Tidak Dapat Diperlakukan Sebagai Satu Lapisan
TiN merujuk pada sistem pelapisan titanium nitrida yang mudah dikenali. DLC, atau karbon mirip berlian, adalah keluarga film berbasis karbon yang luas.
Itu Klasifikasi ISO 20523 untuk film berbasis karbon ada karena lapisan ini dapat berbeda dalam ikatan karbon, kandungan hidrogen, elemen paduan, struktur lapisan, dan metode deposisi. Contoh umum meliputi:
-
a-C:H: lapisan karbon amorf terhidrogenasi.
-
ta-C: sebuah yang tidak terhidrogenasi, Pelapisan karbon high-sp³.
-
Si-DLC atau DLC:Ya: sistem DLC yang dimodifikasi dari silikon.
-
Multilayer DLC: lapisan yang dibangun dengan lapisan transisi atau interlayer untuk mengelola tegangan dan adhesi.
Perbedaan ini memengaruhi gesekan, kekerasan, tegangan sisa, ketebalan lapisan, kemampuan suhu, adhesi, dan perilaku dampak. Dua pemasok mungkin sama-sama mengutip "DLC" sambil menawarkan sistem yang sangat berbeda secara material.
Kutipan DLC yang berguna harus mengidentifikasi:
-
Penunjukan pelapisan yang tepat.
-
Apakah film tersebut terhidrogenasi atau tidak terhidrogenasi.
-
Metode deposisi, seperti PVD atau PACVD.
-
Setiap lapisan interlayer atau pra-perlakuan.
-
Ketebalan lapisan.
-
Suhu pemrosesan.
-
Persyaratan substrat.
-
Kondisi yang digunakan untuk mengukur gesekan, kekerasan, dan adhesi.
Halaman teknis dari perusahaan pelapis seperti Ikatan ion juga menggambarkan DLC sebagai keluarga yang dapat dikonfigurasi, bukan satu materi tetap. Data yang mereka publikasikan berlaku untuk sistem pelapis mereka sendiri dan tidak boleh diperlakukan sebagai nilai universal.
Mode gesekan dan keausan lebih penting daripada satu angka kekerasan
Pin punch mengalami beberapa bentuk kontak selama setiap gerakan. Wajah punch masuk ke lembaran, tepi pemotong melakukan aksi pemotongan, dan sisi punch meluncur melawan bahan yang dipotong selama penetrasi dan penarikan.
Artinya, lapisan harus melakukan lebih dari sekadar pengujian yang baik dalam perbandingan kekerasan sederhana. Harus tetap menempel pada substrat, mentolerir beban berulang, dan menahan mekanisme aus yang sebenarnya terjadi dalam produksi.
Itu Metode uji keausan dan gesekan ASTM G99 menjelaskan bahwa hasil gesekan dan keausan bergantung pada variabel seperti beban, kecepatan, bahan-bahan, lingkungan, dan konfigurasi pengujian. Koefisien yang dipublikasikan hanya berguna ketika counterface dan kondisi sudah diketahui.
Keausan Abrasif: Ketika permukaan tahan aus yang keras menjadi prioritas
Keausan abrasif terjadi ketika partikel keras, skala, puing-puing, atau permukaan benda kerja secara bertahap menghilangkan material dari punch. Tanda khas termasuk goresan di sisi sisi, pembulatan tepi, kerugian dimensi progresif, dan pembentukan burr yang meningkat.
TiN umumnya digunakan sebagai dasar pelapisan keras praktis untuk alat di mana ketahanan aus umum adalah persyaratan utama. Produsen seperti Voestalpine Eifeler daftar TiN untuk aplikasi punching dan pembentukan, tapi kekerasan yang dipublikasikan, gesekan, dan data suhu menggambarkan sistem TiN miliknya sendiri, bukan setiap lapisan TiN.
Sistem DLC juga dapat memberikan ketahanan aus yang kuat, tapi "DLC" tidak cukup memberi tahu pembeli. Hasilnya tergantung pada struktur film, ketebalan, adhesi, lapisan antar, dan substrat.
Untuk aplikasi abrasif-aus, mengevaluasi:
-
Kekerasan pelapis.
-
Adhesi pada bahan punch.
-
Finishing permukaan sebelum pelapisan.
-
Ketebalan di sekitar tepi potong.
-
Kekerasan dan ketangguhan substrat.
-
Kotoran dan kontaminasi dalam proses stamping.
-
Apakah benda kerja memiliki lapisan permukaan keras atau lapisan.
Kekerasan membantu, namun ini bukan prediktor tunggal umur alat. Lapisan keras masih bisa retak atau terlepas jika substrat berubah bentuk di bawahnya.
Keausan dan Pengguluhan Perekat: Ketika gesekan rendah menjadi lebih penting
Keausan perekat terjadi ketika material benda kerja berpindah ke permukaan punch. Material yang dipindahkan menciptakan titik tinggi yang kasar, meningkatkan gesekan, mengubah kondisi pemotongan lokal, dan dapat merusak permukaan benda kerja.
Inilah kondisi di mana DLC sering kali menjadi lebih menarik. Sistem DLC yang sesuai dapat memberikan perilaku gesekan rendah dan anti-lengket, terutama di tempat aluminium, tembaga, baja tahan karat, atau lembaran berlapis cenderung menempel pada punch.
Penelitian tentang alat berlapis DLC dalam pembentukan aluminium menunjukkan perilaku anti-galling yang kuat di bawah kondisi yang diuji. Bukti itu mendukung DLC sebagai opsi serius, tapi itu tidak membuktikan bahwa setiap film DLC akan menghilangkan gangguan di setiap aplikasi punch.
TiN mungkin masih cukup jika pengambilan dilakukan sedang, pelumasan efektif, dan proses TiN yang sudah terbukti sudah ada. Pilihan ini juga harus memperhitungkan pemolesan, pembersihan, kompatibilitas pelumas, gaya pengupasan, dan kondisi permukaan benda kerja.
Untuk diagnosis dan pengendalian materi yang ditransfer secara lebih luas, pelumasan, menyelesaikan, dan kondisi proses, lihat Pencegahan Punch Pin Galling.
Lapisan mana yang cocok untuk berbagai aplikasi punching?
Bahan benda kerja adalah titik awal yang berguna, Namun itu seharusnya bukan satu-satunya aturan seleksi. Dua kelas baja tahan karat, misalnya, dapat berperilaku berbeda karena kekerasan, finishing permukaan, ketebalan, pelumasan, and production speed.
| Kondisi aplikasi | Arah awal | Mengapa | Perhatian utama |
| Baja karbon atau paduan rendah dengan keausan sayap bertahap | Pertimbangkan TiN terlebih dahulu | Opsi permukaan keras yang mapan untuk kontrol keausan umum | Periksa puing-puing, skala, pembersihan, dan dukungan substrat |
| Baja tahan karat dengan pickup atau galling | Pertimbangkan sistem DLC tertentu | Gesekan yang lebih rendah dapat mengurangi transfer perekat | Dampak, adhesi film, dan pelumasan masih perlu ditinjau |
| Lembaran aluminium dengan penumpukan bahan | DLC seringkali layak mendapatkan evaluasi prioritas | Perilaku anti lengket dapat mengurangi pengambilan dan kerusakan permukaan | Konfirmasikan jenis DLC yang tepat dan uji dalam kondisi produksi |
| Lembaran tembaga atau paduan tembaga dengan tanda transfer | Pertimbangkan DLC atau uji keduanya | Perilaku gesekan rendah dapat membantu mengontrol adhesi | Kualitas permukaan dan interaksi pelumas dapat mengubah hasilnya |
| Lembaran galvanis atau pra-dicat | Pilih berdasarkan keausan yang diamati dan perilaku transfer permukaan | Lapisan lembaran dapat menghasilkan kotoran, transfer, atau kekhawatiran kerusakan permukaan | Jangan menganggap jawaban yang sama untuk setiap lembaran berlapis |
| Lembaran keras atau abrasif dengan pengambilan terbatas | Pertimbangkan TiN atau sistem DLC yang berfokus pada keausan | Abrasi mungkin lebih penting daripada gesekan | Bandingkan daya rekat lapisan dan daya tahan tepi, bukan hanya kekerasan |
| Stamping kering dengan gesekan geser yang parah | DLC dapat membenarkan evaluasi | Gesekan rendah dapat mengurangi ketahanan menempel dan pengupasan | Kondisi benturan kering dapat meningkatkan tegangan lapisan |
| Proses berpelumas dengan keausan yang stabil | TiN dapat memberikan nilai yang memadai | Pelumas mungkin sudah mengontrol keausan perekat | Verifikasi kompatibilitas pelumas dan interval perawatan aktual |
| Keausan abrasif campuran, pengambilan, dan penghancuran | Uji keduanya | Tidak ada properti umum tunggal yang memprediksi hasilnya | Perbaiki clearance, penyelarasan, dan masalah substrat sebelum pengujian |
Sunshine mencantumkan TiN dan DLC sebagai lapisan opsional untuk pin punch kustom. Hal ini menegaskan bahwa kedua opsi tersebut relevan dengan penawaran punch-pin-nya, namun tidak menetapkan bahwa satu opsi benar untuk setiap materi atau aplikasi yang tercantum.
Ketika uji coba produksi A / B yang terkontrol adalah keputusan yang lebih aman
Uji coba produksi diperlukan ketika:
-
Punch menunjukkan keausan abrasif dan pengambilan material.
-
Spesifikasi DLC tidak jelas atau berbeda antar pemasok.
-
Waktu henti atau bagian yang ditolak menimbulkan biaya tinggi.
-
Benda kerja ini memiliki lapisan atau perlakuan permukaan yang tidak biasa.
-
Risiko dampak atau delaminasi tidak pasti.
-
Data gesekan pemasok diukur dalam berbagai kondisi.
-
Operasi akan distandarisasi di lini produksi volume tinggi.
Punch berlapis TiN dan berlapis DLC harus dibandingkan dengan mesin cetak yang sama, benda kerja, pembersihan, pelumasan, dan kondisi inspeksi. Pengukuran yang berguna meliputi:
-
Goresan hingga titik kegagalan yang ditentukan.
-
Penumpukan material di sisi.
-
Pertumbuhan burr.
-
Penyimpangan dimensi.
-
Kerusakan permukaan benda kerja.
-
Frekuensi pembersihan.
-
Frekuensi penggilingan ulang.
-
Penghentian pers yang tidak direncanakan.
Kriteria kegagalan harus ditetapkan sebelum pengujian. Selain itu, Hasilnya dapat dipengaruhi oleh inspeksi subjektif atau keputusan pemeliharaan yang tidak konsisten.
Apa yang Tidak Dapat Diperbaiki oleh TiN dan DLC
Lapisan permukaan tidak dapat mengkompensasi punch yang secara struktural tidak sesuai atau sistem die yang dikontrol dengan buruk.
Penggunaan awal, retak, atau delaminasi dapat disebabkan oleh:
-
Jarak bebas pukulan ke mati yang salah.
-
Ketidakselarasan punch dan die.
-
Kekerasan substrat yang tidak memadai.
-
Ketangguhan substrat yang tidak mencukupi.
-
Perlakuan panas yang buruk.
-
Bekas penggilingan kasar.
-
Tepi yang rusak atau terlalu tajam.
-
Pemuatan samping.
-
Dampak yang berlebihan.
-
Pelumasan yang tidak memadai.
-
Adhesi lapisan yang buruk.
-
Tegangan residual berlebihan.
-
Ketebalan lapisan yang tidak sesuai.
Jika substrat berubah bentuk, lapisan harus mengikuti deformasi tersebut. Film keras kemudian bisa retak, melepaskan, atau gagal di antarmuka. Penelitian tentang alat stamping berlapis dan dampak siklik menunjukkan mengapa adhesi, struktur lapisan, kondisi substrat, dan pemuatan berulang harus dievaluasi bersama-sama, bukan secara terpisah.
Komponen panduan dan sistem penyelarasan di sekitarnya juga memengaruhi beban punch. Itu Panduan Komponen Die memberikan konteks yang lebih luas tentang bagaimana pukulan, pin-pin, bushing, dan bagian pemandu berinteraksi.
Lapisan juga tidak boleh diperlakukan sebagai solusi untuk setiap kegagalan struktural. Untuk ketidakselarasan, kelebihan beban, ketangguhan yang tidak mencukupi, dan penyebab terkait patah tulang lainnya, merujuk pada kerusakan pukulan pada cetakan stamping.
Biaya TiN vs DLC: Bandingkan Lebih Dari Harga Lapisan
TiN sering dianggap sebagai yang lebih murah, garis dasar yang sudah dikenal. DLC biasanya membawa biaya awal yang lebih tinggi karena prosesnya mungkin melibatkan struktur film khusus, lapisan antar, persiapan tambahan, atau kontrol proses yang lebih ketat.
Tidak ada rasio harga universal yang dapat diandalkan. Perubahan biaya dengan:
-
Ukuran dan geometri punch.
-
Jumlah batch.
-
Persiapan permukaan.
-
Persyaratan masker.
-
Ketebalan lapisan.
-
Jenis DLC.
-
Desain antarlapis.
-
Menghilangkan lapisan lama.
-
Penggilingan ulang.
-
Persyaratan inspeksi.
-
Transportasi antara fasilitas manufaktur dan pelapisan.
Perbandingan yang lebih berguna adalah total biaya alat.
| Faktor biaya | Mengapa itu penting |
| Biaya pelapisan awal | Menentukan selisih pembelian langsung |
| Persiapan permukaan | Pemolesan atau finishing korektif mungkin diperlukan |
| Interval servis | Pengoperasian stabil yang lebih lama dapat mengurangi penggantian alat |
| Frekuensi pembersihan | Pengambilan material dapat memerlukan pembersihan berulang |
| Memo | Pickup, pertumbuhan burr, atau kerusakan permukaan dapat menolak bagian |
| Tekan waktu henti | Pelepasan alat dan penggantian menghentikan produksi |
| Penggilingan ulang | Mengembalikan geometri tetapi memengaruhi lapisan dan dimensi |
| Pengupasan dan pelapisan ulang | Menambahkan langkah-langkah proses dan dapat membatasi seberapa sering pukulan dapat dipulihkan |
| Inspeksi | Dimensi kritis mungkin memerlukan verifikasi setelah pelapisan atau pelapisan ulang |
Perbandingan praktis adalah:
Pelapisan total, pemeliharaan, waktu istirahat, dan biaya besi tua ÷ langkah produksi yang dapat diterima
DLC hanya sepadan dengan biaya tambahan jika pengurangan pengambilan, pemeliharaan, rongsokan, atau waktu henti melebihi biaya pelapisan tambahan. TiN tetap menjadi nilai terbaik ketika memberikan kontrol aus yang stabil tanpa menimbulkan kerugian produksi tersebut.
Apa yang Harus Dikonfirmasi Sebelum Memesan Punch Pin Berlapis
Rekomendasi pelapisan yang berguna membutuhkan lebih dari sekadar gambar dan kata-kata "TiN" atau "DLC".
Minta konfirmasi dari pemasok:
-
Penunjukan pelapisan yang tepat.
-
Subtipe DLC, jika berlaku.
-
Metode deposisi.
-
Interlayer atau praperlakuan.
-
Ketebalan dan variasi lapisan.
-
Suhu pemrosesan.
-
Material substrat yang kompatibel dan kekerasan.
-
Finishing permukaan yang dibutuhkan.
-
Persiapan mutakhir.
-
Metode uji gesek dan permukaan lawan.
-
Kondisi uji pelumasan atau kering.
-
Metode uji kekerasan.
-
Informasi uji adhesi atau goresan.
-
Area yang memerlukan masking.
-
Apakah dimensi kritis diperiksa setelah pelapisan.
-
Proses pelepasan lapisan.
-
Kebijakan penggilingan ulang dan pelapisan ulang.
Berikan kepada pemasok:
-
Gambar punch.
-
Toleransi kritis.
-
Bahan punch dan kekerasan.
-
Paduan benda kerja.
-
Ketebalan benda kerja.
-
Pelapisan permukaan benda kerja.
-
Jarak bebas pukulan hingga mati.
-
Kecepatan tekan atau kondisi stroke.
-
Detail pelumasan.
-
Lapisan saat ini, jika ada.
-
Mode kegagalan yang diamati.
-
Interval servis saat ini.
-
Foto pemakaian di sisi, mengelupas, atau pengambilan material.
Sunshine menyatakan bahwa pin punch khusus dapat diproduksi dari gambar, contoh, atau spesifikasi teknis. Nya pin punch kustom daftar halaman SKH51, SKH9, DC53, Baja ASP, dan karbida, bersama dengan TiN dan DLC sebagai lapisan opsional. Situs web juga mencantumkan pemesinan CNC, EDM, penggilingan, dan perlakuan panas untuk bagian-bagian ini.
Daftar tersebut mendukung diskusi teknis tentang punch berlapis khusus. Mereka tidak, sendiri, menetapkan subtipe DLC yang tepat, proses pelapisan, toleransi pasca-lapisan, atau metode pengujian khusus pelapisan. Detail ini harus dikonfirmasi untuk penawaran individual.
Panduan Seleksi Akhir
| Pertimbangkan TiN terlebih dahulu ketika | Pertimbangkan sistem DLC tertentu saat | Uji keduanya kapan |
| Perlindungan keausan umum adalah tujuan utama | Galling atau pengambilan material mengontrol masa pakai alat | Keausan abrasif dan perekat terjadi bersamaan |
| Keausan sayap abrasif lebih penting daripada menempel | Gesekan rendah adalah prioritas tinggi | Risiko dampak atau delaminasi tidak jelas |
| Biaya pelapisan awal sangat penting | Aluminium, tembaga, baja tahan karat, atau lembaran berlapis menimbulkan masalah transfer | Data pemasok menggunakan kondisi pengujian yang berbeda |
| Aplikasi sudah memiliki riwayat TiN yang stabil | Kerusakan permukaan benda kerja terkait dengan pengambilan | Waktu henti dan skrap mahal |
| Pelumasan sudah mengontrol keausan perekat | Pemasok mengidentifikasi sistem DLC yang tepat | Operasi bervolume tinggi membutuhkan bukti produksi |
Keputusan yang benar bukanlah "TiN atau DLC secara umum." Ini adalah pilihan antara dua sistem pelapisan yang didefinisikan pada substrat punch yang didefinisikan, di bawah kondisi stamping yang diketahui.
Untuk ulasan atau penawaran pelapis, memberikan gambar utama, material, detail benda kerja, kondisi pelumasan, mode kegagalan saat ini, dan sejarah pelayanan melalui Sunshine's Halaman kontak. Informasi tersebut memberikan dasar yang lebih kuat bagi pemasok untuk membahas TiN, DLC, atau uji coba perbandingan terkontrol.
Bagikan:



Ditulis oleh Sunshine
di Sunshine, Kami adalah produsen dan pemasok profesional komponen cetakan presisi, menawarkan berbagai produk untuk aplikasi stamping dan cetakan injeksi. Fokus utama kami adalah mencetak cetakan, pin dan lengan ejector, serta tiang panduan dan bushing. Dengan pemesinan CNC canggih, kontrol kualitas ketat, dan kemampuan produksi yang kuat, kami memastikan keandalan, suku cadang presisi tinggi, bersama dengan komponen standar yang tersedia untuk pasokan global yang cepat dan efisien.
BERITA
DAPATKAN LAYANAN
Dengan suku cadang berkualitas untuk memenuhi setiap anggaran dan staf ramah yang terlatih untuk membuat kunjungan Anda menjadi informatif dan tanpa repot.
