



Pilihan Baja Peralatan Tablet berdasarkan Keausan, Korosi, dan Load
Pemilihan baja alat tablet harus dimulai dari aplikasi, nama kelas yang tidak familiar. Material yang tepat bergantung pada tiga tekanan utama: Keausan abrasif dari formulasi, korosi akibat paparan produk atau pembersihan, dan beban mekanis akibat kompresi, dampak, membengkokkan, dan ejeksi tablet.
Pemilihan material juga dilakukan setelah format alat dan kompatibilitas mesin cetak terbukti. Untuk konteks yang lebih luas, tinjau yang tersedia Jenis perkakas press tablet. Panduan ini hanya berfokus pada pemilihan baja atau keluarga material untuk punch dan die.
Tidak ada baja tunggal yang terbaik dalam setiap kondisi. Grade tahan aus dapat terkelupas dalam aplikasi berdampak tinggi, meskipun grade yang kuat mungkin terlalu cepat aus terhadap formulasi abrasif. Tujuannya adalah untuk mengidentifikasi risiko dominan, memperhitungkan risiko sekunder, dan menentukan kondisi material dengan cukup jelas agar pemasok dapat mengevaluasinya.
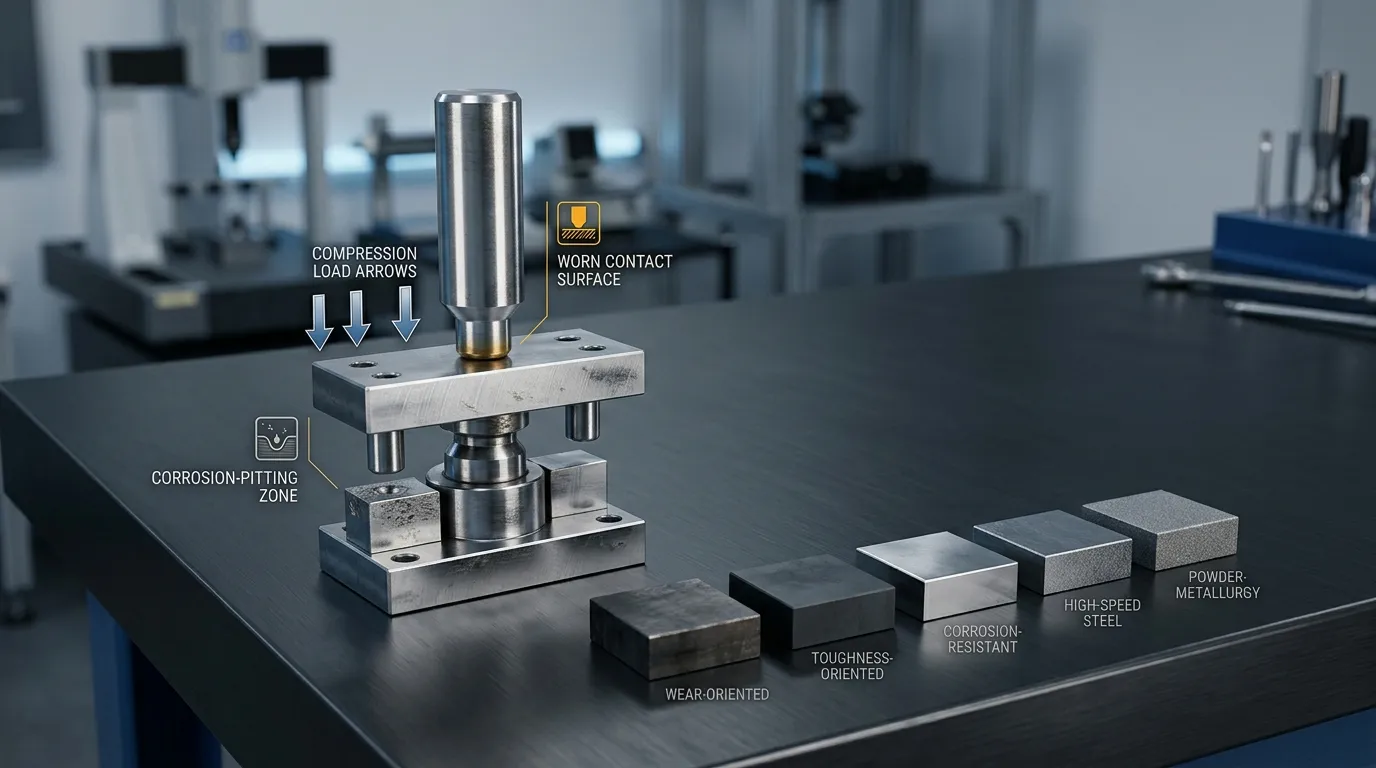
Mulai dengan aplikasi, Bukan kelas baja
Nama material saja tidak cukup untuk menggambarkan kondisi yang harus dihadapi alat tersebut. Sebelum membandingkan D2, S7, 440C, baja berkecepatan tinggi, atau tingkat metalurgi bubuk, Kumpulkan data aplikasi yang mengontrol keputusan.
Tinjau faktor-faktor berikut:
- Karakteristik formulasi: Mengidentifikasi mineral keras, bahan-bahan kristalin, garam-garam, asam-asam, klorida, kelembapan, dan zat lain yang dapat menyebabkan keausan atau korosi.
- Geometri tablet: Catat kedalaman piala, diameter ujung punch, embossing, garis skor, fitur sempit, dan transisi tajam yang dapat memusatkan tegangan.
- Kondisi kompresi: Dokumentasikan beban operasi, kecepatan, pengaturan pra-kompresi, dan riwayat alat yang kelebihan beban atau kerusakan.
- Perilaku ejeksi: Resistansi ejeksi tinggi dapat meningkatkan tekanan pada punch bawah dan gesekan terhadap lubang die.
- Paparan pembersihan: Sertakan bahan kimia pembersih, kualitas air, waktu kontak, metode pengeringan, dan kondisi penyimpanan.
- Gejala kegagalan saat ini: Catat di mana keausan, memotong lubang, mengelupas, retak, deformasi, atau perubahan dimensi muncul.
- Permintaan produksi: Pertimbangkan panjang run, frekuensi pergantian, interval inspeksi, dan biaya penggantian alat yang tidak direncanakan.
Input ini lebih berguna daripada sekadar memberi tahu pemasok bahwa tablet tersebut adalah farmasi, nutraseutikal, atau produk kimia. Dua formulasi dalam kategori yang sama dapat menciptakan kondisi alat yang sangat berbeda.
Identifikasi Risiko Kegagalan Dominan
Langkah pertama adalah memutuskan mekanisme kegagalan mana yang layak mendapat prioritas tertinggi.
| Kondisi yang diamati | Kemungkinan risiko | Properti material yang harus diprioritaskan | Faktor lain yang perlu diperiksa |
|---|---|---|---|
| Hilangnya detail punch-face atau ukuran die-bore secara bertahap | Keausan abrasif | Ketahanan aus dan kekerasan yang dipertahankan | Kekerasan partikel, finishing permukaan, volume produksi |
| Menyemburkan, menyebalkan, atau transfer logam | Keausan perekat | Kompatibilitas dan hasil akhir permukaan | Pelumasan, penyelarasan, pelapisan, tekanan kontak |
| pewarnaan, bagian sulit, atau lubang yang terlokalisasi | Korosi | Ketahanan korosi dan lubang | Kimia formulasi, agen pembersih, pengeringan |
| Ujung terkelupas atau retak berulang | Fraktur | Ketangguhan dan ketahanan tegangan | Kedalaman cangkir, embossing, penyelarasan, perlakuan panas |
| Deformasi permanen | Beban berlebihan | Kekuatan tekan dan kekerasan akhir | Tekan pengaturan, dimensi alat, riwayat kelebihan beban |
| Keausan yang tidak merata di sekitar alat | Ketidaksejajaran atau pemuatan yang tidak merata | Belum tentu masalah baja | Kondisi pers, pemandu, pengaturan, geometri perkakas |
Memakai, korosi, dan patah tulang dapat menimbulkan gejala awal yang serupa. Wajah pukulan kasar, misalnya, dapat disebabkan oleh korosi, serangan abrasif, pemolesan yang buruk, kerusakan lapisan, atau transfer perekat. Mengganti baja sebelum mengonfirmasi mekanisme kegagalan dapat mengganti satu masalah dengan masalah lain.
Menilai Kondisi Gabungan
Banyak aplikasi tidak masuk dalam satu kategori.
Formulasi abrasif dan korosif membutuhkan lebih dari kekerasan maksimum. Grade yang sangat tahan aus masih dapat mengalami serangan permukaan, sementara baja tahan korosi dapat kehilangan dimensi terlalu cepat akibat abrasi parah.
Aplikasi beban tinggi dan abrasif menciptakan keseimbangan yang berbeda. Ketahanan aus penting, Namun pukulan juga harus tahan terhadap benturan, membengkokkan, dan stres lokal di sekitar cangkir dalam, ujung sempit, garis skor, atau embossing detail.
Gunakan tiga pertanyaan untuk membingkai daftar pendek:
- Kondisi mana yang paling mungkin menghentikan produksi terlebih dahulu?
- Kondisi sekunder mana yang dapat menghilangkan grade yang seharusnya cocok?
- Bisakah risiko dikendalikan melalui material khusus komponen, perlakuan panas, finishing permukaan, atau pelapisan?
Di mana ketiga risiko tersebut tinggi, Deskripsi Nilai yang dipublikasikan mungkin tidak cukup. Ulasan dari pemasok, alat contoh, dan uji coba produksi terkontrol mungkin lebih dapat diandalkan daripada rekomendasi universal.
Ketahanan Keausan Keseimbangan, Ketangguhan, Ketahanan Korosi, dan Kekuatan
Sifat baja alat saling berinteraksi. Memperbaiki satu properti tidak menjamin kinerja keseluruhan yang lebih baik.
Ketahanan aus membantu permukaan punch dan lubang cetakan mempertahankan dimensi terhadap partikel keras dan kontak berulang. Ini sangat penting terutama ketika formulasi mengandung mineral abrasif atau bahan kristalin.
Ketangguhan menggambarkan kemampuan baja untuk menahan benturan, membengkokkan, dan tekanan tanpa retak atau retak. Menjadi lebih penting pada ujung punch tipis, cangkir dalam, ukiran tajam, dan fitur konsentrasi tegangan lainnya.
Kekuatan tekan membantu alat tahan terhadap deformasi permanen di bawah tekanan pemadatan. Ini berbeda dengan toughness: Suatu material dapat tahan terhadap deformasi namun tetap rentan terhadap retakan rapuh.
Ketahanan korosi Penting ketika alat bersentuhan dengan kelembapan, asam-asam, garam-garam, klorida, bahan reaktif, atau bahan kimia pembersih agresif. Kondisi paparan sebenarnya lebih penting daripada label umum seperti "stainless."
Stabilitas dimensi memengaruhi apakah alat mempertahankan geometri kritis setelah perlakuan panas dan selama penggunaan berulang. Ini juga memengaruhi konsistensi dimensi tablet dan kemampuan pertukaran alat.
Kemampuan pemolesan dan retensi permukaan mempengaruhi gesekan, rilis produk, pembersihan, definisi timbul, dan kecenderungan material untuk menempel pada permukaan kerja.
Mengapa Harder Tidak Secara Otomatis Lebih Baik
Kekerasan mudah dibandingkan, Itulah sebabnya pembeli kadang menggunakannya sebagai spesifikasi utama. Itu bisa menyesatkan.
Kekerasan yang lebih tinggi dapat meningkatkan ketahanan terhadap keausan abrasif, namun tidak secara otomatis meningkatkan ketangguhan, perilaku korosi, stabilitas dimensi, atau ketahanan terhadap benturan. Pukulan yang sangat keras masih bisa gagal lebih awal jika geometrinya menciptakan konsentrasi tegangan yang tajam atau mesin press memberikan beban pembengkokan yang tidak merata.
Keputusan akhir harus mempertimbangkan empat hal secara bersama-sama:
- Kelas baja yang tepat
- Kondisi perlakuan panas
- Kekerasan akhir
- Geometri dan tugas komponen aktual
Angka kekerasan tanpa grade, catatan perlakuan panas, dan konteks aplikasi adalah spesifikasi yang tidak lengkap.
Bandingkan Keluarga Baja Berdasarkan Kondisi Paling Cocok
Materi alat tablet umum lebih baik dipahami sebagai opsi kondisional daripada daftar berperingkat.
| Keluarga material | Kekuatan seleksi khas | Batasan utama untuk ditinjau | Kemungkinan sinyal aplikasi | Apa yang harus diverifikasi pembeli |
| Baja kerja dingin tipe D2 | Ketahanan abrasif-aus yang kuat | Toleransi retak yang lebih rendah daripada nilai berorientasi pada ketangguhan | Aplikasi yang dominan keausan dengan dampak terkendali | Grade yang tepat, perlakuan panas, kekerasan, geometri |
| Baja tahan guncangan tipe S7 | Ketangguhan tinggi dan ketahanan benturan | Mungkin tidak memberikan ketahanan aus tertinggi | Terkelupas, kejutan, membengkokkan, atau patah tulang adalah risiko utama | Kondisi akhir, permintaan keausan, perlakuan permukaan |
| Baja tahan karat 440C | Ketahanan korosi dengan kekerasan tinggi yang dapat dicapai | Tidak tahan korosi; Keausan dan ketangguhan masih perlu ditinjau | Paparan produk atau pembersih menimbulkan risiko korosi yang signifikan | Kimia paparan, kekerasan, pasivasi atau penyelesaian |
| Baja berkecepatan tinggi | Kekerasan yang berguna, ketahanan aus, dan kekuatan tergantung pada tingkat | "HSS" mencakup banyak komposisi dan kondisi | Pemasok menawarkan kelas HSS yang ditentukan yang sesuai dengan aplikasi | Penetapan tepat, kimia, perlakuan panas, laporan |
| Baja perkakas metalurgi serbuk | Potensi keseimbangan keausan yang kuat, ketangguhan, kekuatan, dan stabilitas | Biaya dan properti sangat bervariasi menurut kelas | Kondisi gabungan melebihi kemampuan kelas konvensional | Nilai PM yang tepat, data yang dipublikasikan, bukti persidangan |
| Cetakan karbida atau berlapis karbida | Ketahanan aus dan tekan yang sangat tinggi | Kerapuhan dan kompatibilitas aplikasi | Keausan die-bore yang parah adalah masalah dominan | Desain sisipan, risiko dampak, kompatibilitas formulasi |
Dokumentasi teknis resmi untuk nilai setara D2 seperti Uddeholm Sverker 21 Menjelaskan profil yang berpusat pada ketahanan abrasi terhadap aus, dengan resistansi retak tetap menjadi batasan penting. Grade berbasis S7 seperti Uddeholm Compax Tertinggi lebih menekankan ketangguhan dan kondisi benturan berat.
Perbedaan itu berguna, namun hal ini tidak boleh menjadi putusan universal D2-lawan-S7. Perbandingan yang lebih fokus seharusnya berada di Baja D2 vs S7 untuk pukulan tablet.
Untuk aplikasi yang berorientasi korosi, BÖHLER N695 dan Tukang kayu 440C menyediakan informasi referensi berguna untuk baja tahan karat martensitik tipe 440C. Material ini dapat mencapai kekerasan tinggi sekaligus menawarkan karakteristik stainless, namun kesesuaiannya tetap bergantung pada paparan bahan kimia spesifik dan kondisi akhir.
Baja metalurgi bubuk juga bukan satu kategori yang seragam. Tingkat tertentu seperti Uddeholm Vanadis 4 Ekstra dirancang berdasarkan keseimbangan kelenturan tertentu, ketahanan aus, kekuatan tekan, dan stabilitas dimensi. Atribut-atribut tersebut tidak dapat diasumsikan untuk setiap baja yang diproduksi melalui proses PM.
Perlakukan label generik sebagai spesifikasi yang tidak lengkap
Istilah seperti "HSS," "baja tahan karat," dan "baja PM" mengidentifikasi keluarga luas, spesifikasi alat tidak lengkap.
Minta konfirmasi dari pemasok:
- Nilai yang tepat atau setara yang diakui
- Apakah bahan tersebut berlaku untuk punch, Metode, sisipkan, atau set alat lengkap
- Ketertelusuran panas atau lot
- Kondisi perlakuan panas
- Kekerasan akhir
- Permukaan akhir
- Pelapisan atau perawatan permukaan lainnya
- Persyaratan inspeksi dimensi
SunshinePro Perkakas Tekan Tablet Daftar halaman Premium High-Speed Steel, Pemesinan CNC, perlakuan panas, dan pemrosesan khusus dari gambar atau sampel. Halaman tersebut tidak mengidentifikasi nilai HSS yang tepat, sehingga detail tersebut harus dikonfirmasi untuk aplikasi spesifik daripada diasumsikan.
Pilih Bahan Punch dan Die berdasarkan Tugas Komponen
Punch dan die beroperasi sebagai satu set, namun mereka tidak mengalami kondisi yang identik.
| Area komponen | Tugas utama | Masalah material yang khas |
| Ujung pukulan atas | Mengompres dan membentuk wajah tablet bagian atas | Keausan wajah, mengelupas, kerusakan embossing, tekanan lokal |
| Ujung pukulan bawah | Mendukung kompresi dan mengeluarkan tablet | Memakai, beban ejeksi, gesekan, kerusakan tepi |
| Leher dan laras pukulan | Mentransfer beban dan menjaga keselarasan | Membungkuk, kelelahan, akurasi dimensi |
| Kepala pukulan | Kontak tekan cam dan rol | Dampak, keausan kontak, akurasi profil kepala |
| Lubang | Mengandung bubuk dan memandu kompresi dan ejeksi | Keausan abrasif, tekanan radial, korosi, pembesaran dimensi |
Punch dengan cup cekung dalam atau ujung sempit mungkin membutuhkan ketahanan patah yang lebih tinggi dibandingkan yang lebar, Punch dangkal digunakan dalam kondisi kompresi serupa. Embossing yang detail dan garis pemutus juga dapat menciptakan konsentrasi tegangan lokal.
Diameter dadu memiliki prioritas yang berbeda. Tablet mengalami kontak berulang dengan bubuk dan tepi tablet, tekanan radial selama kompresi, dan gesekan selama ejeksi. Keausan bertahap oleh lubang mati dapat mengubah diameter tablet dan perilaku ejeksi meskipun punch masih dapat digunakan.
Untuk aplikasi yang berat, Solusi yang paling sesuai mungkin melibatkan prioritas material yang berbeda untuk punch dan die, bukan satu grade untuk seluruh set.
Periksa Perlakuan Panas, Permukaan Akhir, Lapisan, dan Kondisi Pers
Grade nominal yang benar masih dapat berkinerja buruk ketika kondisi akhir atau lingkungan operasinya tidak sesuai.
Perlakuan panas mengembangkan kekerasan kerja baja, ketangguhan, stabilitas dimensi, dan kondisi tegangan residual. Dua alat yang dibuat dari kelas nominal yang sama dapat berperilaku berbeda jika perlakuan panasnya berbeda.
Penggilingan dan pemolesan gesekan pengaruh, adhesi, pembersihan, dan stres lokal. Kerusakan penggilingan, transisi tajam, atau finishing yang tidak stabil dan mengilap dapat memperpendek masa pakai.
Pelapis permukaan dapat mengurangi gesekan, pickup perekat, memakai, atau korosi dalam kondisi yang sesuai. Mereka tetap menjadi bagian dari sistem material, bukan pengganti baja dasar. Lapisan tidak dapat memperbaiki ketangguhan substrat yang tidak memadai, perlakuan panas yang buruk, geometri yang tidak sesuai, atau ketidakselarasan tekan.
Kondisi pers dapat membebani alat yang seharusnya sesuai. Tinjauan sejawat Pembaruan tentang Kemajuan dalam Teknologi Perkakas Tablet membahas interaksi antar desain alat, baja, pelapisan-lapisan, memakai, korosi, dan ketidakselarasan. Interaksi itulah mengapa perubahan material sebaiknya mengikuti tinjauan akar masalah, bukan menggantinya.
Jangan menyalahkan baja sebelum memeriksa keselarasan dan geometri
Kerusakan berulang di lokasi yang sama dapat menandakan adanya penyelarasan, pengaturan, atau masalah geometri.
Periksa:
- Keausan yang tidak merata di sekitar pukulan atau cetakan
- Tanda kontak di satu sisi perkakas
- Kegagalan berulang pada ujung sempit atau transisi tajam
- Cangkir yang terlalu dalam
- Timbul halus atau garis putus yang menciptakan tegangan lokal
- Panduan rusak atau pengaturan tekan yang tidak konsisten
Baja yang lebih kuat mungkin tahan lebih banyak penyiksaan, tetapi tidak dapat memperbaiki ketidakselarasan. Demikian pula, baja yang lebih keras dapat memperlambat keausan permukaan sekaligus membuat fitur punch yang tertekan lebih rentan terhadap kelupasan.
Gunakan Matriks Keausan-Korosi-Beban untuk Membuat Daftar Pendek
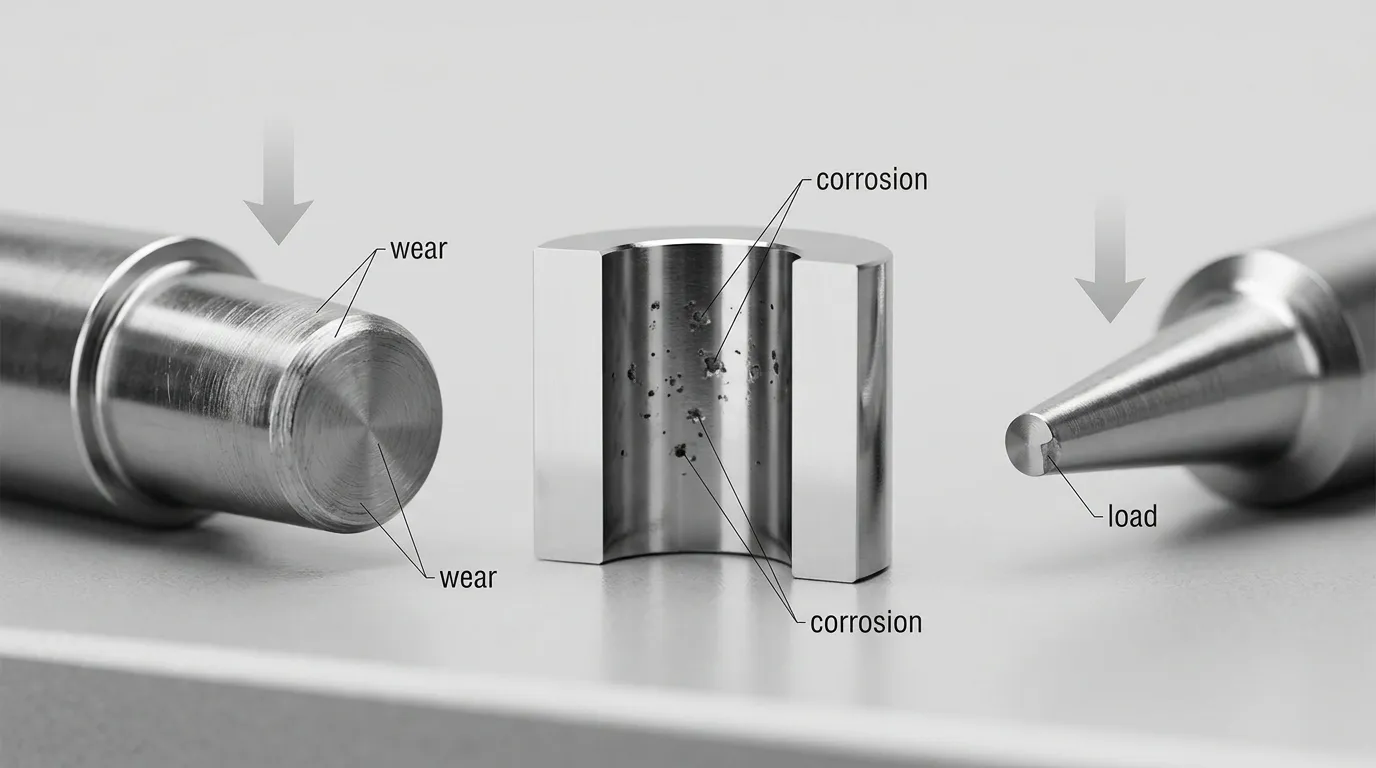
Matriks berikut adalah titik awal praktis. Ini tidak menggantikan tinjauan materi khusus aplikasi.
| Risiko keausan | Risiko korosi | Risiko beban | Arah pemilihan awal |
| Tinggi | Rendah | Rendah hingga sedang | Selidiki baja alat yang berorientasi pada keausan; Konfirmasi ketangguhan yang memadai |
| Rendah hingga sedang | Rendah | Tinggi | Selidiki baja berorientasi ketangguhan dan tinjau geometri pukulan |
| Rendah | Tinggi | Rendah hingga sedang | Selidiki baja tahan korosi; Verifikasi kekerasan dan permintaan keausan |
| Tinggi | Tinggi | Sedang | Periksa opsi stainless atau PM yang seimbang, strategi permukaan, dan percobaan percobaan |
| Tinggi | Rendah | Tinggi | Seimbangkan keausan dengan ketangguhan; Pertimbangkan material khusus komponen |
| Sedang | Tinggi | Tinggi | Prioritaskan perilaku korosi dan ketahanan patah; Validasi di bawah kondisi pembersihan dan beban aktual |
| Tinggi | Tinggi | Tinggi | Memerlukan tinjauan rekayasa pemasok, properti terdokumentasi, dan pengujian terkontrol |
Gunakan matriks dalam lima langkah:
- Nilai keausan relatif, korosi, dan risiko beban.
- Identifikasi kondisi yang paling mungkin menghentikan produksi terlebih dahulu.
- Hapus material yang tidak dapat mentolerir risiko sekunder.
- Periksa apakah punch dan die membutuhkan prioritas berbeda.
- Konfirmasi daftar pendek melalui dokumentasi, inspeksi, dan pengujian.
Matriks harus menghasilkan daftar pendek, bukan persetujuan otomatis. Perlakuan panas, geometri, menyelesaikan, pelapisan, kondisi pers, dan kontrol proses pemasok masih dapat mengubah hasilnya.
Siapkan RFQ dan Verifikasi Bukti Pemasok
Pemasok dapat memberikan rekomendasi yang lebih masuk akal ketika RFQ mencakup kondisi operasional aktual, bukan hanya dimensi tablet.
Kirim Dengan RFQ
Menyediakan:
- Gambar perkakas, gambar tablet, atau sampel fisik
- Tekan make, model, dan format alat
- Diameter tablet, bentuk, kedalaman cangkir, skor, dan emboss
- Abrasive formulasi dan paparan bahan kimia yang diketahui
- Bahan kimia pembersih dan prosedur pengeringan
- Kondisi kompresi dan ejeksi
- Permintaan produksi yang diharapkan
- Bahan alat saat ini, jika diketahui
- Foto dan lokasi kegagalan sebelumnya
- Permukaan akhir atau lapisan yang diperlukan
- Persyaratan inspeksi dan dimensi yang berlaku
SunshinePro menyatakan bahwa alat tabletnya dapat disesuaikan dari gambar atau sampel dan bahwa saran pemilihan material tersedia. Kemampuan tersebut dapat mendukung diskusi, Namun, tingkat dan spesifikasi akhir yang tepat masih perlu dikonfirmasi untuk pesanan.
Permintaan dari pemasok
Minta:
- Kelas baja yang tepat atau penunjukan yang setara
- Sertifikat material atau laporan inspeksi material
- Identifikasi panas atau lot
- Kondisi perlakuan panas
- Laporan kekerasan akhir
- Laporan inspeksi dimensi
- Spesifikasi permukaan akhir
- Spesifikasi pelapis, jika berlaku
- Konfirmasi standar dimensi yang digunakan
- Setiap batasan aplikasi yang diidentifikasi oleh pemasok
Ruang lingkup resmi ISO 18084:2011 mencakup dimensi utama, toleransi, Karakteristik, dan pertukaran punch dan die tablet. Itu tidak boleh diperlakukan sebagai persetujuan untuk grade baja tertentu.
Untuk manufaktur farmasi, 21 CFR 211.65 memerlukan permukaan kontak produk agar tidak reaktif, aditif, atau menyerap dengan cara yang memengaruhi produk obat. Regulasi ini tidak menyediakan daftar universal baja alat tablet "disetujui FDA". Bahan, pelapisan, pelumas, pembersihan, dan risiko kontaminasi masih memerlukan penilaian spesifik aplikasi.
Kapan Harus Meminta Uji Coba Alih-alih Rekomendasi Universal
Alat uji coba sesuai ketika:
- Memakai, korosi, dan beban semuanya signifikan
- Penyebab kegagalan saat ini tidak pasti
- Formulasi baru sedang diperkenalkan
- Nilai eksklusif atau asing diusulkan
- Perkakas termasuk geometri yang sangat tertekan
- Data material yang diterbitkan tidak mewakili lingkungan operasi yang sebenarnya
Tentukan kriteria uji coba sebelum produksi dimulai. Periksa perubahan dimensi, kondisi permukaan, korosi, mengelupas, retak, kerusakan lapisan, perilaku ejeksi, dan kualitas tablet pada interval yang disepakati.
Jangan mengevaluasi uji coba menggunakan ekspektasi siklus hidup yang tidak didukung. Bandingkan dengan baseline yang terdokumentasi dalam kondisi terkontrol.
Daftar Periksa Seleksi Akhir
Sebelum menyetujui materi, mengonfirmasi bahwa:
- Keausan dominan, korosi, atau risiko beban telah diidentifikasi.
- Risiko sekunder telah didokumentasikan.
- Tugas punch dan die telah dipertimbangkan secara terpisah.
- Nilai tepat atau setara yang diterima dinyatakan.
- Perlakuan panas dan kekerasan akhir didefinisikan.
- Finishing permukaan dan pelapis ditentukan secara terpisah dari baja dasar.
- Geometri tablet dan penyelarasan press telah ditinjau.
- Bukti keterlacakan material dan inspeksi tersedia.
- Standar diterapkan dalam lingkup aktualnya.
- Sebuah uji coba direncanakan di mana kondisi gabungan menciptakan ketidakpastian.
Spesifikasi terkuat bukanlah yang memiliki material terkeras atau termahal. Itulah yang menghubungkan formulasi, bea komponen, geometri, kondisi pers, sifat-sifat material, dan bukti pemasok.
Untuk ulasan alat atau penawaran, Kirimkan gambar atau contoh beserta detail aplikasi di atas melalui Halaman kontak SunshinePro. Hal ini memberikan informasi yang cukup kepada pemasok untuk membahas material dan pendekatan manufaktur yang sesuai tanpa mengandalkan rekomendasi kelas generik.
Bagikan:



Ditulis oleh Sunshine
di Sunshine, Kami adalah produsen dan pemasok profesional komponen cetakan presisi, menawarkan berbagai produk untuk aplikasi stamping dan cetakan injeksi. Fokus utama kami adalah mencetak cetakan, pin dan lengan ejector, serta tiang panduan dan bushing. Dengan pemesinan CNC canggih, kontrol kualitas ketat, dan kemampuan produksi yang kuat, kami memastikan keandalan, suku cadang presisi tinggi, bersama dengan komponen standar yang tersedia untuk pasokan global yang cepat dan efisien.
BERITA
DAPATKAN LAYANAN
Dengan suku cadang berkualitas untuk memenuhi setiap anggaran dan staf ramah yang terlatih untuk membuat kunjungan Anda menjadi informatif dan tanpa repot.
