



Pin Punch untuk Cetakan Progresif: Presisi untuk perkakas siklus tinggi
Pin punch untuk progressive dies harus dipilih sebagai bagian dari sistem stasiun lengkap, tidak sekuat komponen keras terisolasi. Operasi yang dilakukan di stasiun, bahan strip, geometri fitur, ruang pemotongan, penyangga pukulan, penyelarasan, kondisi pengupasan, dan rencana perawatan semuanya memengaruhi keandalan punch.
Material yang lebih keras atau lapisan premium tidak dapat mengimbangi panjang yang berlebihan tanpa penyangga, penyelarasan yang buruk, izin yang salah, atau pengumpanan strip yang tidak stabil. Untuk informasi lebih luas tentang tipe die, bahan-bahan, toleransi, dan sumber daya, lihat Panduan Cetakan Meninju (disimpulkan). Panduan ini secara khusus berfokus pada pemilihan, mendiagnosis, dan menentukan punch kerja untuk perkakas progresif.
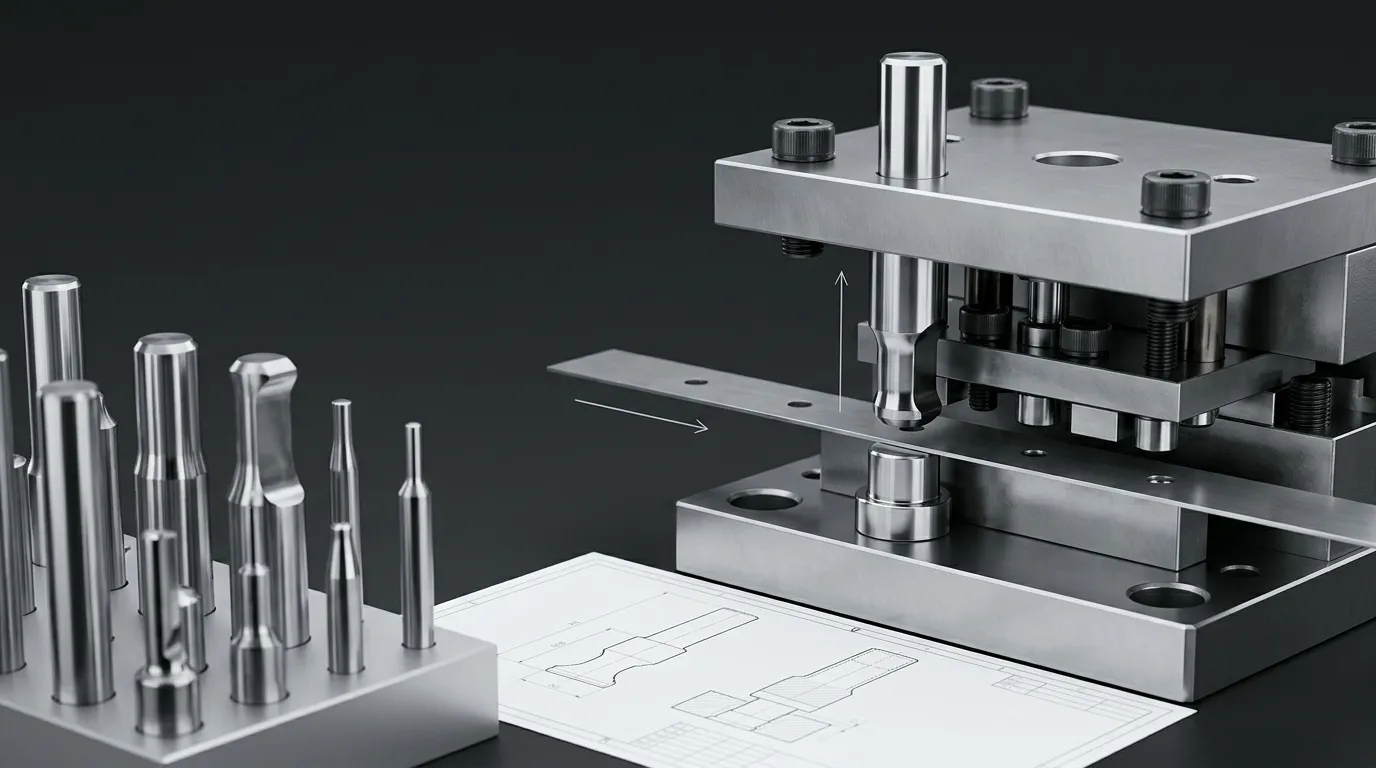
Mengapa Progressive Dies Membutuhkan Spesifikasi Punch Khusus Stasiun
Cetakan progresif memindahkan material strip melalui rangkaian stasiun. Setiap gerakan tekan dapat menembus, takik, memangkas, bentuk, atau memisahkan fitur sementara feeder dan pilot mempertahankan posisi strip.
Hal ini menciptakan beberapa tuntutan yang kurang signifikan dalam cetakan operasi tunggal sederhana:
- Kesalahan di satu stasiun dapat memengaruhi setiap stasiun berikutnya.
- Pemuatan samping berulang dapat secara bertahap memantulkan punch bahkan sebelum kegagalan yang terlihat terjadi.
- Kesalahan feed atau pilot dapat menggerakkan strip relatif terhadap punch.
- Gaya pengupasan membebani punch saat ditarik dari stok.
- Slug atau bahan lepas dapat mengganggu operasi selanjutnya.
- Menggilingnya ulang satu punch dapat mengubah penetrasi atau timing relatif terhadap stasiun lain.
"Siklus tinggi" dengan demikian menggambarkan kondisi operasi, tidak dijamin jumlah pukulan. Masa pakai punch sebenarnya bergantung pada kombinasi material yang lengkap., geometri, pembersihan, kondisi pers, pelumasan, dukungan, dan pemeliharaan.
Cocokkan pukulan dengan operasi di setiap stasiun
Pertanyaan seleksi pertama seharusnya: Apa yang dilakukan pukulan ini di posisinya?
Operasi yang berbeda menciptakan pola pemuatan yang berbeda.
| Operasi stasiun | Permintaan pukulan utama | Risiko umum untuk dievaluasi |
|---|---|---|
| Tindik | Pencukuran berulang melalui profil tertutup | Keausan tepi, pecah penampang kecil, menarik siput, pertumbuhan burr |
| Takik atau pemangkasan | Geser di sepanjang tepi strip atau kontur parsial | Beban asimetris, pembelokan samping, keausan tidak merata |
| Batas | Pemisahan akhir bagian atau pembawa | Beban pemisahan tinggi, sensitivitas waktu, kejutan |
| Membentuk | Deformasi plastik daripada geser sederhana | Dorongan samping, aliran material, menyebalkan, keausan profil |
| Uji coba | Pendaftaran strip daripada pemotongan fitur | Kesalahan posisi, kerusakan masuk pilot, ketidakcocokan pakan |
Pukulan tindik bulat kecil, misalnya, Mungkin terbatas oleh kerampingan dan perilaku siput. Profil pemotongan yang panjang mungkin lebih sensitif terhadap beban yang tidak merata di sepanjang tepinya. Punch pembentuk mungkin membutuhkan ketahanan lebih besar terhadap gaya lateral dan pengambilan material.
Pukulan Kerja dan Pin Pilot Melakukan Pekerjaan yang Berbeda
Sebuah punch yang berfungsi memotong atau membentuk strip. Pin pilot masuk ke lubang atau fitur lokasi yang telah diproduksi sebelumnya untuk menyempurnakan posisi strip sebelum operasi kritis terjadi.
Istilah-istilah tersebut kadang-kadang dicampur dalam katalog pemasok, jadi gambar dan RFQ harus menyatakan fungsi dengan jelas. Itu Standar terminologi pukulan ISO 8695 dapat membantu membedakan jenis punch yang dikenali, sementara desain pilot masih perlu mencerminkan ketebalan strip, kondisi pakan, dan metode penentuan lokasi sebenarnya.
Pilot tidak boleh dipilih dengan asumsi yang sama seperti punch piercing. Bentuk entrinya, Lokasi, pembersihan, dan hubungan dengan feeder adalah kunci fungsi.
Tentukan Geometri, Dukungan, dan Alignment as One System
Geometri punch tidak dapat dievaluasi hanya berdasarkan diameter nominal atau panjang keseluruhan. Desainer harus mempertimbangkan bagian kerja terkecil, Transisi profil, batang, kepala, panjang tidak didukung, metode retensi, dan pembukaan dadu kawin.
Untuk spesifikasi yang andal, ulasan:
- diameter atau profil ujung kerja;
- penampang terkecil;
- panjang tidak didukung di bawah panduan atau penyangga;
- Dimensi batang dan kepala;
- radius transisi di mana desain bagian memungkinkannya;
- kelurusan dan runout yang relevan;
- konsentrisitas antara ujung kerja dan batang;
- Toleransi profil untuk punch non-bulat;
- kondisi tepi dan izin penggilingan ulang;
- Datum fungsional untuk inspeksi penggantian.
Pukulan yang kuat dalam kompresi tetap bisa gagal jika panjangnya, ramping, dipandu dengan buruk, atau terpapar beban lateral.
Profil dan Kekakuan Pukulan Kontrol Panjang yang Tidak Didukung
Saat panjang punch tanpa penyangga meningkat, Resistansi terhadap defleksi menurun. Slot sempit, diameter kecil, perubahan profil yang tajam, dan tepi potong asimetris lebih lanjut meningkatkan konsentrasi tegangan.
Beban samping sangat merusak karena dapat menggeser ujung punch menjauh dari sumbu yang diinginkan. Ini mengubah clearance efektif di sekitar profil. Satu sisi kemudian dapat membawa beban potong lebih banyak, menyebabkan keausan tidak merata atau retak lokal.
Panduan teknis tentang Meningkatkan Punch Life juga menghubungkan pemuatan lateral dengan defleksi punch-tip dan perubahan jarak potong. Inilah sebabnya jika terjadi kerusakan berulang tidak seharusnya secara otomatis menghasilkan bahan punch yang lebih keras. Masalah mendasarnya mungkin geometri, dukungan, posisi pakan, atau pemuatan stasiun.
Pemegang, pelat pendukung, penari telanjang, dan Tombol Dadu Harus Setuju
Punch beroperasi melalui tumpukan komponen pendukung:
| Komponen | Hubungan dengan pukulan | Masalah jika hubungannya buruk |
| Pemegang pukulan atau penahan | Menemukan dan mengamankan betis | Kesalahan posisi, kelonggaran, ketidakselarasan berulang |
| Pelat pendukung | Mendukung kepala pukulan di bawah beban aksial | Lekukan kepala, tempat duduk buruk, kelebihan beban lokal |
| Pelat penari telanjang | Menghapus stok dan dapat memandu ujung kerja | Beban penarikan tinggi, gerakan ujung, penilaian |
| Tombol atau matriks mati | Menerima pukulan dan menetapkan bukaan pemotongan | Clearance tidak merata, kerusakan tepi, variasi burr |
| Tiang pemandu dan bushing | Pertahankan keselarasan cetakan atas ke bawah | Masuk tidak di tengah, keausan satu sisi, mengelupas |
Stripper terpandu dapat membantu menjaga hubungan ujung punch dengan pembukaan dadu. Penjelasan teknis MISUMI tentang struktur die mencatat penggunaan pengupas yang dapat dipindahkan untuk presisi dan punching progresif, termasuk panduan punch-tip.
Peran pemegang yang lebih luas, pelat pendukung, penari telanjang, Tombol-tombol, dan sistem panduan tercakup dalam Panduan Komponen Die. Untuk aplikasi ini, Poin pentingnya adalah hanya mengganti punch mungkin tidak menyelesaikan masalah penyangga atau penyelarasan.
Izin Kontrol, Registrasi Strip, dan Gerakan Siput
Lubang punch dan cetakan membentuk pasangan kerja. Hubungan mereka memengaruhi beban pemotongan, perilaku patah tulang, formasi burr, keausan tepi, dan gerakan slug.
Izin harus didasarkan pada aktual:
- bahan benda kerja;
- ketebalan strip;
- kekerasan atau kekuatan;
- geometri fitur;
- kondisi tepi yang dibutuhkan;
- bahan punch and die;
- kemampuan penyelarasan;
- perilaku aus yang diharapkan.
Nilai clearance nominal tidak cukup jika punch membelok atau set cetakan tidak sejajar. Clearance efektif dapat menjadi lebih besar di satu sisi dan lebih kecil di sisi lainnya.
Izin harus mengikuti bahan dan fitur
Tidak ada persentase clearance tunggal yang cocok untuk setiap stasiun progressive-die.
Penelitian tentang blanking menunjukkan bahwa clearance dapat memengaruhi keausan punch, ukuran burr, dan geometri fitur potong. Satu Studi peer-review tentang lembaran baja yang dikeraskan Temukan hubungan yang dapat diukur di antara clearance blanking, keausan akibat pukulan, dan pengembangan burr dalam kondisi yang telah diuji.
Pelajaran praktisnya adalah jangan menyalin nilai-nilai studi ke dalam dadu yang tidak terkait. Sebagai gantinya, gunakan grade material, ketebalan, kekuatan, geometri, dan persyaratan kualitas untuk menetapkan kondisi awal, kemudian verifikasi melalui inspeksi terkontrol.
Keausan yang tidak merata di sekitar punch seharusnya memicu pemeriksaan untuk:
- masuk punch off-center;
- komponen panduan yang aus;
- defleksi pukulan;
- gerakan tombol cetakan;
- Kesalahan feeder atau pilot;
- beban potong tidak merata;
- kerusakan tepi lokal.
Pendaftaran dan Kontrol Siput Melindungi Stasiun Hilir
Alat progresif bergantung pada posisi strip yang dapat diulang.
Urutan yang khas adalah:
- Feeder memajukan strip sesuai dengan pitch yang diinginkan.
- Pilot menyempurnakan atau mengonfirmasi posisi strip.
- Pengupas mengontrol stok di dekat area kerja.
- Punch masuk ke strip dan pembukaan die.
- Bahan yang dipotong atau yang dipotong membersihkan stasiun.
- Pengupas melepas stok dari punch saat pengembalian.
Masalah feed atau pilot dapat menyebabkan punch terhubung dengan strip yang tidak tepat di tengah. Gaya pengupasan berlebihan dapat membengkokkan punch yang ramping atau melonggarkan penahanannya. Peluru yang dikembalikan dapat tetap berada di permukaan pukulan, masuk kembali ke strip, atau mengganggu stasiun berikutnya.
Oleh karena itu, penarikan siput tidak boleh diperlakukan hanya sebagai masalah penghilangan limbah. Ini bisa menjadi masalah kerusakan pukulan dan progresi strip.
Pilih Bahan dan Lapisan berdasarkan Risiko Kegagalan Dominan
Material punch harus dipilih setelah mengidentifikasi mode pemuatan dan kegagalan yang diharapkan. Kekerasan maksimum saja bukanlah metode seleksi yang dapat diandalkan.
Sifat utama yang harus diseimbangkan adalah:
- ketahanan aus;
- ketangguhan;
- kekuatan tekan;
- ketahanan terhadap deformasi plastik;
- stabilitas dimensi setelah perlakuan panas;
- ketahanan terhadap retak saat guncangan atau beban samping;
- kesesuaian untuk lapisan dan finishing yang diinginkan.
Pilih Substrat Sebelum Pelapisan
| Kondisi aplikasi | Arah material untuk dievaluasi | Batasan utama untuk diperiksa |
| Keausan sedang dengan benturan atau pemuatan variabel | Baja perkakas atau kategori baja berkecepatan tinggi | Mungkin aus lebih cepat daripada opsi yang lebih tahan aus |
| Keausan abrasif parah dengan keselarasan yang stabil | Baja alat dengan tingkat keausan lebih tinggi, baja metalurgi bubuk, atau karbida | Biaya, penggilingan, mengelupas, dan persyaratan dukungan |
| Pukulan kecil dengan beban lateral berulang | Baja yang lebih tangguh dan panduan yang lebih baik | Keausan dapat meningkat jika substrat terlalu lunak |
| Stable, kondisi tindik yang sangat aus | Karbida dapat dipertimbangkan | Sensitif terhadap guncangan, ketidaksejajaran, dan dukungan yang tidak memadai |
| Keausan atau pengambilan perekat | Substrat plus finishing yang cocok, pelumasan, atau ulasan lapisan | Pelapisan tidak dapat memperbaiki kesalahan geometri atau jarak bebas |
Karbida dapat memberikan ketahanan aus tinggi dan kekuatan tekan, namun ini tidak otomatis menjadi pilihan terbaik untuk setiap stasiun. Punch karbida yang terekspos terhadap ketidaksejajaran, kejutan, atau pemuatan samping dapat terkelupas di mana baja yang lebih keras dapat mentolerir gangguan yang sama.
SunshinePro mencantumkan SKH51, SKH9, DC53, Nilai ASP, dan karbida di antara kategori bahan punch-pin-nya. Ini adalah petunjuk yang tersedia, tidak ada bukti bahwa satu grade cocok untuk die tertentu. Pilihan akhir membutuhkan bahan kerja, geometri, dukungan, kondisi produksi, dan sejarah kegagalan.
Gunakan Pelapis untuk Masalah Permukaan yang Ditentukan
Lapisan harus menargetkan masalah permukaan yang sudah dikenal seperti keausan abrasif, keausan perekat, menyebalkan, atau pengambilan material.
Sebelum memilih salah satu, mengonfirmasi:
- substrat punch dan perlakuan panas;
- finishing permukaan sebelum pelapisan;
- persyaratan adhesi pelapis;
- Material benda kerja dan kondisi permukaan;
- pelumasan;
- suhu operasi;
- apakah punch akan digiling ulang;
- apakah permukaan berlapis mencakup tepi potong, dinding samping, atau keduanya.
SunshinePro mencantumkan TiN, TiCN, dan DLC sebagai opsi pelapisan punch-pin khusus. Pilihan yang tepat tergantung pada substrat dan kondisi kontak. Tidak ada lapisan yang dapat memperbaiki punch yang tidak tepat di tengah, dukungan yang tidak memadai, profil lemah, atau hubungan punch-to-die yang salah.
Mendiagnosis keausan dan kerusakan sebelum mengganti pukulan
Kerusakan yang terlihat tidak selalu menjadi penyebab utama. Inspeksi berbasis gejala mengurangi risiko penggantian punch sambil membiarkan masalah sistem tetap tidak berubah.
| Gejala | Variabel yang mungkin | Pemeriksaan pertama |
| Burr meningkat secara bertahap | Keausan tepi, Keausan, perubahan izin | Periksa tepi punch, Pembukaan, Tren kualitas fitur |
| Keausan muncul terutama di satu sisi | Defleksi, ketidaksejajaran, kesalahan umpan, pembersihan tidak merata | Periksa panduan, para pilot, posisi pemegang, penyelarasan tombol cetakan |
| Chip tepi secara lokal | Kejutan, beban berlebihan, dukungan yang buruk, ketangguhan rendah, ruang lokal yang ketat | Periksa lokasi patah tulang, penyangga pukulan, Pembukaan, arah beban |
| Tikungan atau gesper pukulan | Panjang yang berlebihan yang tidak didukung, bagian kecil, beban samping, kelebihan beban | Periksa profil, panduan, operasi stasiun, posisi strip |
| Bahan menempel pada pukulan | Membelokkan, pelumasan buruk, menyelesaikan edisi, lapisan yang tidak cocok | Periksa pola pengambilan, permukaan stok, pelumasan, finishing dinding samping |
| Kepala pukulan gagal | Tempat duduk yang buruk, dukungan dukungan lemah, konsentrasi tegangan, kelebihan beban | Pemegang cek, pelat pendukung, geometri kepala, pola kontak |
| Siput mengikuti pukulan | Adhesi, efek vakum, kelegaana siput yang buruk, kondisi mukmuk | Periksa jalur slug, Relief, mukul muka, pelumasan |
| Penyimpangan posisi fitur | Feed, pilot, pemandu, pemegang, atau gerakan pukulan | Cek pitch strip, kondisi pilot, fitting holder, Penyesuaian |
Patah tulang berulang layak mendapat penyelidikan lebih luas. Panduan khusus untuk kerusakan pukulan pada cetakan stamping membahas penyebab patah tulang dan tindakan pencegahan secara lebih mendalam.
Aturan praktis adalah memeriksa komponen penghubung dan pendukung setiap kali punch yang sama gagal lagi. Mengganti punch yang rusak dengan yang identik tidak akan memperbaiki tombol die yang aus, tempat longgar, pemberi makan tidak stabil, pencuci yang rusak, atau sistem panduan yang tidak sejajar.
Rencanakan Penggilingan Ulang, Inspeksi, dan Pengganti yang Dapat Diganti
Penggilingan ulang mengembalikan ujung tajam, tetapi juga menghilangkan panjang punch. Perubahan itu dapat memengaruhi penetrasi, interaksi penari telanjang, Penjadwalan stasiun, dan hubungan dengan pukulan lain.
Rencana pemeliharaan harus mendefinisikan:
- kondisi yang memicu penajaman;
- penghapusan stok yang diizinkan;
- Panjang punch asli dan sisa;
- Geometri tepi setelah penggilingan;
- kelurusan atau runout yang diperlukan;
- apakah lapisan harus diaplikasikan kembali;
- Inspeksi tombol cetakan pengikatan;
- penyesuaian waktu atau penetrasi setelah pemasangan;
- panjang minimum yang masih dapat digunakan.
Jangan menunggu pecahan parah jika punch memang dimaksudkan untuk digiling ulang. Menggiling kerusakan yang luas menghilangkan lebih banyak material dan mungkin membuat profil asli lebih sulit.
Punch pengganti juga membutuhkan datum fungsional. Sebuah gambar harus mengidentifikasi permukaan mana yang dikendalikan:
- posisi di pemegang;
- lokasi ujung kerja;
- tempat duduk kepala;
- panjang operasi keseluruhan;
- orientasi profil;
- Hubungan dengan pembukaan dadu kawin.
SunshinePro menyatakan bahwa pendekatan kualitasnya mencakup inspeksi masuk, pemantauan dalam proses, pengujian akhir, dan pelaporan inspeksi. Untuk pesanan yang sebenarnya, pembeli tetap harus menentukan dimensi mana, tanggal, toleransi, dan bidang laporan harus diverifikasi.
Pilih Punch Pin Standar atau Kustom
Punch standar mungkin cocok jika profil yang dibutuhkan, dimensi, gaya kepala, metode retensi, material, dan toleransi sesuai dengan desain yang tersedia.
Punch khusus lebih mungkin diperlukan saat stasiun menggunakan:
- profil non-bulat atau proprietary;
- antarmuka kepala atau retensi yang tidak biasa;
- bagian kerja bertingkat atau diperkecil;
- transisi khusus antara batang dan ujung;
- fitur orientasi;
- Hubungan erat antara beberapa datum;
- dimensi penggantian yang diikat pada cetakan yang sudah ada;
- bahan tertentu, perlakuan panas, atau kombinasi pelapisan.
| Pertanyaan seleksi | Pukulan standar mungkin cocok | Pukulan khusus mungkin diperlukan |
| Apakah profil kerja umum? | Profil katalog bulat atau mapan | Slot khusus, kontur, langkah, atau bentuk asimetris |
| Apakah antarmuka holder standar? | Konfigurasi kepala dan betis umum | Retensi eksklusif atau geometri tempat duduk |
| Apakah datum pengganti sederhana?? | Kontrol diameter dan panjang dasar | Posisi ganda, profil, atau kontrol orientasi |
| Apakah materi tersedia dalam bentuk yang diperlukan? | Kelas standar yang terdaftar | Tingkat khusus, bentuk karbida, atau persyaratan pengobatan |
| Apakah punch cocok dengan dadu yang sudah ada? | Dimensi standar sudah digunakan | Kompatibilitas penggantian yang tepat diperlukan |
Sampel yang sudah aus dapat membantu mengidentifikasi komponen, namun mungkin tidak mempertahankan dimensi asli. Memakai, menggiling ulang, membengkokkan, dan kerusakan tepi dapat mendistorsi sampel. Gambar yang dikontrol tetap menjadi referensi yang diutamakan.
SunshinePro menyatakan bahwa pin punch khusus dapat diproduksi dari gambar, contoh, atau spesifikasi, dengan dimensi khusus, bentuk-bentuk, profil kepala, bahan-bahan, dan pelapis. Proses yang dipublikasikan meliputi pemesinan CNC, penggilingan presisi, perlakuan panas, perlakuan panas vakum, dan EDM. Kelayakan masih perlu dikonfirmasi untuk kombinasi geometri dan toleransi spesifik.
Siapkan Paket Gambar dan RFQ
Permintaan lengkap membantu pemasok mengevaluasi material, rute manufaktur, inspeksi, dan persyaratan penggantian tanpa menebak.
Termasuk:
- gambar punch dan revisi;
- fungsi stasiun: menindik, pemangkasan, membentuk, batas, atau mengemudikan;
- grade material strip;
- ketebalan strip;
- Kekerasan atau kekuatan benda kerja jika relevan;
- Lapisan stok atau kondisi permukaan;
- Profil kerja dan dimensi fitur;
- dimensi tombol die-pasangan atau jarak yang diinginkan;
- batang, kepala, retensi, dan detail orientasi;
- datum fungsional;
- toleransi dimensi dan geometris;
- finishing permukaan yang dibutuhkan;
- kondisi tepi;
- Bahan punch dan persyaratan perlakuan panas;
- persyaratan pelapisan, jika sudah didefinisikan;
- Pengaturan panjang dan panduan yang tidak didukung;
- kecepatan atau laju produksi;
- volume produksi yang diharapkan;
- kondisi pelumasan;
- Gejala kegagalan yang diketahui;
- Persyaratan penggilingan ulang dan punch cadangan;
- sertifikat material, catatan perlakuan panas, rekaman pelapisan, atau persyaratan laporan inspeksi.
Rentang toleransi atau kekerasan yang dipublikasikan tidak boleh disalin ke RFQ tanpa memeriksa apakah sesuai dengan gambar. Kemampuan publikasi halaman punch SunshinePro berkisar hingga ±0.002 mm dan HRC 58–68, Namun kombinasi yang dapat dicapai tergantung pada ukuran punch, profil, material, perlakuan panas, pelapisan, dan metode inspeksi.
Pertanyaan pemasok yang paling berguna bukanlah "Berapa siklus punch ini akan berlangsung?" tanpa data operasi. Minta pemasok untuk meninjau kondisi stasiun, mengidentifikasi risiko manufaktur atau inspeksi, dan mengonfirmasi materi yang diusulkan, geometri, dan pendekatan toleransi.
Untuk tinjauan kelayakan atau penawaran berdasarkan gambar, Kirimkan spesifikasi punch, informasi dihapus, fungsi stasiun, dan riwayat kegagalan yang diketahui melalui Halaman kontak SunshinePro.
Bagikan:



Ditulis oleh Sunshine
di Sunshine, Kami adalah produsen dan pemasok profesional komponen cetakan presisi, menawarkan berbagai produk untuk aplikasi stamping dan cetakan injeksi. Fokus utama kami adalah mencetak cetakan, pin dan lengan ejector, serta tiang panduan dan bushing. Dengan pemesinan CNC canggih, kontrol kualitas ketat, dan kemampuan produksi yang kuat, kami memastikan keandalan, suku cadang presisi tinggi, bersama dengan komponen standar yang tersedia untuk pasokan global yang cepat dan efisien.
BERITA
DAPATKAN LAYANAN
Dengan suku cadang berkualitas untuk memenuhi setiap anggaran dan staf ramah yang terlatih untuk membuat kunjungan Anda menjadi informatif dan tanpa repot.
