



Kepala Punch Tablet Datar dan Waktu Tinggal: Efek Desain
Kepala punch tablet yang rata memengaruhi berapa lama punch tetap berada pada atau mendekati posisi kompresi maksimum di bawah roller kompresi utama. Pada kecepatan tangensial turret yang sama, Head flat efektif yang lebih panjang umumnya menghasilkan waktu tinggal geometris yang lebih lama. Meningkatkan kecepatan menara justru berdampak sebaliknya.
Hubungan itu hanyalah titik awal. Respons tablet sebenarnya juga bergantung pada gaya kompresi, geometri roller, kekakuan tekan, dan perilaku formulasi. Flat yang lebih panjang dapat membantu formulasi yang sensitif terhadap laju regangan, Namun, ini tidak secara otomatis meningkatkan kekuatan tablet atau menghilangkan penutupan.
Head flat adalah salah satu fitur desain dalam sistem alat lengkap. Untuk dampak yang lebih luas, Metode, dan kategori alat, lihat Jenis perkakas press tablet.
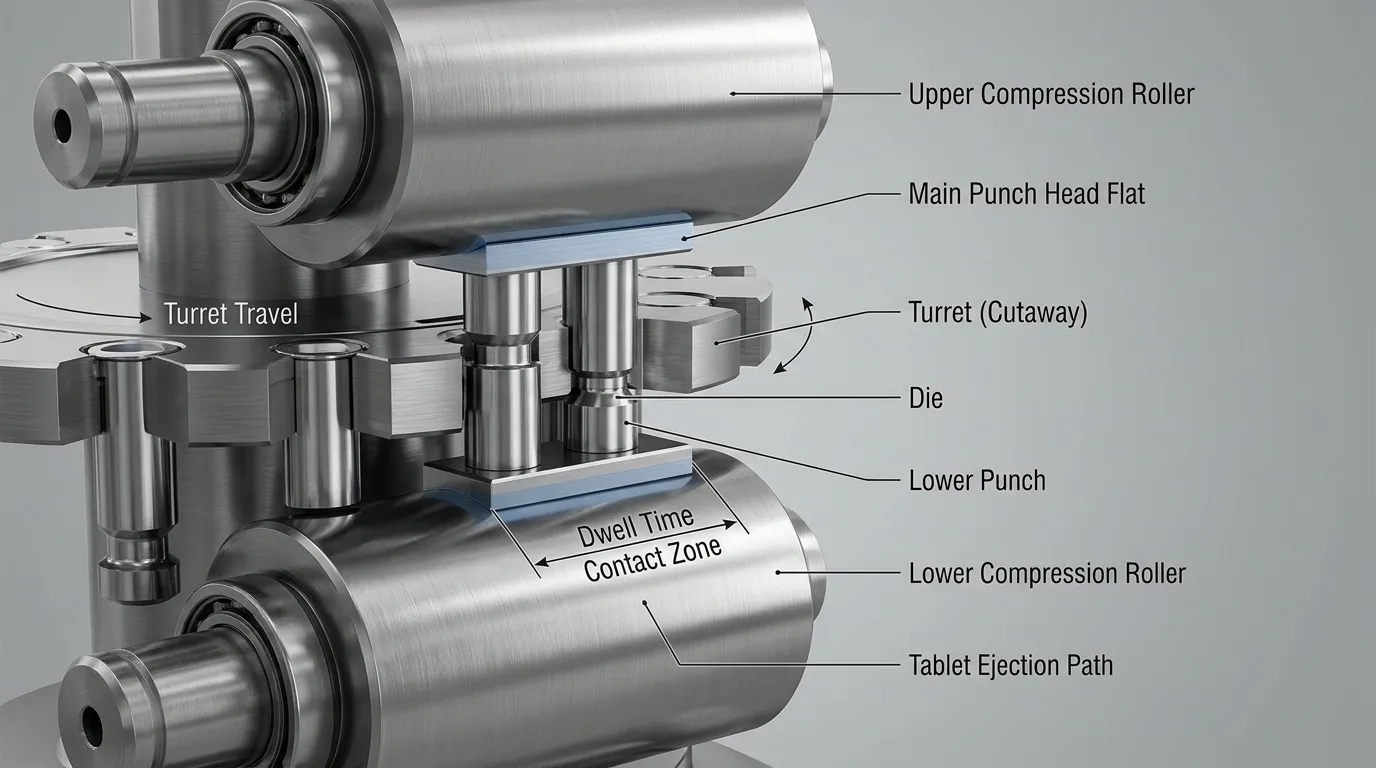
Apa yang Berubah Kepala Pukulan Flat Selama Kompresi Tablet
Pada mesin press tablet putar, kepala punch atas dan bawah melewati antara roller kompresi utama. Saat roller bekerja pada kepala punch, ujung punch bergerak ke dalam die dan memadatkan bed bubuk.
Kepala datar adalah bagian yang relatif rata dari kepala punch yang bergerak di bawah roller pada wilayah kompresi maksimum. Dimensi relevannya adalah panjang efektif dalam arah perjalanan menara.
Flat efektif yang lebih panjang menjaga punch tetap dekat dengan jarak minimum dari punch lawan untuk jarak tempuh yang lebih jauh. Pada kecepatan linier yang tidak berubah, yang meningkatkan waktu tinggal yang dihitung.
Geometri ini terpisah dari ujung punch yang membentuk tablet. Kedalaman cangkir, garis skor, logos, dan detail wajah lainnya termasuk dalam desain punch-tip. Keputusan-keputusan yang berdekatan tersebut harus ditangani secara terpisah Pedoman Desain Timbul Tablet.
Tinggal Geometris, tinggal berbasis kekuatan, dan Waktu Konsolidasi Tidak Identik
Kata tinggal tidak selalu digunakan dengan cara yang sama.
| Istilah | Apa yang dijelaskannya | Variabel utama |
|---|---|---|
| Waktu tinggal geometris | Waktu yang dihitung terkait dengan kepala pukulan datar yang melewati wilayah kompresi maksimum | Panjang datar efektif dan kecepatan tangensial |
| Waktu tinggal berbasis gaya | Tinggal diidentifikasi dari profil gaya kompresi yang diukur | Geometri, tingkat gaya, respon formulasi, dan definisi pengukuran |
| Waktu konsolidasi atau kompresi | Bagian yang lebih luas dari peristiwa pemuatan di mana tempat tidur bubuk dikompresi | Profil roller, geometri kepala punch, kecepatan, perpindahan, dan perilaku pers |
Sebuah studi peer-review tahun 2024 yang membandingkan waktu tinggal berbasis gaya dan geometris ditemukan bahwa dwell yang diukur dapat berubah sesuai gaya kompresi dan formulasi bahkan ketika geometri press tetap tetap.
Karena alasan itu, Perhitungan geometris berguna untuk perbandingan peralatan dan pekerjaan desain awal, namun hal ini tidak boleh diperlakukan sebagai deskripsi lengkap sejarah force-time tablet tersebut.
Cara Menghitung Waktu Tinggal Geometris
Perhitungan geometris tinggal yang disederhanakan menggunakan:
[
t = frac{L}{v}
]
Di mana:
- (t) = waktu tinggal geometris
- (L) = panjang perjalanan datar kepala efektif
- (v) = kecepatan tangensial pada posisi punch
Kecepatan tangensial dapat diperkirakan dari diameter lingkaran pitch turret dan kecepatan rotasi:
[
v = frac{pi kali PCD kali RPM}{60}
]
Ketika PCD dinyatakan dalam milimeter, hasilnya adalah milimeter per detik. Waktu tinggal dalam milidetik kemudian:
[
t_{ms} = frac{L}{v} kali 1000
]
Perhitungan ilustratif
asumsikan:
- Panjang datar efektif: 10 mm
- Turret PCD: 400 mm
- Kecepatan menara: 30 RPM
Kecepatan tangensial:
[
v = frac{pi kali 400 kali 30}{60}
]
[
v sekitar 628.3teks{ mm/s}
]
Tinggal geometris:
[
t = frac{10}{628.3} kali 1000
]
[
t sekitar 15.9teks{ ms}
]
Ini adalah perhitungan ilustratif, bukan target tinggal yang direkomendasikan. Gambar alat yang sebenarnya, geometri pers, susunan roller, dan kondisi operasi harus digunakan untuk keputusan rekayasa.
Gunakan Panjang Perjalanan yang Efektif, Bukan diameter kepala generik
Diameter lengkap kepala punch tidak selalu merupakan dimensi yang tepat untuk perhitungan dwell.
Untuk flat bulat, Pengukuran yang berguna adalah dimensi datar sepanjang arah perjalanan menara. Untuk datar oval atau elips, sumbu panjang dapat diselaraskan dengan arah perjalanan untuk menciptakan lebih banyak waktu tinggal tanpa meningkatkan kepala secara merata di setiap arah.
Perhitungan harus menggunakan panjang perjalanan efektif yang ditunjukkan pada gambar alat, bukan diameter kepala generik yang diambil dari katalog atau mesin cetak lain.
Perbedaan ini menjadi sangat penting saat membandingkan:
- Flat bulat standar
- Flat bundar yang diperpanjang
- Flat oval atau elips
- Desain kepala terarah atau berkunci
- Flat yang dikurangi digunakan untuk kondisi tinggal yang lebih pendek
Mengapa RPM Saja Tidak Dapat Membandingkan Dua Tablet Press
Dua mesin press yang beroperasi pada 30 RPM dapat menghasilkan waktu tinggal yang berbeda jika diameter lingkaran pitch turret mereka berbeda.
PCD yang lebih besar berarti punch menempuh jarak linier yang lebih besar selama setiap putaran turret. Pada RPM yang sama, oleh karena itu, ia memiliki kecepatan tangensial yang lebih tinggi dan melewati bagian bawah roller kompresi lebih cepat.
Perbandingan pers sebaiknya setidaknya menggunakan:
- Turret RPM
- Diameter lingkaran pitch
- Panjang datar kepala yang efektif
- Geometri gulungan kompresi
Membandingkan RPM saja dapat menciptakan kesan keliru bahwa mesin cetak pengembangan dan produksi beroperasi di bawah kondisi kompresi yang setara.
Opsi desain datar kepala dan pengorbanan tinggalnya
Desain head-flat yang sesuai tergantung pada tempat tinggal yang dibutuhkan, geometri pers, standar perkakas, dukungan mekanis, dan respons formulasi.
| Desain datar kepala | Efek tinggal | Manfaat potensial | Batasan utama |
| Kepala berkubah standar | Dasar untuk konfigurasi pers dan perkakas | Kompatibilitas konvensional dan operasi yang mapan | Dapat memberikan masa tinggal yang tidak mencukupi untuk formulasi yang sangat sensitif terhadap laju |
| Flat bulat yang diperpanjang | Meningkatkan panjang perjalanan efektif | Tinggal geometris lebih lama tanpa mengurangi kecepatan turret | Dapat mengurangi geometri kepala di sekitarnya atau menimbulkan masalah jarak bebas dan tegangan |
| Oval atau elips datar | Meningkatkan panjang perjalanan terutama dalam satu arah | Dapat menciptakan lebih banyak tempat tinggal dalam lebar kepala yang dibatasi | Mungkin memerlukan pengencian, kontrol orientasi, dan penilaian keausan tambahan |
| Mengurangi datar | Memperpendek panjang perjalanan efektif | Dapat membantu mesin pengembang mereproduksi produksi yang lebih pendek | Lebih sedikit waktu pada kompresi maksimum dan margin operasi yang lebih sempit |
Flat Bundar Standar dan Diperpanjang
Kepala punch berkubah standar memiliki permukaan datar yang dikelilingi oleh geometri transisi melengkung. Fitur ini memberikan status dasar yang terkait dengan kecepatan tekan, PCD menara, dan dimensi alat standar.
Flat bulat yang diperpanjang memperbesar area datar. Pada kecepatan tangensial yang sama, Ini meningkatkan dwell geometris tanpa memperlambat turret.
Komprominya adalah flat tidak bisa diperbesar tanpa mempertimbangkan bagian kepala lainnya. Meningkatkannya dapat mengurangi mahkota yang tersedia, radius luar, ketebalan kepala, atau penyangga di atas leher punch. Desain ini tetap harus menahan beban kompresi dan melewati mesin press dengan aman.
Oval, elips, dan Flat Reduced
Kepala oval atau elips datar memperpanjang jalur kontak ke arah perjalanan menara sambil membatasi pertumbuhan di seluruh lebar kepala. Ini bisa berguna jika ekstensi lingkaran penuh akan mengganggu geometri mesin cetak di sekitarnya.
Karena sumbu panjang harus tetap sejajar dengan arah perjalanan, kepala arah mungkin memerlukan alat berkunci. Keying menambah kontrol orientasi tetapi juga dapat memengaruhi ketergantian, pengaturan, dan keausan lokal.
Apartemen yang lebih murah memiliki tujuan sebaliknya. Mesin ini dapat memperpendek masa tinggal geometris ketika laboratorium atau mesin pengembangan secara alami memberikan waktu tinggal lebih lama dibandingkan mesin produksi yang dimaksudkan.
Bagaimana Dwell Berinteraksi Dengan Perilaku Formulasi dan Kualitas Tablet
Geometri head-flat menciptakan peluang waktu. Formulasi menentukan apa yang terjadi selama waktu tersebut.
Bahan tablet dapat merespons melalui beberapa mekanisme:
- Deformasi plastik: Partikel berubah bentuk secara permanen, Meningkatkan area kontak dan mendukung ikatan antarpartikel.
- Deformasi elastis: Partikel pulih setelah beban dihilangkan, yang dapat mengurangi ikatan yang tertahan dan meningkatkan tegangan residual.
- Perilaku viskoelastik: Deformasi bergantung pada waktu dan laju beban.
- Fragmentasi rapuh: Partikel retak dan menciptakan permukaan ikatan baru.
Peristiwa pemuatan yang lebih lambat atau waktu tinggal yang lebih lama dapat mendukung aliran plastik tambahan pada beberapa formulasi. Bahan lain mungkin menunjukkan sedikit perbaikan, atau manfaatnya bisa sangat bergantung pada tekanan, pelumasan, kelembapan, ukuran partikel, dan pemrosesan sebelumnya.
Penelitian tentang Lama tinggal selama kompresi tablet menunjukkan bahwa perilaku material harus dievaluasi dalam kondisi terkontrol, bukan hanya diprediksi dari geometri kepala. Penelitian sebelumnya tentang parasetamol dan selulosa mikrokristalin juga menemukan bahwa efek tinggal dikaitkan dengan riwayat tekanan, pemulihan, dan energi, bukan hanya dengan periode yang lebih lama di bawah roller.
Mengapa Lebih Lama Tidak Menjamin Tablet yang Lebih Kuat
Kekuatan tablet bergantung pada lebih dari sekadar tinggal. Variabel relevan meliputi:
- Tekanan pemadatan
- Mekanisme deformasi partikel
- Porositas bubuk
- Konsentrasi dan pencampuran pelumas
- Kadar air
- Pemulihan elastis
- Tingkat bongkar muat
- Kondisi prakompresi
Kepala datar yang lebih panjang dapat meningkatkan posisi geometris sementara plateau gaya yang diukur hanya berubah sedikit. sebaliknya, Dua formulasi yang berjalan dengan alat yang sama dapat menghasilkan profil dwell berbasis gaya yang berbeda.
Gaya putus dan kekuatan tarik juga tidak boleh diperlakukan identik. Gaya putus adalah beban yang diukur, sementara perhitungan kekuatan tarik memperhitungkan dimensi tablet dan memberikan perbandingan yang lebih ternormalisasi.
Capping dan laminasi adalah masalah multifaktorial
Pelapisan dan laminasi kadang-kadang dikaitkan dengan tinggal yang tidak memadai, Namun, meningkatkan kepala datar bukanlah koreksi universal.
Kontributor yang mungkin meliputi:
- Udara terperangkap di tempat tidur bubuk
- Aplikasi gaya cepat
- Densifikasi tidak merata
- Pemulihan elastis yang berlebihan
- Prakompresi yang tidak memadai atau berlebihan
- Sifat formulasi atau granulasi
- Kondisi pelumasan
- Dekompresi cepat
- Kondisi atau penyelarasan perkakas
Investigasi yang ditinjau oleh rekan sejawat tentang Tingkat aplikasi paksa dan pembatasan tablet interaksi yang teridentifikasi di antara laju pemuatan, udara terperangkap, pemadatan, dan pemulihan viskoelastis.
Tambahan penghuni dapat membantu formulasi tertentu, Namun, hal ini harus diuji sebagai satu variabel proses dalam studi akar penyebab yang lebih luas.
Batas Mekanis Sebelum Memanjangkan Kepala Pukulan Rata
Flat yang lebih panjang harus tetap kokoh secara mekanis dan kompatibel dengan mesin press. Maksimum flat yang berguna tidak ditentukan hanya oleh kebutuhan tinggal.
| Masalah desain | Konsekuensi yang mungkin terjadi | Verifikasi diperlukan |
| Dukungan punch-neck yang tidak memadai | Defleksi kepala, konsentrasi tegangan, atau kegagalan dini | Tinjauan struktural diameter leher dan geometri transisi |
| Mengurangi radius kepala luar | Stres kontak lokal yang lebih tinggi | Penilaian profil kepala dan kontak rol |
| Lebar atau panjang kepala yang berlebihan | Gangguan dengan trek cam atau komponen press yang berdekatan | Pemeriksaan izin jalur tekan penuh |
| Geometri oval terarah | Orientasi yang salah di bawah roller | Tinjauan kunci dan kontrol orientasi |
| Wilayah kontak kecil atau bermuatan tinggi | memeluk, kelelahan permukaan, atau keausan tidak merata | Stres kontak dan evaluasi material |
| Ketebalan kepala yang tidak kompatibel | Perjalanan yang tidak tepat melalui kamera atau stasiun kompresi | Perbandingan standar OEM dan perkakas |
| Interaksi gulungan yang belum diverifikasi | Penerapan gaya yang diubah atau pemuatan tepi | Diameter gulungan kompresi dan tinjauan profil |
Kekuatan Kepala, Penyangga Leher, dan Keausan Kontak
Leher punch mendukung kepala selama kompresi. Memperpanjang flat dapat mengurangi geometri melengkung di sekitar yang mentransfer gaya dari roller ke leher.
Fitur penting meliputi:
- Diameter leher
- Ketebalan kepala
- Radius transisi
- Radius kepala luar
- Posisi kontak
- Kondisi bahan dan perlakuan panas
Radius luar yang lebih tajam atau lebih kecil dapat meningkatkan tegangan kontak antara kepala dan roller kompresi. Pemuatan berulang kemudian dapat menyebabkan lubang, kelelahan permukaan, atau keausan tidak merata.
Efek-efek ini memerlukan analisis rekayasa untuk punch dan press yang sebenarnya. Dimensi maksimum-datar generik tidak boleh diterapkan pada berbagai standar alat atau model mesin.
Jejak Cam, Geometri Gulungan, dan Orientasi Berkunci
Kepala harus melewati seluruh jalur cam, bukan hanya stasiun kompresi utama. Desain yang bekerja di bawah roller masih dapat mengganggu cam masuk, kamera keluar, rel pengangkat, atau komponen pers lainnya.
Datar non-bulat menambah persyaratan orientasi. Jika sumbu panjang harus tetap sejajar dengan perjalanan menara, Kunci atau fitur kontrol rotasi lainnya mungkin diperlukan.
Geometri kompresi gulungan juga penting. Diameter dan profil roller memengaruhi jalur pemuatan sebelum dan sesudah wilayah tinggal nominal. Perubahan head-flat oleh karena itu harus ditinjau dengan susunan roll yang sebenarnya daripada dievaluasi sebagai komponen terpisah.
Mencocokkan Tinggal selama Peningkatan Skala dan Transfer Tekan
Perbandingan Dwell sering digunakan saat memindahkan tablet dari mesin pengembangan ke mesin produksi.
Perbandingan yang berguna harus dikumpulkan:
- Diameter lingkaran pitch turret
- Rentang RPM operasi
- Dimensi datar kepala pukulan atas dan bawah yang efektif
- Geometri gulungan utama dan prakompresi
- Rentang gaya kompresi
- Ketebalan dan dimensi tablet
- Kondisi prakompresi
- Sensitivitas laju regangan formulasi
- Tekan data kekakuan atau deformasi jika tersedia
- Profil gaya dan perpindahan yang diukur
Perhitungan pertama harus membandingkan kecepatan tangensial dan tinggal geometris. Kemudian harus diperiksa berdasarkan sifat tablet dan diukur perilaku pemadatan.
Prinsip-prinsip dalam I Q8(R2) Pengembangan Farmasi Dukung pemahaman proses pembangunan tentang atribut material dan parameter proses daripada mengandalkan satu pengaturan terpisah.
Mencocokkan Dwell tidak sama dengan mencocokkan peristiwa kompresi lengkap
Dua press dapat memiliki dwell geometris yang mirip tetapi berbeda:
- Kecepatan pemuatan
- Jari-jari rol
- Kekuatan maksimum
- Profil perpindahan
- Deformasi tekan
- Riwayat prakompresi
- Tingkat dekompresi
- Kondisi pengisian mati
Oleh karena itu, pencocokan dwell tidak menjamin kekuatan tarik yang identik, porositas, perilaku pemecahan, atau risiko cacat.
Simulator pemadatan dapat membantu mereproduksi profil gaya dan perpindahan yang dipilih dalam kondisi terkontrol. Ini berguna untuk mempelajari sensitivitas formulasi dan merencanakan peningkatan skala, Namun verifikasi produksi pers masih diperlukan.
Penyesuaian mana yang harus digunakan untuk mengubah kondisi tinggal?
Intervensi terbaik bergantung pada masalah yang diselesaikan.
| Penyesuaian | Paling baik digunakan saat | Keuntungan | Batasan |
| Kurangi kecepatan turret | Menguji apakah formulasi sensitif terhadap laju | Uji coba proses sederhana | Mengurangi output dan dapat mengubah kondisi press lainnya |
| Memperpanjang atau membentuk kembali kepala rata | Diperlukan lebih banyak penghuni geometris tanpa menurunkan kecepatan turret nominal | Mempertahankan potensi kecepatan | Memerlukan perkakas baru dan tinjauan kompatibilitas penuh |
| Mengubah geometri gulungan kompresi | Profil konsolidasi yang lebih luas perlu penyesuaian | Dapat mengubah perilaku bongkar muat | Bergantung pada pers dan mungkin memerlukan modifikasi mesin |
| Menggunakan simulator pemadatan | Kondisi pengembangan atau peningkatan perlu dievaluasi terkontrol | Memungkinkan studi profil gaya yang dapat diulang | Tidak menggantikan validasi produksi |
| Sesuaikan formulasi atau prakompresi | Penyebab utamanya adalah perilaku material, udara, pelumasan, atau densifikasi | Mengatasi mekanisme yang mendasarinya | Membutuhkan pengembangan farmasi dan kontrol perubahan |
Urutan praktis adalah menguji sensitivitas kecepatan terlebih dahulu, karena pengurangan kecepatan yang terkontrol dapat menunjukkan apakah waktu lebih lama di bawah kompresi memperbaiki formulasi. Jika memang ada, Insinyur dapat mengevaluasi apakah geometri kepala yang dimodifikasi, kondisi gulungan yang berbeda, atau pekerjaan formulasi menawarkan solusi produksi yang paling sesuai.
Data untuk dikonfirmasi sebelum menentukan flat kepala yang berbeda
Permintaan untuk "lebih banyak waktu tinggal" tidak cukup bagi perancang alat. Spesifikasi harus mencakup:
- Tablet press membuat dan model
- Standar perkakas yang berlaku
- Gambar pukulan atas dan bawah saat ini
- Dimensi datar kepala yang ada
- Arah perjalanan efektif yang diinginkan
- Diameter lingkaran pitch turret
- RPM operasi normal dan maksimum
- Detail gulungan utama dan prakompresi
- Rentang gaya kompresi
- Informasi izin lintasan cam-track
- Dimensi punch-neck
- Persyaratan kontrol kunci atau rotasi
- Dimensi tablet dan properti target
- Data pers pengembangan dan produksi
- Sensitivitas formulasi atau hasil studi pemadatan
- Persyaratan inspeksi dan ketertelusuran
- Metode validasi yang diusulkan
Persyaratan dimensi saat ini harus diperiksa terhadap standar yang berlaku dan dokumentasi pers. Asosiasi Apoteker Amerika Manual Spesifikasi Tablet adalah referensi terkini di Amerika Utara untuk terminologi alat tablet, desain, dan ketertukaran. Sistem alat lain mungkin memerlukan standar dan persyaratan OEM yang berbeda.
Pertanyaan untuk Ditanyakan kepada OEM Pers atau Pemasok Perkakas
Sebelum menyetujui kepala yang dimodifikasi, mengonfirmasi:
- Apakah akan melewati dengan aman di setiap jalur cam??
- Apakah leher punch memberikan dukungan struktural yang cukup?
- Apakah kepala akan menyentuh gulungan kompresi sesuai tujuan??
- Apakah desain memerlukan tombol atau orientasi yang terkontrol?
- Standar saat ini mana yang mengatur dimensi?
- Bagaimana panjang datar akan, profil, dan orientasi diperiksa?
- Evaluasi tegangan kontak atau keausan apa yang diperlukan?
- Apakah alat tersebut akan tetap dapat dipertukarkan dengan set yang sudah ada?
- Bagaimana desain baru harus divalidasi pada mesin cetak yang dituju?
- Materi apa saja, perlakuan panas, pelapisan, dan dokumentasi keterlacakan akan disediakan?
Gunakan perubahan kepala datar sebagai keputusan teknik yang terkontrol
Tablet punch head datar dan waktu tinggal sangat terkait pada tingkat geometris: flat efektif yang lebih lama meningkatkan bertahan ketika kecepatan tangensial tetap tidak berubah. Perhitungan itu berguna, Namun, ini tidak memprediksi performa tablet secara otomatis.
Keputusan desain yang dapat dipertahankan menggabungkan kelangsungan geometris, perilaku pemadatan yang diukur, respon formulasi, mechanical strength, kompatibilitas cam, geometri gulungan, dan kebutuhan alat saat ini. Hitung dulu, menguji formulasi, Verifikasi batasan pers, dan membandingkan intervensi alternatif sebelum menyetujui kepala punch yang dimodifikasi.
Bagikan:



Ditulis oleh Sunshine
di Sunshine, Kami adalah produsen dan pemasok profesional komponen cetakan presisi, menawarkan berbagai produk untuk aplikasi stamping dan cetakan injeksi. Fokus utama kami adalah mencetak cetakan, pin dan lengan ejector, serta tiang panduan dan bushing. Dengan pemesinan CNC canggih, kontrol kualitas ketat, dan kemampuan produksi yang kuat, kami memastikan keandalan, suku cadang presisi tinggi, bersama dengan komponen standar yang tersedia untuk pasokan global yang cepat dan efisien.
BERITA
DAPATKAN LAYANAN
Dengan suku cadang berkualitas untuk memenuhi setiap anggaran dan staf ramah yang terlatih untuk membuat kunjungan Anda menjadi informatif dan tanpa repot.
