



Pin Posisi Cetakan Lurus vs Meruncing: Yang Sesuai dengan Pola?
Pin penempatan cetakan lurus dan meruncing menyelesaikan masalah besar yang sama—membawa pelat cetakan yang digabungkan ke posisi akhir yang terkontrol—namun mereka melakukannya dengan cara yang berbeda.
Set penempatan lurus bekerja paling baik ketika sistem panduan utama cetakan sudah mengontrol pendekatan dengan akurat dan desainer membutuhkan pendekatan, Pre-positioning yang dapat diulang. Set posisi yang meruncing menambahkan lead-in progresif, memungkinkan komponen pengikatan menangkap offset terbatas saat cetakan menutup.
Tidak ada desain yang secara otomatis lebih akurat atau tahan lama. Pilihan yang benar tergantung pada urutan keterlibatan, penyelarasan pendekatan, kecocokan pin ke bushing, kondisi garis perpisahan, tempat duduk meruncing, fitur cetakan sensitif, and maintenance access. Komponen penentuan posisi ini juga beroperasi dalam sistem yang lebih luas pin cetakan dan bushing (disimpulkan), alih-alih mengganti panduan utama cetakan sendiri.
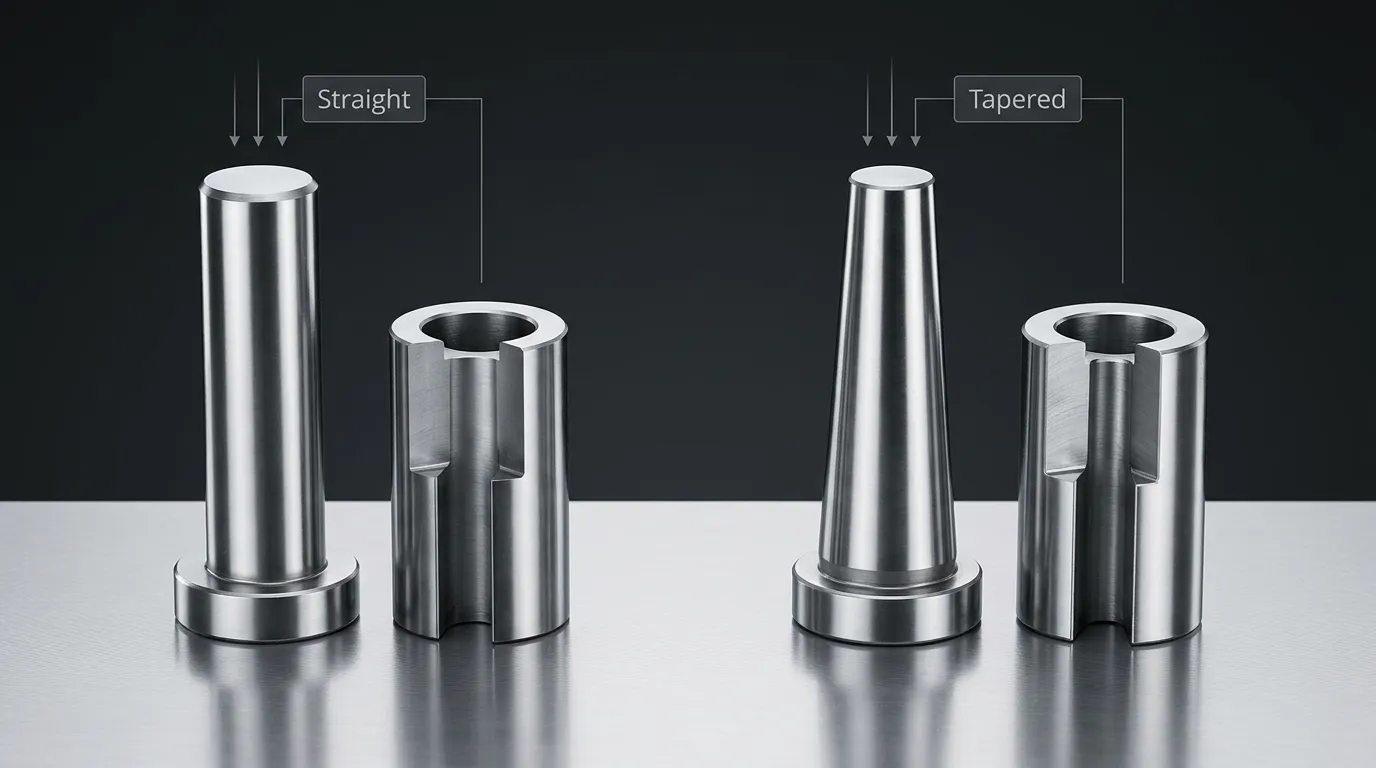
Set Pemosisian Lurus dan Meruncing Sekilas
Perbandingan ini seharusnya mencakup pasangan pin-dan-bushing lengkap, bukan hanya bentuk pin yang terlihat.
| Faktor perbandingan | Set pemosisian lurus | Set pemosisian meruncing |
|---|---|---|
| Menemukan geometri | Permukaan penempatan paralel atau silinder | Permukaan lokasi berbentuk kerucut atau meruncing |
| Perilaku entri | Masuk dengan jarak bebas yang hampir konstan | Izin berkurang secara progresif selama masuk |
| Persyaratan pendekatan | Biasanya membutuhkan penyelarasan sebelumnya yang terkontrol dengan baik | Dapat menangkap offset pendekatan dalam jumlah terbatas |
| Pemosisian akhir | Ditentukan terutama oleh kesesuaian dan penyelarasan pin-to-bushing | Ditentukan oleh geometri taper, posisi duduk, dan akurasi perkawinan |
| Kondisi penutupan | Beberapa desain memerlukan izin garis perpisahan pada penutupan penuh | Beberapa desain dapat dikonfigurasi untuk kontak lancip penuh saat penutupan |
| Keuntungan utama | terkendali, Pre-positioning yang dapat diulang | Lead in progresif dan pengambilan geometris |
| Batasan utama | Dapat mengikat jika bagian yang pas masuk ke luar sumbu | Dapat mengungi atau mengembangkan kontak yang tidak merata jika tempat duduk salah |
| Kondisi paling pas | Sistem panduan yang stabil dan pendekatan cetakan yang dapat diprediksi | Kebutuhan akan koreksi terkontrol selama keterlibatan akhir |
| Kesulitan retrofit | Penggantian harus menjaga kesesuaian dan lokasi sumbu | Konversi memerlukan peninjauan taper, tempat duduk, pemasangan, dan geometri kawin |
Sistem lurus bukan sekadar sistem meruncing tanpa sudut. Geometri mengubah cara komponen masuk, di mana kontak berkembang, dan bagaimana kesalahan posisi ditransfer ke pelat cetakan.
Bagaimana Setiap Geometri Terlibat Saat Cetakan Menutup
Pin leader dan bushing panduan cetakan biasanya mengendalikan pergerakan awal dua bagian cetakan. Pin penempatan bekerja di urutan penutupan, menyempurnakan lokasi pelat sebelum fitur sensitif melakukan kontak penuh.
Urutan yang khas adalah:
- Pin leader masuk ke bushing pemandu mereka dan menetapkan jalur penutupan umum.
- Pin posisi mulai masuk ke bushing pengikatannya.
- Set posisi mengurangi sisa pergerakan lateral antar pelat.
- Pin inti, sisipan, penutupan, atau fitur close-clearance lainnya mencapai keterlibatan akhir mereka.
- Cetakan mencapai kondisi tertutup yang dirancang.
Urutan ini penting karena komponen penempatan biasanya harus mengontrol lokasi pelat sebelum fitur halus terpaksa menyerap ketidaksejajaran. Dokumentasi komponen cetakan MISUMI, misalnya, menjelaskan set posisi yang dimaksudkan untuk terhubung sebelum pin inti dan juga mencatat kebutuhan akan sistem pin leader presisi yang sesuai. Waktu yang tepat masih tergantung pada desain cetakan spesifik dan set komponen yang dipilih.
Fungsi panduan utama milik pin panduan cetakan. Pin penentuan posisinya melengkapi panduan mendekati penutupan akhir; mereka tidak seharusnya diharapkan memperbaiki sistem panduan yang rusak, gerakan platen parah, atau kesalahan besar pada dasar cetakan.
Bagaimana Set Pemosisian Lurus Terlibat
Pin posisi lurus masuk ke lubang pengikatan silinder. Karena permukaan lokasi tetap sejajar, Ruang masuk yang tersedia tidak meningkat secara progresif menuju ujung seperti antarmuka penempatan yang penuh yang mengecil.
Hal ini membuat penyelarasan sebelumnya menjadi penting. Ketika sistem leader-pin sudah mendekatkan pelat cetakan ke sumbu yang diinginkan, set posisi lurus dapat memberikan pre-positioning yang terkontrol dan dapat diulang. Pergerakan akhir antara pin dan bushing sangat bergantung pada kecocokan yang ditentukan.
Fitting yang sama yang meningkatkan kontrol posisi juga dapat meningkatkan sensitivitas terhadap:
- Entri di luar sumbu
- Kontaminasi di bushing
- Tepi yang rusak atau terangkat
- Konsentrisitas yang salah
- Gerakan termal atau struktural
- Titik lokasi berlebihan yang membatasi pelat secara berlebihan
Beberapa sistem penempatan lurus katalog memerlukan celah kecil pada garis pemisah ketika cetakan tertutup sepenuhnya. Persyaratan tersebut mencegah komponen posisi secara tidak sengaja membawa beban penutupan atau mengganggu kontak pelat penuh. Nilai ini spesifik pada produk dan harus diambil dari gambar pemasok yang dipilih, bukan diperlakukan sebagai nilai universal.
Bagaimana Set Pemosisian Meruncing Terlibat
Pin meruncing masuk ke bushing atau dudukan meruncing yang serasi. Pada awal pertempuran, bagian depan yang lebih kecil memberikan ruang masuk lebih luas. Saat cetakan terus menutup, Jarak radial yang tersedia menurun dan taper secara bertahap mengarahkan komponen pengikatan menuju sumbu yang sama.
Penangkapan progresif ini adalah alasan utama untuk mempertimbangkan sistem tapered. Alat ini dapat mentolerir jumlah offset awal yang terbatas yang dapat menyebabkan kontak tepi pada antarmuka lurus yang dekat.
Penampilan akhir, namun, Bergantung pada lebih dari sekadar adanya taper. Desainer harus mengontrol:
- Sudut lancip atau rasio lancip
- Posisi duduk aksial
- Konsentrisitas antara fitur lokasi dan pemasangan
- Durasi pertunangan
- Distribusi kontak
- Kondisi garis perpisahan
- Metode retensi dan penghapusan
Beberapa sistem pemasok dapat diatur untuk mencapai kontak taper penuh atau celah nol saat penutupan cetakan. Perilaku tersebut hanya berlaku untuk desain yang didokumentasikan. Teknik ini tidak boleh digeneralisasi ke setiap pin posisi yang meruncing..
Jika taper terlalu dalam, menggunakan sudut pasangan yang tidak kompatibel, atau masuk dengan offset berlebihan, Dapat menyebabkan penjepit, kontak tidak merata, pelepasan sulit, atau beban yang tidak diinginkan pada pelat cetakan.
Kriteria Seleksi yang Benar-benar Menentukan Yang Lebih Cocok
Bentuk pin tidak boleh dipilih secara terpisah. Perilaku pendekatan cetakan dan persyaratan posisi akhir lebih penting daripada preferensi umum terhadap komponen lurus atau meruncing.
| Kriteria seleksi | Lurus biasanya disukai ketika... | Meruncing biasanya disukai ketika... |
| Penyelarasan pendekatan awal | Sistem leader-pin sudah mengontrol sumbu dengan ketat | Offset pendekatan terbatas harus ditangkap secara progresif |
| Persyaratan posisi akhir | Kesesuaian silinder yang ditentukan dapat memberikan kontrol yang diperlukan | Lokasi akhir ditetapkan melalui tempat duduk lancip terkontrol |
| Fitur cetakan sensitif | Pra-pemosisian diperlukan sebelum inti atau sisipan terpasang | Koreksi bertahap diperlukan sebelum pemadaman atau kontak fitur dekat |
| Sensitivitas entri | Entri di luar sumbu minimal dan dapat diprediksi | Beberapa lead-in diperlukan untuk mengurangi kontak tepi yang tiba-tiba |
| Kondisi penutupan | Jarak bebas pengoperasian atau jalur perpisahan yang diperlukan dapat dipertahankan | Perilaku duduk penuh dapat ditentukan dan dikontrol |
| Risiko yang harus dikelola | Penjilidan dan penilaian | Kontak baji dan lancip tidak rata |
| Kontrol pemasangan | Sumbu pin dan bushing dapat dipegang secara akurat | Sumbu lancip dan tempat duduk aksial keduanya dapat dipegang secara akurat |
| Strategi penggantian | Penggantian silinder langsung praktis | Geometri lancip dan tempat duduk yang cocok dapat direproduksi |
| Ketersediaan komponen | Ada set lurus standar yang cocok | Ada set lancip standar yang sesuai atau desain khusus dibenarkan |
Keputusan juga bergantung pada apakah komponen yang diperlukan ada sebagai item katalog standar. Di mana diameter, meruncing, pemasangan, retensi, atau kondisi keterlibatan berada di luar rentang standar, Bagian berbasis gambar mungkin diperlukan. SunshinePro menyatakan bahwa mereka menyediakan komponen standar maupun bagian cetakan non-standar yang diproses dari gambar pelanggan. Panduan yang lebih luas tentang Bagian standar cetakan dapat membantu memisahkan pilihan katalog dari kustomisasi.
Ketika Set Pemosisian Lurus Adalah Pilihan yang Lebih Baik
Sistem penempatan lurus umumnya menjadi kandidat yang lebih kuat ketika panduan awal cetakan sudah stabil.
Kondisi khas meliputi:
- Pin leader dan busing panduan menjaga kesalahan pendekatan pelat tetap rendah.
- Set posisi perlu menetapkan penutupan, lokasi yang dapat diulang sebelum pin inti terhubung.
- Desainer dapat menentukan dan memeriksa kecocokan silinder pin-ke-bushing.
- Persyaratan pembersihan tali pemisah diketahui.
- Lubang pemasangan dan sumbu penentu dapat dipegang secara konsentris.
- Kontaminasi dan benturan di luar sumbu dapat dikendalikan.
- Komponen pengganti dapat mereproduksi pas asli.
Pertimbangkan cetakan yang berisi beberapa pin inti yang halus yang masuk ke lubang jarak dekat di ujung penutupan. Jika sistem panduan utama sudah membuat dua bagian cetakan sejajar dengan andal, Set posisi lurus dapat memperhalus posisi mereka sebelum pin inti masuk.
Desain menjadi kurang cocok ketika kesalahan lateral yang signifikan masih ada di awal keterlibatan posisi. Fitting lurus yang rapat sebaiknya tidak digunakan sebagai pengganti memperbaiki pin leader yang rusak, bushing panduan yang aus, atau lubang pemasangan yang salah lokasi.
Ketika Set Pemosisian Meruncing Adalah Pilihan yang Lebih Baik
Sistem penempatan meruncing umumnya lebih tepat ketika cetakan membutuhkan lead-in yang terkontrol sebelum mencapai posisi akhirnya.
Kondisi khas meliputi:
- Variasi pendekatan terbatas tetap ada setelah sistem panduan utama aktif.
- Cetakan membutuhkan koreksi progresif, bukan tiba-tiba.
- Taper dapat aktif sebelum pemadaman sensitif, sisipan, atau inti mencapai kontak.
- Sudut taper, tempat duduk aksial, dan posisi kontak dapat didefinisikan secara akurat.
- Desain ini dapat mencegah gaya duduk yang berlebihan.
- Akses penghilangan tersedia jika taper menjadi sangat rapat.
- Pemasok yang dipilih dapat mereproduksi geometri pengikatan secara lengkap.
Sistem meruncing mungkin berguna ketika dua pelat mendekat dengan offset lateral kecil yang dapat diterima di awal keterlibatan tetapi harus dikurangi sebelum penutupan dekat bertemu permukaan pengikatan. Taper memperkenalkan koreksi secara bertahap seiring meningkatnya keterlibatan.
Itu tidak berarti pin meruncing dapat memperbaiki cetakan yang kurang terarah.. Jangkauan tangkapnya dibatasi oleh geometri sebenarnya. Memaksa taper untuk mengoreksi offset berlebihan dapat memusatkan beban di satu sisi pin dan bushing, merusak permukaan kontak, atau mengalihkan tegangan ke pelat cetakan di sekitarnya.
Risiko, Mode Kegagalan, dan Kesalahan Retrofit
Sistem lurus dan meruncing gagal dengan cara yang berbeda, meskipun keduanya sensitif terhadap pemasangan yang buruk, Kontaminasi, memakai, dan urutan keterlibatan yang salah.
| Risiko | Kemungkinan penyebab | Hasil yang mungkin | Respons desain |
| Penjilidan lurus | Pas ketat dikombinasikan dengan entri di luar sumbu | Gangguan, penilaian, kerusakan pelat | Tingkatkan panduan sebelumnya dan verifikasi izin operasi |
| Pemuatan tepi | Pin yang tidak sejajar menyentuh tepi bushing | Pakaian lokal, mengelupas, deformasi | Tinjau waktu keterlibatan dan lokasi sumbu |
| Baji lancip | Tempat duduk aksial yang berlebihan atau geometri lancip yang tidak sesuai | Pembukaan yang sulit, pra-muat yang tidak diinginkan | Tentukan penghentian aksial dan lancip kawin secara akurat |
| Kontak lancip tidak merata | Sudut, konsentrisitas, atau kesalahan pemasangan | Keausan lokal dan lokasi akhir yang buruk | Periksa geometri lancip dan datum pemasangan |
| Galling atau scoring | Akhir yang buruk, pasangan material, pelumasan, atau kontaminasi | Gerakan kasar dan keausan yang dipercepat | Tentukan permukaan kontak dan kondisi pemeliharaan |
| Jarak bebas yang disebabkan oleh keausan | Kontak berulang dan dukungan yang tidak memadai | Peningkatan pergerakan posisi | Tentukan kriteria inspeksi dan penggantian |
| Kontak fitur prematur | Set pemosisian terlambat terlambat | Kerusakan pada inti, sisipan, atau pemadaman | Perbaiki urutan keterlibatan |
| Pelepasan komponen yang sulit | Tidak ada fitur ekstraksi atau akses belakang | Perawatan yang lebih lama dan risiko kerusakan pelat | Sertakan keran pembongkaran atau akses layanan yang direncanakan |
Salah satu kesalahan desain yang paling umum adalah memperlakukan set posisi lurus dan meruncing sebagai sesuatu yang dapat dipertukarkan.
Mengganti pin lurus menjadi pin meruncing memengaruhi bushing pengikatan, kedalaman pemasangan, tempat duduk aksial, pola kontak, kondisi garis perpisahan, dan metode penghilangan. Pelat cetakan di sekitarnya juga mungkin memerlukan pemrosesan yang berbeda. Oleh karena itu, retrofit harus ditinjau sebagai perubahan sistem, bukan penggantian pin yang sederhana.
Sebaliknya juga benar. Mengganti sistem meruncing dengan fitting lurus dapat menghilangkan lead-in asli dan membuat cetakan lebih sensitif terhadap kesalahan pendekatan.
Apa yang harus ditentukan oleh gambar dan RFQ
Pemasok tidak dapat mengevaluasi sistem penentuan posisi secara akurat hanya dari diameter pin saja. Gambar atau permintaan penawaran harus mendefinisikan pengaturan pengikatan lengkap.
Termasuk:
- Geometri pemosisian lurus atau meruncing
- Dimensi pin dan bushing
- Durasi pertunangan
- Sudut atau rasio taper, jika berlaku
- Kesesuaian yang dimaksudkan atau kondisi tempat duduk akhir
- Izin garis perpisahan yang diperlukan
- Sisi pemasangan pin dan bushing
- Metode retensi
- Tempat duduk aksial atau lokasi berhenti
- Menurunkan keran atau akses ekstraksi
- Persyaratan bahan
- Perlakuan panas dan persyaratan kekerasan
- Persyaratan permukaan akhir
- Konsentrisitas kritis dan toleransi dimensi
- Kuantitas
- Persyaratan penggantian set yang cocok atau dapat dipertukarkan
- Dimensi inspeksi
- Persyaratan laporan inspeksi
- Suhu operasi yang relevan, Kontaminasi, pemuatan, atau kondisi perawatan
Pin dan bushing harus diperlakukan sebagai sistem pengikatan. Tanyakan apakah komponen pengganti dapat dipertukarkan secara individual atau apakah pemasok mengharapkan agar tetap serasi.
Pemilihan toleransi yang rinci seharusnya ada dalam gambar komponen dan tinjauan pemasok. Asumsi kecocokan umum berisiko karena kecocokan lurus geser, kecocokan posisi yang dekat, dan taper yang sepenuhnya duduk berperilaku berbeda saat penutupan jamur.
SunshinePro menyatakan bahwa mereka dapat memproses bagian cetakan non-standar dari gambar pelanggan. Perusahaan juga menjelaskan inspeksi bahan baku, pemantauan dalam proses, pengujian akhir, dan pelaporan inspeksi di halaman kualitasnya. Pernyataan tersebut mendukung pertanyaan tentang tinjauan gambar dan dimensi inspeksi kritis, tapi proses yang tepat, toleransi, material, dan laporan untuk set posisi tertentu masih memerlukan konfirmasi tertulis.
Aturan Seleksi Akhir
Pilih set posisi lurus ketika cetakan sudah memiliki panduan pendekatan terkontrol dan membutuhkan penutupan, Pre-positioning yang dapat diulang.
Pilih set posisi tapered ketika offset pendekatan terbatas harus ditangkap secara bertahap dan kondisi tempat duduk taper dapat dikontrol.
Tinjau solusi penyelarasan lain ketika cetakan mengalami pergerakan lateral yang parah, Komponen panduan yang rusak, masalah platen utama, atau beban di luar apa yang seharusnya dikoreksi oleh set posisi.
Desain yang lebih baik adalah yang sesuai dengan urutan penutup lengkap, bukan bentuk pin yang tampak lebih presisi jika terpisah.
Mempersiapkan gambar komponen pemosisian untuk tinjauan pemasok
Sebelum meminta penawaran, Siapkan gambar yang menunjukkan kedua sisi sistem kawin dan mengidentifikasi datum fungsional. Sertakan arah penutupan cetakan, posisi keterlibatan, kondisi penutupan akhir, dan fitur sensitif yang harus dilindungi sebelum kontak.
Pengajuan pemasok yang berguna harus mengandung:
- Gambar pin dan bushing
- Detail pemasangan pelat cetakan yang relevan
- Fitting yang diperlukan, pembersihan, atau tempat duduk taper
- Bahan, kekerasan, menyelesaikan, dan persyaratan inspeksi
- Kondisi penggantian dan pertukaran yang diharapkan
SunshinePro menawarkan solusi komponen cetakan standar dan disesuaikan serta menerima pertanyaan suku cadang non-standar berbasis gambar. Untuk sistem posisi lurus atau meruncing, menggunakan Halaman kontak untuk mengirimkan desain pengikatan lengkap dan meminta konfirmasi kemampuan manufaktur, titik inspeksi kritis, dan strategi penggantian.
Bagikan:



Ditulis oleh Sunshine
di Sunshine, Kami adalah produsen dan pemasok profesional komponen cetakan presisi, menawarkan berbagai produk untuk aplikasi stamping dan cetakan injeksi. Fokus utama kami adalah mencetak cetakan, pin dan lengan ejector, serta tiang panduan dan bushing. Dengan pemesinan CNC canggih, kontrol kualitas ketat, dan kemampuan produksi yang kuat, kami memastikan keandalan, suku cadang presisi tinggi, bersama dengan komponen standar yang tersedia untuk pasokan global yang cepat dan efisien.
BERITA
DAPATKAN LAYANAN
Dengan suku cadang berkualitas untuk memenuhi setiap anggaran dan staf ramah yang terlatih untuk membuat kunjungan Anda menjadi informatif dan tanpa repot.
