



Baja D2 vs M2 untuk Pin Punch: Memakai, Ketangguhan, dan Speed
Untuk pin punch, D2 dan M2 menyelesaikan kombinasi keausan yang berbeda, dampak, dan tegangan termal. D2 sering menjadi pilihan praktis ketika keausan abrasif bertahap menjadi perhatian utama dan cetakan beroperasi dalam kondisi kerja dingin yang terkontrol. M2 mungkin kandidat yang lebih kuat ketika pukulan menghadapi chip tepi berulang, stok sulit, Produksi panjang, geometri ramping, atau panas berkelanjutan di ujung tajam.
Tidak ada materi yang otomatis lebih baik. Kecepatan tekan saja tidak menentukan jawabannya, Dan pukulan yang lebih keras tidak selalu lebih tahan lama. Izin, perlakuan panas, geometri, penyelarasan, pelumasan, dan pola kegagalan sebenarnya bisa sama pentingnya dengan grade baja.
Pemilihan material juga hanya merupakan salah satu bagian dari sistem cetakan lengkap. Hubungan yang lebih luas antara pukulan, ini, pembersihan, dan kebutuhan alat tercakup dalam SunshinePro Panduan Cetakan Meninju (disimpulkan).
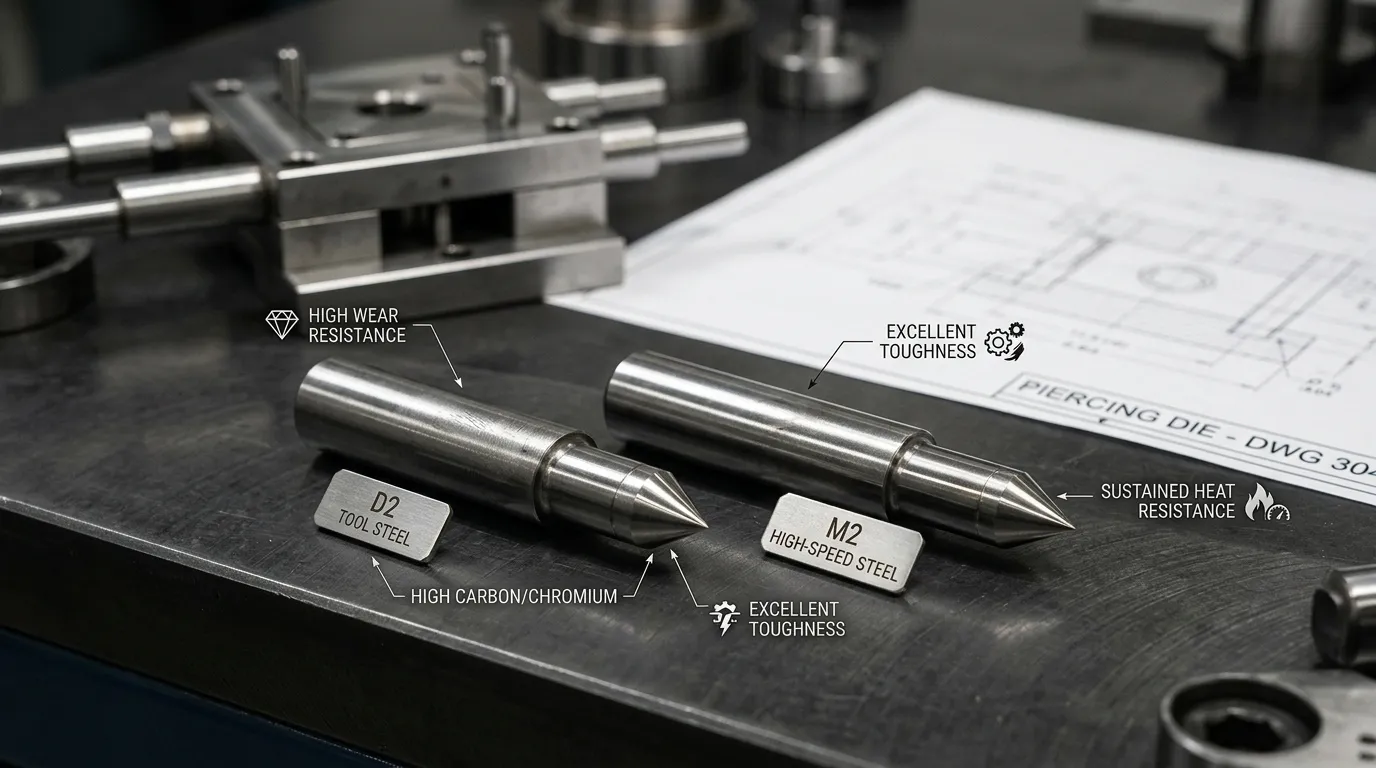
Sekilas tentang Perbandingan Punch Pin D2 vs M2
| Faktor perbandingan | Baja perkakas D2 | Baja berkecepatan tinggi M2 |
|---|---|---|
| Keluarga baja | Baja perkakas kerja dingin | Baja berkecepatan tinggi |
| Kekuatan seleksi khas | Ketahanan aus yang kuat dalam kondisi kerja dingin yang terkendali | Ketahanan aus seimbang, stabilitas tepi, ketangguhan, dan kekerasan panas |
| Batasan utama | Bisa menjadi rentan terhadap retak atau kelelahan saat kekerasan, geometri, atau pemuatan terlalu agresif | Biaya material dan pemrosesan yang lebih tinggi mungkin tidak dibenarkan dalam aplikasi ringan |
| Keausan abrasif | Seringkali kandidat kuat di mana keausan abrasif bertahap mendominasi | Juga tahan aus, terutama di tempat yang terjadi keausan akibat panas atau benturan berulang |
| Ketangguhan dan chipping | Bergantung pada aplikasi; Geometri dan perlakuan panas harus dikendalikan | Sering dipertimbangkan di mana D2 mengalami chipping tepi berulang dalam kondisi yang stabil |
| Panas berkelanjutan | Kurang cocok untuk aplikasi di mana ujung tombak tetap panas untuk waktu yang lama | Lebih dikenal karena mempertahankan kekerasan di bawah suhu layanan yang tinggi |
| Kondisi yang paling pas | Penyelarasan stabil, ruang yang sesuai, benturan terkendali, permintaan termal sedang | Lari panjang, stok sulit, permintaan termal yang lebih tinggi, pukulan ramping, atau waktu henti yang mahal |
| Arah biaya | Umumnya dianggap sebagai titik awal yang lebih ekonomis | Biasanya dievaluasi ketika peningkatan keandalan dapat mengimbangi biaya tambahan |
| Verifikasi yang diperlukan | Grade yang tepat, perlakuan panas, kekerasan, geometri, dan kondisi produksi | Grade yang tepat, perlakuan panas, kondisi tempering, kekerasan, dan kondisi produksi |
Ini adalah kecenderungan seleksi, Peringkat kinerja tidak dijamin. Punch M2 yang didukung buruk dapat gagal sebelum punch D2 yang dirancang dengan benar, sementara punch D2 yang terlalu keras atau tidak sejajar dapat terkelupas sebelum ketahanan ausnya menjadi berguna.
Mengapa D2 dan M2 Berperilaku Berbeda dalam Pukulan
D2 adalah mesin karbon tinggi, baja alat kerja dingin kromium tinggi. Biasanya dikaitkan dengan ketahanan aus, kemampuan beban kompresi, dan stabilitas dimensi pada alat yang beroperasi tanpa paparan suhu tinggi yang berkelanjutan. Itu Lembar data BÖHLER K110, yang mencakup tingkat keluarga D2, Daftar alat punching dan stamping sebagai salah satu aplikasinya.
M2 termasuk dalam keluarga baja kecepatan tinggi molibdenum. Sistem paduannya dirancang untuk mempertahankan kekerasan dan performa pemotongan di bawah permintaan termal yang lebih besar. Itu Lembar data BÖHLER S600, mencakup tingkat keluarga M2, menekankan ketahanan aus, ketangguhan, stabilitas tepi, kekuatan tekan, dan kekerasan merah.
Perbedaannya tidak dapat dikurangi menjadi satu nilai kekerasan Rockwell. Dua punch pin pada HRC yang serupa mungkin masih berperilaku berbeda karena:
- Komposisi paduan dan distribusi karbida
- Austenitisasi, memadamkan, dan kondisi tempering
- Struktur mikro yang dipertahankan
- Kondisi permukaan penggilingan dan EDM
- Geometri dan dukungan pukulan
- Suhu selama produksi
- Jenis keausan atau patah tulang yang terjadi
Standar material yang disepakati oleh karena itu penting. ASTM A681 mencakup baja alat paduan seperti D2, sementara ASTM A600 mencakup baja alat berkecepatan tinggi seperti M2.
Nama kelas yang tidak boleh diperlakukan pembeli sebagai padanan otomatis
Pengadaan global sering kali melibatkan beberapa sistem penamaan. D2 dapat dibahas bersama SKD11 atau 1.2379, sementara M2 dapat dicocokkan dengan SKH51, SKH9, atau 1.3343.
Nama-nama ini tidak boleh diterima sebagai saling menggantikan tanpa memeriksa standar yang berlaku, kimia, rute produksi, dan kondisi akhir yang diperlakukan dengan panas. Spesifikasi gambar atau pembelian harus mengidentifikasi grade yang disepakati daripada mengandalkan nama dagang umum.
DC53 juga tidak boleh disebut sebagai nama lain untuk D2 standar. Ini adalah baja cold-work yang dimodifikasi secara terpisah dengan karakteristik pengolahan dan performa sendiri.
Ketahanan Aus: Identifikasi mekanisme keausan sebelum memilih
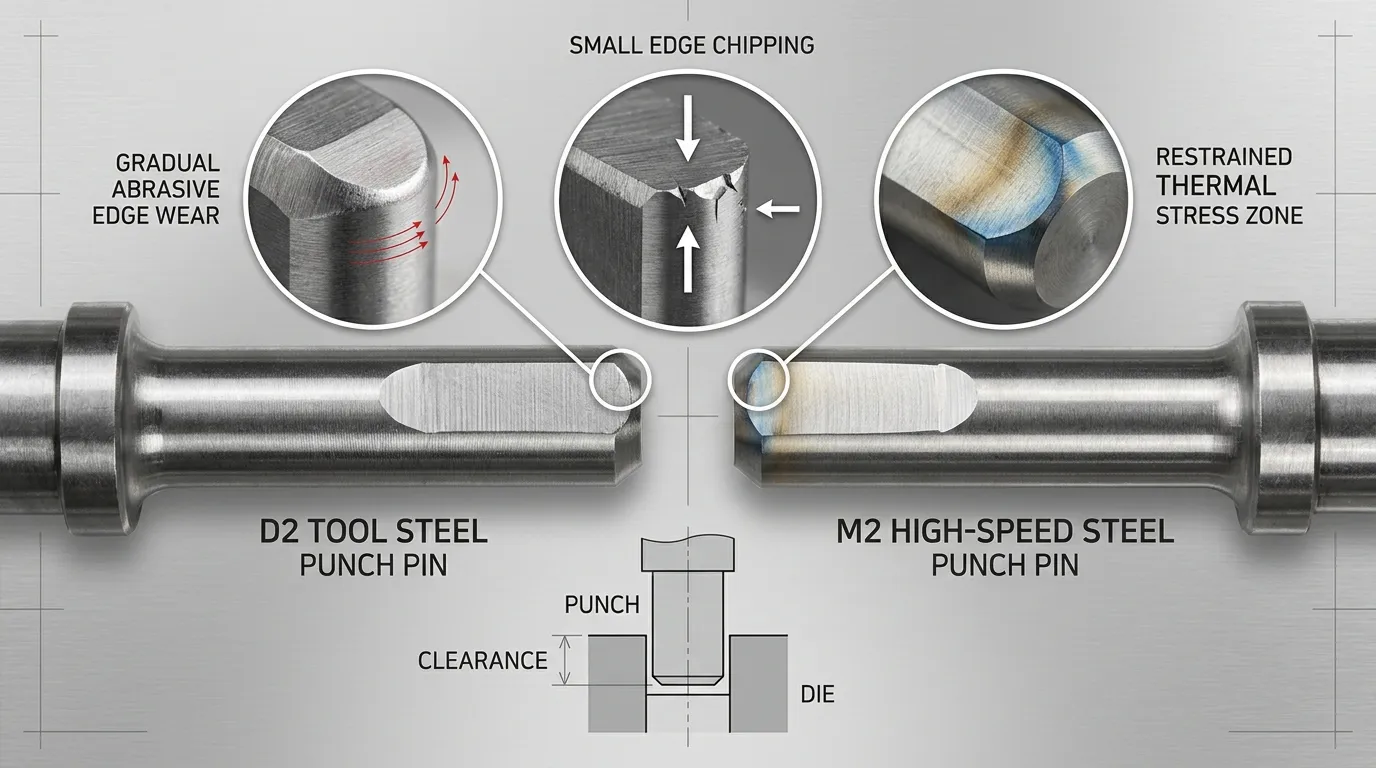
Menanyakan baja mana yang memiliki "ketahanan aus lebih baik" tidak lengkap sampai mekanisme ausnya diketahui.
Keausan abrasif secara bertahap menghilangkan material dari tepi punch atau sisi. Mungkin didorong oleh partikel keras, skala, benda kerja abrasif, atau kontak geser berulang. D2 sering dianggap sebagai hal yang dapat diprediksi, Keausan bertahap adalah masalah utama dan beban kejut tetap terkendali.
Keausan perekat dan galling melibatkan transfer material, pengambilan, atau sesak lokal antara punch dan benda kerja. Masalah-masalah ini sangat dipengaruhi oleh material benda kerja, finishing permukaan, pelumasan, pembersihan, dan pelapisan. Mengganti dari D2 ke M2 mungkin tidak memperbaiki galling jika gesekan dan adhesi material tetap menjadi penyebab utama.
Keausan dikombinasikan dengan chipping atau panas membuat masalah seleksi yang berbeda. M2 mungkin memberikan keseimbangan performa yang lebih berguna di mana tepi harus tahan abrasi sekaligus mentolerir tekanan berulang dan suhu yang bertahan.
Sebelum mengganti baja, periksa bagaimana punch yang ada mulai rusak:
| Kondisi yang diamati | Kemungkinan masalah untuk diselidiki | Implikasi material |
| halus, resesi tepi bertahap | Keausan abrasif | D2 mungkin tetap cocok; Bandingkan interval perawatan dan total biaya |
| Pengambilan material atau endapan kasar | Membelokkan, menyelesaikan, pelumasan, pelapisan | Memperbaiki kondisi permukaan sebelum menyalahkan baja curah |
| Potongan-potongan kecil pecah dari tepi | Terkelupas, kekerasan berlebihan, geometri, pembersihan, pemuatan samping | M2 dapat dipertimbangkan setelah penyebab sistem dikendalikan |
| Keausan cepat selama lari lama tanpa gangguan | Abrasi dan panas gabungan | Kemampuan kekerasan panas M2 mungkin menjadi lebih relevan |
Halaman pin punch SunshinePro mencantumkan opsi penggilingan presisi serta pelapisan TiN dan TiCN. Proses-proses ini dapat mendukung kondisi permukaan dan pengendalian keausan, namun lapisan tidak dapat mengkompensasi baja yang tidak sesuai, penyelarasan yang buruk, izin yang salah, atau dukungan pukulan lemah.
Ketangguhan, Terkelupas, dan Geometri Punch
Ketangguhan punch tidak hanya ditentukan oleh nama baja. Kekerasan akhir, perlakuan panas, bentuk tepi, panjang tidak didukung, dan arah pemuatan semuanya memengaruhi apakah punch melengkung atau tidak., keripik, atau mengalami retakan kelelahan.
Sebuah besar, punch bulat yang didukung dengan baik dan panjang, Punch sempit tidak memberikan tuntutan yang sama pada material. Punch berdiameter kecil, fitur internal yang tajam, titik-titik sempit, dan bagian panjang tanpa penyangga menciptakan konsentrasi tegangan yang lebih tinggi dan risiko pembengkokan.
Chip berulang dapat terjadi akibat:
- Kekerasan berlebihan untuk geometri
- Jarak bebas pukulan ke mati yang salah
- Panduan atau penyelarasan yang buruk
- Pemuatan samping
- Dukungan kepala atau tubuh yang tidak mencukupi
- Kerusakan penggilingan
- Lapisan recast EDM yang tidak terkendali
- Cacat perlakuan panas
- Kelebihan beban lokal dari variasi stok
Analisis kegagalan yang dipublikasikan pada punch AISI D2 menemukan bahwa kerusakan akibat pukulan dapat melibatkan kelelahan, retak karbida, beban berlebihan, masalah perlakuan panas, keausan pelat cadangan, pembersihan, dan kondisi panduan. Studi ini memperkuat aturan dasar: mengganti material tanpa memperbaiki penyebab mekanis hanya akan memindahkan kegagalan ke lokasi lain. Lihat studi tentang kelelahan dan kerusakan keausan pada pukulan AISI D2.
M2 mungkin layak dievaluasi ketika punch D2 berulang kali terkelupas meskipun penyelarasan sudah benar, ruang yang sesuai, perlakuan panas stabil, dan dukungan yang memadai. Metode ini tidak boleh diperlakukan sebagai pengganti penyelidikan sistem die. Diagnosis yang lebih lengkap untuk side loading, pembersihan, membimbing, dan penyebab patah tulang termasuk dalam panduan kerusakan pukulan pada cetakan stamping.
Ketika Kecepatan Tekan Membuat Kekerasan Panas M2 Relevan
Istilah "baja berkecepatan tinggi" sering kali mengarah pada aturan yang terlalu disederhanakan: tekan cepat sama dengan M2. Kondisi punch sebenarnya lebih rumit.
Goresan per menit memengaruhi jumlah peristiwa pemuatan, namun mereka tidak secara langsung menyatakan suhu mutakhir. Permintaan termal juga bergantung pada:
- Durasi eksekusi terus menerus
- Kekuatan dan ketebalan benda kerja
- Ukuran lubang dan geometri pukulan
- Jarak bebas pukulan hingga mati
- Gesekan dan galling
- Pelumasan
- Disipasi panas di antara pukulan
- Durasi dan frekuensi penghentian produksi
Mesin cetak cepat yang menjalankan batch pendek thin, stok yang mudah diatur mungkin menghasilkan panas tepi yang kurang tahan lama dibandingkan mesin press yang lebih lambat dan berjalan tebal, Material berkekuatan tinggi secara terus-menerus.
Kekerasan panas M2 menjadi lebih berharga ketika tepi potong tetap cukup panas sehingga performa kerja dingin biasa menurun. Kondisi tersebut mungkin muncul selama perjalanan progressive die yang panjang, memukul stok yang sulit, gesekan tinggi, atau pendinginan yang tidak memadai antar siklus.
D2 masih dapat digunakan pada kecepatan tekan numerik tinggi saat beban termal, dampak, dan risiko chip tetap terkendali. Oleh karena itu, M2 harus dipilih karena siklus tugas yang lengkap, bukan karena spesifikasi pers mengandung angka goresan per menit yang tinggi.
D2 atau M2? Pilih berdasarkan mode kegagalan dan aplikasi
Tabel berikut memberikan arah awal. Ini bukan pengganti pemeriksaan dadu, benda kerja, perlakuan panas, dan pukulan gagal.
| Kondisi aplikasi | Kandidat awal yang mungkin | Alasan | Periksa sebelum memutuskan |
| Stable, keausan abrasif bertahap | D2 | Kemampuan keausan kerja dingin yang kuat mungkin cukup | Kekerasan, interval penajaman, abrasive stok |
| Tepi D2 berulang kali chip | M2 dapat dievaluasi | Ketangguhan yang lebih luas dan keseimbangan stabilitas tepi dapat membantu | Izin, penyelarasan, geometri, perlakuan panas |
| Produksi lama tanpa gangguan dengan panas tepi yang berkelanjutan | M2 | Kekerasan panas menjadi lebih relevan | Penggerak suhu aktual, gesekan, pelumasan |
| Pukulan berdiameter kecil atau ramping | M2 dapat dievaluasi | Geometri mungkin membutuhkan ketahanan yang lebih besar terhadap chipping dan kelelahan | Panjang yang tidak didukung, membimbing, penyangga kepala |
| Meninju baja ringan atau karbon volume sedang | D2 mungkin cukup | Permintaan termal dan benturan mungkin tidak membenarkan M2 | Ketebalan stok, pembersihan, interval pemeliharaan yang diinginkan |
| Bahan tahan karat atau rentan terhadap galling | Bergantung pada aplikasi | Gesekan, adhesi, dan panas mungkin mendominasi | Pelumasan, finishing permukaan, pelapisan, pembersihan |
| Lembaran tebal atau berkekuatan lebih tinggi | M2 mungkin menawarkan keuntungan | Beban yang lebih tinggi dapat meningkatkan tegangan tepi dan panas | Diameter punch, pasukan pers, dukungan, geometri lubang |
| Waktu henti jauh lebih mahal daripada biaya alat | M2 mungkin dibenarkan secara ekonomi | Biaya awal tambahan dapat diterima jika keandalan meningkat | Catatan produksi dan hasil uji coba terkontrol |
Kondisi Khas di mana D2 Bisa Mencukupi
D2 tetap menjadi kandidat yang masuk akal ketika punch mengalami keausan yang dapat diprediksi dalam kondisi kerja dingin yang stabil. Clearance yang sesuai, panduan yang kuat, dukungan yang memadai, dan kekerasan yang terkontrol memungkinkan ketahanan ausnya digunakan tanpa mengalami kelupasan berlebihan.
Ini bisa menjadi pilihan praktis untuk tugas produksi sedang di mana interval pengasahan arus dapat diterima dan aplikasinya tidak menimbulkan panas berkelanjutan atau benturan parah.
Kondisi di mana M2 dapat membenarkan biayanya yang lebih tinggi
M2 menjadi lebih menarik ketika punch harus mempertahankan tepinya saat keausan gabungan, tegangan berulang, dan permintaan termal. Contohnya termasuk produksi panjang, stok sulit atau kekuatan lebih tinggi, geometri punch ramping, dan aplikasi di mana chip D2 berulang berlanjut setelah masalah sistem diperbaiki.
Alasan ekonomi paling kuat ketika kerusakan yang tidak direncanakan atau waktu henti mesin tekan jauh lebih mahal daripada perbedaan bahan punch dan proses.
Baja Grade Saja Tidak Akan Memperbaiki Clearance, Penyelarasan, atau Masalah Perlakuan Panas
Sebelum mengganti D2 dengan M2, Pastikan bahwa punch saat ini sedang diuji secara adil. Minimal, ulasan:
- Jarak bebas pukulan hingga mati
- Konsentrisitas dan penyelarasan pukulan
- Kondisi tiang panduan dan bushing
- Dukungan pukulan dan panjang yang tidak didukung
- Variasi ketebalan dan kekerasan benda kerja
- Konsistensi pelumasan
- Luka bakar penggilingan atau kerusakan tepi
- Kondisi permukaan EDM
- Kekerasan akhir dan kondisi tempering
- Kondisi lapisan
- Pola keausan pada pembukaan pukulan dan mati
Jarak yang salah dapat meningkatkan beban potong, formasi burr, tegangan tepi, dan penghancuran. Ketidakselarasan dapat menyebabkan beban lentur pada punch yang dirancang terutama untuk kompresi. Kerusakan penggilingan atau EDM juga dapat menjadi titik awal untuk retakan kelelahan.
Sebuah punch berfungsi sebagai bagian dari rakitan yang lebih besar. Hubungan antara pukulan, retainer, pemandu, bushing, Sisipan, dan komponen pendukung dibahas lebih luas dalam Panduan Komponen Die.
Bandingkan biaya berdasarkan waktu henti dan pemeliharaan, Bukan hanya harga baja
D2 mungkin memiliki biaya awal yang lebih rendah dalam banyak situasi sourcing, namun harga pembelian tidak menunjukkan hasil ekonomi secara keseluruhan. M2 mungkin lebih mahal untuk dibeli, mesin, perlakuan panas, atau menggiling, namun tetap layak jika mengurangi gangguan produksi yang mahal.
Perbandingan yang berguna harus mencakup:
| Faktor biaya | Pertanyaan untuk dievaluasi |
| Biaya pukulan awal | Berapa biaya pengiriman dalam grade dan kondisi yang ditentukan? |
| Mengasah | Berapa banyak hit terjadi di antara event sharpening yang dijadwalkan? |
| Kerusakan yang tidak direncanakan | Apakah punch akan aus secara prediktabel atau gagal tanpa peringatan? |
| Waktu henti | Berapa banyak produksi yang hilang selama penggantian dan penyesuaian die? |
| Memo | Apakah kerusakan tepi memengaruhi burr, dimensi, atau kualitas bagian? |
| Inventaris | Berapa banyak punch cadangan yang diperlukan untuk melindungi produksi? |
| Tenaga kerja pemeliharaan | Berapa banyak waktu ruang alat yang dihabiskan untuk inspeksi, pengasahan, dan mengganti punch? |
M2 tidak otomatis menjadi pilihan dengan biaya lebih rendah. Menjadi menarik secara ekonomi hanya ketika kinerjanya dalam aplikasi nyata mengurangi perawatan yang cukup, kegagalan, rongsokan, atau waktu henti untuk mengimbangi biaya tambahan.
Apa yang Harus Ditentukan Sebelum Meminta Punch Pin D2 atau M2
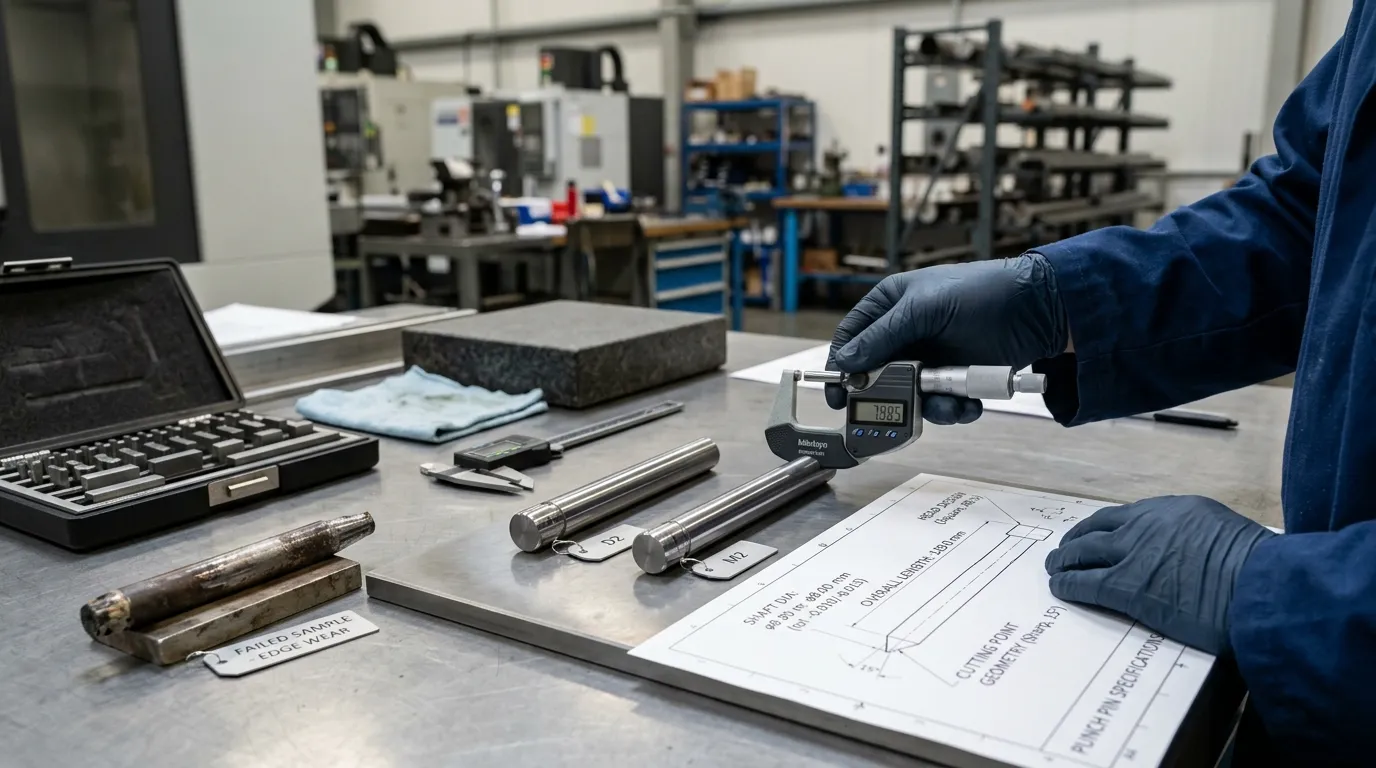
Pemasok tidak dapat memberikan rekomendasi material yang dapat diandalkan hanya dari diameter punch. RFQ harus menjelaskan baik komponen maupun kondisi operasinya.
Menyediakan:
- Gambar berdimensi
- Diameter punch, panjang, dan panjang tanpa dukungan
- Desain kepala dan pengaturan dukungan
- Bentuk titik, jari-jari sudut, dan fitur pemotongan khusus
- Bahan dan kelas benda kerja
- Ketebalan lembaran
- Dimensi dan bentuk lubang
- Jarak bebas pukulan hingga mati
- Jenis tekan dan kecepatan pengoperasian
- Durasi eksekusi terus menerus
- Jumlah hit tahunan yang diharapkan
- Pelumas dan metode aplikasi
- Bahan pukulan yang ada dan kekerasan terukur
- Gejala kegagalan saat ini: memakai, menyebalkan, mengelupas, membengkokkan, atau kelelahan
- Foto atau sampel gagal jika tersedia
- Lapisan yang diperlukan
- Penunjukan dan standar material yang disepakati
- Sertifikat material yang diperlukan
- Dokumentasi perlakuan panas
- Persyaratan inspeksi kekerasan
- Kriteria penerimaan untuk uji coba produksi
SunshinePro menyatakan bahwa komponen non-standar dapat diproduksi dari gambar pelanggan. Nya Halaman Produk Pin Punch Die Daftar Diameter Kustom, panjang, desain kepala, material, and coating options, bersama SKH51, SKH9, DC53, Nilai ASP, dan karbida. Halaman tersebut juga menyebutkan pemesinan CNC, penggilingan presisi, EDM, dan perlakuan panas vakum.
Informasi tersebut tidak mengonfirmasi ketersediaan AISI D2. Pembeli yang membutuhkan D2 harus meminta pemasok untuk mengonfirmasi penamaan material yang tepat, standar yang berlaku, kondisi perlakuan panas, dan dokumentasi sebelum memesan.
Uji coba terkontrol tetap menjadi pemeriksaan akhir yang paling dapat diandalkan. Bandingkan D2 dan M2 menggunakan gambar yang sama, pembersihan, pers, batch benda kerja, pelumas, status pelapisan, dan metode inspeksi. Catat jumlah hit dan mekanisme kegagalan sebenarnya, bukan hanya menilai apakah punch masih tampak dapat digunakan.
Ketika D2 atau M2 Konvensional Bukan Jawaban yang Tepat
Jika kedua material gagal setelah pembersihan, dukungan, penyelarasan, pelumasan, geometri, dan perlakuan panas telah diperbaiki, aplikasi mungkin memerlukan solusi yang berbeda.
Langkah selanjutnya yang mungkin termasuk meninjau:
- Baja berkecepatan tinggi metalurgi serbuk
- Karbida
- Sistem pelapisan yang berbeda
- Geometri pukulan yang direvisi
- Panduan atau dukungan yang ditingkatkan
- Perubahan pada jarak bebas atau pelumasan
SunshinePro mencantumkan grade ASP dan karbida sebagai salah satu kategori bahan punch-pin, namun alternatif-alternatif ini sebaiknya dievaluasi terhadap data aplikasi yang sama, bukan diperlakukan sebagai upgrade otomatis.
Untuk ulasan material atau penawaran, mengajukan gambar punch, detail benda kerja, kondisi produksi, dan bukti kegagalan saat ini melalui Halaman kontak SunshinePro. Rekomendasi terkuat akan datang dari mencocokkan baja, perlakuan panas, geometri, dan kondisi mati pada mode kegagalan pukulan harus benar-benar bertahan.
Bagikan:



Ditulis oleh Sunshine
di Sunshine, Kami adalah produsen dan pemasok profesional komponen cetakan presisi, menawarkan berbagai produk untuk aplikasi stamping dan cetakan injeksi. Fokus utama kami adalah mencetak cetakan, pin dan lengan ejector, serta tiang panduan dan bushing. Dengan pemesinan CNC canggih, kontrol kualitas ketat, dan kemampuan produksi yang kuat, kami memastikan keandalan, suku cadang presisi tinggi, bersama dengan komponen standar yang tersedia untuk pasokan global yang cepat dan efisien.
BERITA
DAPATKAN LAYANAN
Dengan suku cadang berkualitas untuk memenuhi setiap anggaran dan staf ramah yang terlatih untuk membuat kunjungan Anda menjadi informatif dan tanpa repot.
