



Pin Punch Karbida vs Baja Alat: Umur Alat, Risiko, dan Biaya
Karbida tidak otomatis membuat pin punch yang lebih baik, dan baja alat tidak selalu menjadi pilihan jangka panjang yang lebih murah. Karbida biasanya menjadi kandidat yang lebih kuat saat mengalami keausan abrasif secara bertahap, pergeseran dimensi, dan produksi batas pengasahan yang sering. Baja alat sering kali lebih aman ketika permukaan punch bertabrakan, membengkokkan, pemuatan samping, penyelarasan tidak pasti, atau perubahan desain yang sering terjadi.
Pilihan yang tepat tergantung pada bagaimana punch saat ini gagal dan berapa besar biaya kegagalan itu. Pemilihan material hanyalah salah satu bagian dari keputusan cetakan yang lebih luas yang dibahas dalam hal ini Panduan Cetakan Meninju (disimpulkan). Ini, Fokusnya lebih sempit: Memilih antara pin punch berkarbida semen dan baja alat berdasarkan umur pakai alat, risiko pecah, pemeliharaan, dan biaya per bagian yang diterima.
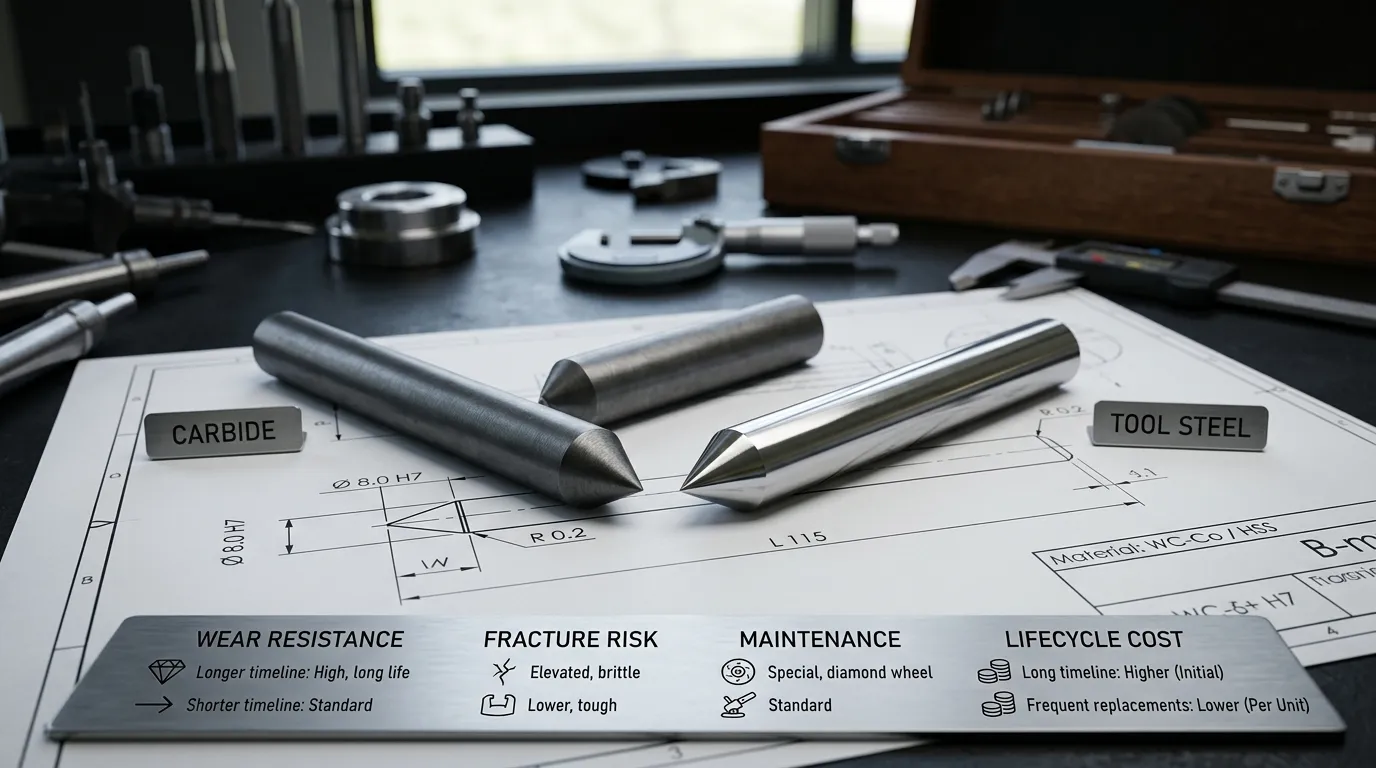
Sekilas tentang Pin Punch Karbida vs Baja Perkakas
| Faktor perbandingan | Pin punch karbida semen | Pin punch baja alat |
|---|---|---|
| Ketahanan aus | Biasanya lebih tinggi, terutama dalam aplikasi abrasif dan stabil | Sangat bergantung pada kelas baja dan perlakuan panas |
| Retensi tepi | Dapat mempertahankan dimensi dan kondisi mutakhir lebih lama saat kegagalan kontrol keausan | Mungkin memerlukan penajaman yang lebih sering dalam kondisi keausan yang parah |
| Toleransi chipping dan fraktur | Lebih sensitif terhadap benturan, pemuatan samping, dan konsentrasi tegangan | Secara umum lebih memaafkan saat shock, membengkokkan, dan kondisi yang tidak stabil |
| Persyaratan penyelarasan | Memerlukan panduan yang akurat, dukungan, dan pembersihan seragam | Biasanya mentolerir variasi operasi kecil dengan lebih baik |
| Kesesuaian geometri | Risiko meningkat dengan bagian yang ramping, panjang tidak didukung, dan transisi mendadak | Sering disukai untuk geometri yang sulit atau rawan defleksi |
| Penggilingan ulang | Mungkin, namun biasanya memerlukan peralatan penggilingan berlian yang sesuai dan pengalaman | Umumnya lebih mudah bagi ruang perkakas konvensional untuk digiling atau dimodifikasi |
| Biaya awal | Biasanya lebih tinggi | Biasanya lebih rendah, meskipun tingkat premium HSS dan PM bisa memperkecil perbedaan |
| Penggunaan yang paling pas | Stable, berulang, produksi yang didominasi keausan | Rentan terhadap benturan, dapat diubah, jangka pendek, atau produksi sensitif terhadap patah |
| Tes ekonomi | Pengurangan gangguan layanan harus membenarkan biaya pembelian dan pemeliharaan yang lebih tinggi | Akuisisi yang lebih rendah dan perawatan yang lebih mudah harus mengimbangi interval servis yang lebih pendek |
Ini adalah perbedaan arah, hasil yang tidak dijamin. Kadar karbida, kelas baja, geometri punch, bahan benda kerja, Kondisi, pembersihan, pelumasan, dan praktik pemeliharaan dapat mengubah hasilnya.
Apa Arti "Karbida" dan "Baja Perkakas" dalam Perbandingan Ini
Perbandingannya adalah antara pin punch yang terbuat dari tungsten karbida yang disemen dan punch yang terbuat dari baja alat yang dikeraskan. Punch baja dengan lapisan permukaan tipis tidak sama dengan punch padat atau yang didominasi karbida.
Istilah "baja alat" juga mencakup beberapa keluarga material. D2 konvensional- atau punch tipe SKD11 tidak menawarkan keseimbangan performa yang sama seperti baja kecepatan tinggi atau baja alat metalurgi bubuk.
Karbida semen adalah keluarga grade, Tidak Ada Satu Material Tetap
Karbida semen adalah bahan komposit. Partikel tungsten-karbida keras memberikan sebagian besar kekerasan dan ketahanan ausnya, sementara pengikat logam menahan partikel-partikel tersebut bersama dan menambah ketangguhan.
Menurut Penjelasan teknis CERATIZIT tentang karbida semen, Kandungan pengikat dan ukuran butiran karbida adalah dua variabel utama yang mengontrol sifat material. Ini berarti hanya menentukan "tungsten karbida" tidak lengkap.
Grade yang dipilih untuk ketahanan aus maksimum mungkin tidak memberikan ketahanan terbaik terhadap retak. Grade karbida yang lebih kuat mungkin lebih tahan terhadap benturan atau beban yang terganggu, namun mungkin tidak mempertahankan tepinya selama aplikasi yang murni abrasif.
Oleh karena itu, spesifikasi karbida yang bertanggung jawab harus mempertimbangkan:
- Konten pengikat
- Kelas ukuran butir karbida
- Ketahanan aus yang diperlukan
- Guncangan dan beban lentur yang diharapkan
- Penampang pukulan dan panjang yang tidak didukung
- Bahan benda kerja dan kondisi permukaan
Baja Alat Termasuk Konvensional, HSS, dan Opsi PM
Baja alat tidak boleh diperlakukan sebagai baja berbiaya rendah, kategori berkinerja rendah.
Grade kerja dingin konvensional seperti D2 atau SKD11 banyak dikaitkan dengan ketahanan abrasif yang baik dan kekuatan tekan. Mereka dapat bekerja dengan baik di tempat beban dikendalikan dan geometri didukung dengan cukup. Kecocokan mereka menjadi kurang pasti ketika diperlukan ketahanan pada retak atau kejutan sengatan yang parah.
Baja berkecepatan tinggi, termasuk M2- atau grade tipe SKH51, juga merupakan bagian dari keluarga tool-steel. Umumnya menawarkan keseimbangan ketahanan aus yang berbeda, ketangguhan, dan kemampuan menggiling ulang dari baja kerja dingin konvensional.
Baja alat metalurgi bubuk dapat memberikan opsi perantara lain. Struktur yang lebih halus dan seragam dapat meningkatkan keseimbangan antara ketahanan aus dan ketangguhan dibandingkan dengan grade konvensional. Itu Diskusi Pedoman AHSS tentang perkakas dan keausan die mencatat bahwa pemilihan alat harus memperhitungkan keausan, ketahanan kejutan, kekakuan, ketangguhan, dan kondisi pembentukan atau pemotongan yang sebenarnya.
Perlakuan panas tetap krusial untuk setiap pilihan baja. Nama grade saja tidak menetapkan performa akhir punch.
Material mana yang memberikan umur punch-pin lebih lama?
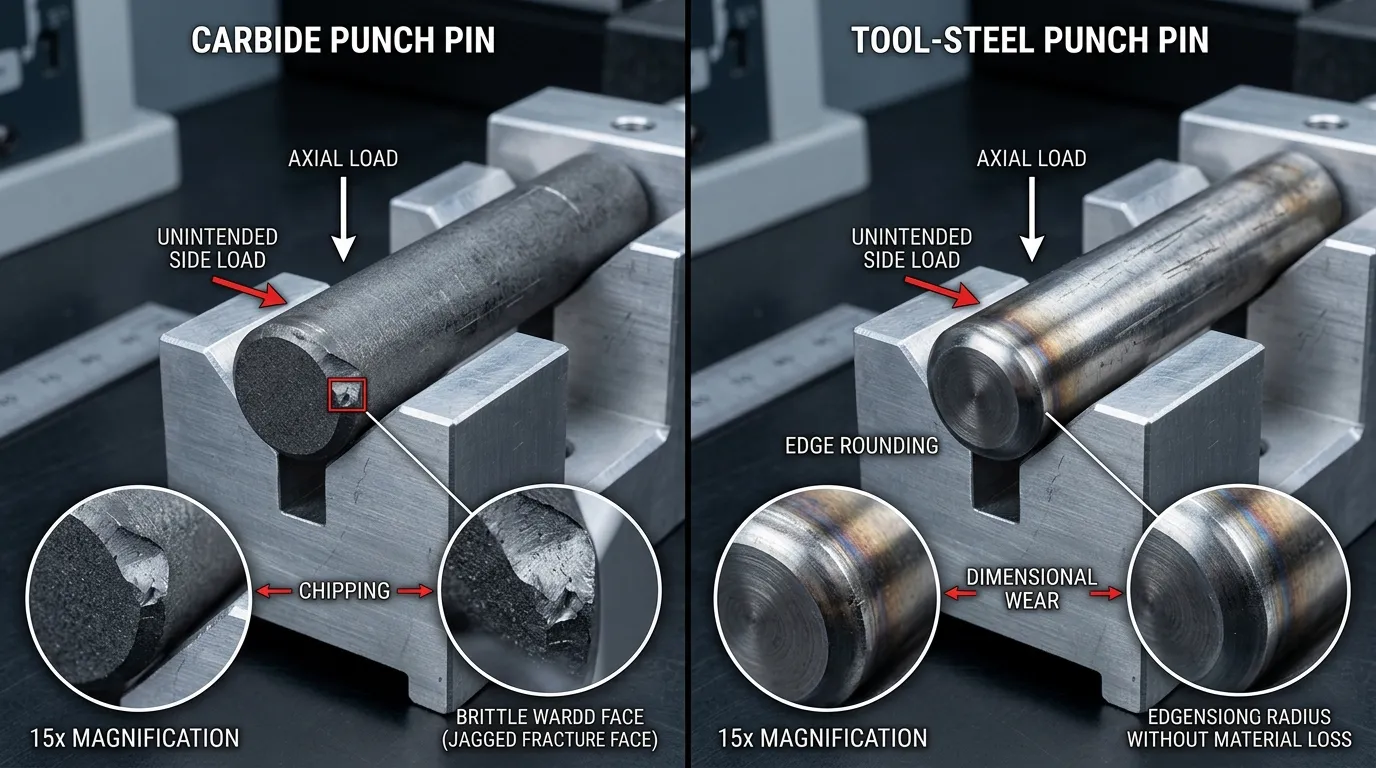
Karbida dapat memberikan interval servis yang jauh lebih lama ketika keausan abrasif menjadi alasan utama punch berhenti produksi. Mungkin tidak bertahan lebih lama ketika masalah sebenarnya adalah chip, retak, membengkokkan, ketidaksejajaran, atau pengupasan tidak stabil.
Masa pakai alat harus terhubung ke mode kegagalan yang ditentukan, bukan jumlah goresan generik.
Karbida Memiliki Kasus Terkuat Ketika Kegagalan Kontrol Keausan
Karbida adalah kandidat kuat ketika pukulan perlahan kehilangan profil tapaknya alih-alih pecah secara tiba-tiba.
Gejala yang umum didominasi oleh keausan meliputi:
- Pembulatan tepi progresif
- Meningkatkan tinggi duri
- Ukuran lubang bertahap atau penyimpangan fitur
- Penajaman terjadwal yang sering
- Keausan permukaan tanpa terkelupas tepi besar
- Kegagalan yang konsisten setelah interval produksi yang serupa
Kondisi ini memungkinkan ketahanan aus karbida menciptakan nilai yang terukur. Manfaat dapat muncul sebagai interval yang lebih panjang antara layanan, dimensi yang lebih stabil, lebih sedikit pergantian alat, atau menurunkan permintaan inspeksi dan penyesuaian.
Aplikasi harus tetap stabil secara mekanis. Ketahanan aus tinggi tidak dapat mengimbangi celah yang tidak merata, panduan yang buruk, atau pukulan yang melengkung saat masuk.
Baja Perkakas Dapat Bertahan Lebih Lama Saat Kegagalan Kontrol Fraktur
Punch baja alat mungkin lebih andal ketika kerusakan mendadak mengakhiri masa pakai alat.
Tanda peringatan meliputi:
- Ujung tombak terkelupas
- Retakan di dekat perubahan diameter
- Fraktur pukulan lengkap
- Pembengkokan atau defleksi berulang
- Keausan yang tidak merata di satu sisi
- Kerusakan selama penarikan dari lembaran
- Kegagalan yang terjadi pada interval yang tidak konsisten
Dalam kondisi ini, kekerasan tambahan mungkin tidak menyelesaikan masalah. Punch mungkin membutuhkan ketangguhan yang lebih besar, dukungan yang ditingkatkan, penyelarasan yang telah dikoreksi, radius transisi yang berbeda, atau pengaturan stripper yang telah direvisi.
Fraktur terkait material hanyalah salah satu bagian dari diagnosis. Panduan khusus untuk kerusakan pukulan pada cetakan stamping mencakup penyebab yang lebih luas dan tindakan korektif.
Tentukan Masa Pakai Alat Sebelum Membandingkan Bahan
"Umur lebih panjang" tidak memiliki arti besar kecuali titik akhir didefinisikan.
Titik akhir yang mungkin meliputi:
- Gerinda maksimum yang dapat diterima
- Diameter lubang atau toleransi profil
- Batas cacat permukaan
- Chip tepi pertama yang terlihat
- Kerusakan bencana
- Interval penajaman terjadwal
- Jumlah suku cadang yang diterima sebelum servis
Bagian yang diterima biasanya merupakan ukuran perbandingan yang lebih baik dibandingkan dengan mesin press mentah. Sebuah punch dapat menyelesaikan banyak goresan sambil menghasilkan bagian yang tidak lagi memenuhi persyaratan gambar atau burr.
Titik akhir yang sama harus digunakan untuk kedua material tersebut. Membandingkan punch baja hingga diasah dengan punch karbida hingga patah total menghasilkan hasil yang menyesatkan.
Mengapa Karbida Bisa Bertahan Lebih Lama—atau Pecah Lebih Awal
Karbida bekerja paling baik ketika sistem cetakan menjaga punch tetap terkendali, beban aksial yang dominan. Keunggulan ausnya menjadi kurang berguna ketika punch terekspos terhadap pembengkokan, kontak tidak merata, atau benturan mendadak.
Penyelarasan, Izin, dan Kondisi Panduan
Sebuah punch harus masuk ke bukaan dadu secara konsentris. Tiang panduan yang aus, bushing longgar, gerakan pelat, kehabisan holder, atau jarak yang tidak merata dapat menggeser beban ke salah satu sisi tepi potong.
Beban lokal tersebut meningkatkan tegangan bahkan ketika gaya pukulan rata-rata tampak dapat diterima. Punch baja dapat terdefleksi atau aus dalam kondisi ini. Punch karbida dapat terkelupas atau retak dengan peringatan yang kurang terlihat.
SunshinePro Panduan Komponen Die Menjelaskan bagaimana pukulan, tiang panduan, bushing, komponen aus, dan sistem stripper berinteraksi. Komponen-komponen ini harus diperiksa sebelum punch baja diganti dengan karbida.
Izin juga penting. Tidak Cukup, berlebihan, atau jarak punch-to-die yang tidak merata dapat mengubah gaya potong, formasi burr, aliran material, dan beban tepi. Karbida tidak boleh digunakan untuk menyembunyikan masalah clearance.
Geometri Punch, Stripping, dan Kondisi Bahan Kerja
Geometri sangat memengaruhi risiko. Punch berdiameter kecil dengan bagian panjang tanpa penyangga lebih sensitif terhadap pembengkokan dibandingkan punch pendek, punch yang didukung dengan baik dari material yang sama.
Risiko juga dapat meningkat seiring:
- Perubahan diameter tiba-tiba
- Transisi internal yang tajam
- Dukungan kepala atau bahu yang tidak mencukupi
- Geometri mutakhir yang tidak merata
- Gaya pengupasan tinggi
- Pengangkatan material selama penarikan pukulan
- Menarik siput
- Kontak di luar pusat dengan lembaran
Karya ini juga mengubah lingkungan pemuatan. Kekuatan, ketebalan, pelapisan, kekasaran permukaan, dan partikel abrasif dapat memengaruhi gaya potong dan keausan. Pedoman AHSS mengidentifikasi materi alat, tekanan kontak, kekuatan lembaran, kondisi permukaan, pelapisan, pelumasan, suhu, dan perilaku geser sebagai variabel keausan yang berinteraksi.
Inilah sebabnya bahan yang berkinerja baik di satu dadu bisa cepat gagal di dadu lain, Bahkan ketika dimensi punch terlihat mirip.
Cara Membandingkan Biaya per Bagian yang Diterima
Karbida biasanya lebih mahal untuk dibeli, Namun harga awal saja tidak menunjukkan bahan mana yang lebih ekonomis.
Perbandingan yang berguna mencakup setiap biaya yang langsung dipengaruhi oleh punch:
- Pembelian pukulan awal
- Penggilingan ulang atau penajaman
- Pelapisan atau pelapisan ulang, jika berlaku
- Alat pengganti
- Tenaga kerja pemindahan dan pemasangan
- Waktu pengaturan dan penyesuaian
- Tekan waktu henti
- Skrap yang dihasilkan sebelum pukulan yang aus atau rusak terdeteksi
- Inspeksi tambahan
- Pemeliharaan darurat
- Hasil produksi yang diterima
Perhitungan dasar adalah:
Biaya per bagian yang diterima = Total biaya terkait pukulan ÷ Jumlah suku cadang yang diterima yang diproduksi
Misalnya, Dua pukulan bisa memiliki harga pembelian yang sangat berbeda. Punch yang lebih mahal masih bisa lebih murah per bagian jika mengurangi layanan yang direncanakan, penghentian darurat, rongsokan, dan waktu penyesuaian. Punch yang lebih murah tetap menjadi pilihan terbaik ketika permintaan produksi terbatas, Perawatan itu sederhana, atau risiko patah karbida tinggi.
Perhitungan harus menggunakan data pabrik aktual jika memungkinkan. Hindari berasumsi bahwa karbida akan bertahan lima kali, sepuluh, atau dua puluh kali lebih lama. Pengganda seperti ini tidak dapat ditransfer secara andal antara material benda kerja yang berbeda, geometri punch, mesin cetak, izin, dan kriteria kegagalan.
Perbandingan yang disesuaikan dengan risiko harus memodelkan setidaknya dua hasil karbida:
- Kasus yang diharapkan: Karbida mencapai interval servis berbasis keausan yang direncanakan.
- Kasus merugikan: Karbida pecah atau pecah lebih awal karena beban samping, dampak, atau kelas yang tidak sesuai.
Hal ini mencegah estimasi keausan yang menguntungkan menyembunyikan dampak finansial dari satu kegagalan katastrofik.
Kapan Memilih Karbida, baja alat, atau Opsi Tengah
| Kondisi produksi | Kandidat awal yang lebih kuat | Alasan utama |
| Cetakan stabil, keausan abrasif, penajaman yang sering | Karbida | Ketahanan aus dapat memperpanjang interval servis |
| Chip berulang, membengkokkan, atau dampak | Baja perkakas yang lebih tangguh | Ketahanan patah lebih penting daripada kekerasan maksimum |
| Produksi pendek atau mengubah desain suku cadang | Baja perkakas | Komitmen awal yang lebih rendah dan modifikasi yang lebih mudah |
| Jangka panjang berulang dengan waktu henti yang mahal | Karbida, setelah pemeriksaan sistem | Pengurangan intervensi dapat membenarkan biaya yang lebih tinggi |
| Baja konvensional cepat aus, Namun risiko karbida tinggi | Baja perkakas HSS atau PM | Keseimbangan keausan-ketangguhan menengah |
| Stasiun yang berbeda menunjukkan mode kegagalan yang berbeda | Strategi material hibrida | Setiap stasiun dapat menggunakan bahan yang sesuai dengan bebannya |
Pilih Karbida Saat Keausan dan Waktu Henti Mendominasi
Karbida adalah kandidat kuat ketika:
- Punch yang ada akan aus secara bertahap daripada pecah.
- Panduan dan clearance stabil.
- Geometri punch didukung dengan baik.
- Benda kerja menghasilkan keausan abrasif yang signifikan.
- Penajaman berulang mengganggu waktu produksi yang berharga.
- Konsistensi dimensi antar interval layanan sangat penting.
- Grade karbida yang sesuai dapat dipilih.
- Penggerindaan dan penanganan karbida yang memenuhi syarat tersedia.
Volume produksi tinggi memperkuat alasan ekonomi, Namun volume saja tidak cukup. Die volume tinggi dengan penyelarasan buruk dapat mengonsumsi punch karbida lebih cepat dibandingkan alternatif baja yang dipilih dengan baik.
Pilih baja perkakas saat ketangguhan dan fleksibilitas mendominasi
Baja alat sering kali menjadi pilihan yang lebih aman ketika:
- Punch mengalami benturan atau beban samping.
- Geometri ramping atau sulit didukung.
- Penyelarasan tidak dapat dikendalikan secara ketat.
- Cetakan digunakan untuk prototipe, lari pendek, atau mengubah desain.
- Punch mungkin perlu modifikasi lokal.
- Penggilingan ulang di dalam perusahaan sangat penting.
- Patah karbida yang tiba-tiba dapat merusak komponen cetakan lainnya.
- Kegagalan saat ini adalah retakan atau serpihan, bukan keausan bertahap.
Nilai yang tepat masih penting. Baja kerja dingin konvensional, HSS, dan baja alat PM tidak boleh dikelompokkan di bawah satu asumsi kinerja.
Pertimbangkan HSS, PM Tool Steel, atau Strategi Hybrid Die
Keputusan tidak selalu harus biner.
HSS dapat memberikan ketahanan aus lebih tinggi dibandingkan baja alat konvensional sambil mempertahankan ketangguhan yang berguna dan lebih mudah digiling ulang dibandingkan karbida. Baja alat PM mungkin menawarkan keseimbangan lain di mana keausan dan kelupasan menjadi perhatian.
Cetakan hibrida juga dapat menggunakan bahan berbeda di stasiun yang berbeda. Karbida dapat dibenarkan pada stabilitas, stasiun tindik dengan keausan tinggi, sementara baja yang lebih kuat tetap lebih disukai di tempat punch yang ramping, sangat dikupas, atau terpapar beban off-axis.
Menguji satu stasiun dengan keausan tinggi sebelum mengonversi satu set punch lengkap dapat mengurangi risiko teknis dan finansial.
Periksa Sistem Die Sebelum Meningkatkan ke Karbida
Sebelum mengganti punch baja dengan karbida, verifikasi hal berikut:
- Identifikasi mode kegagalan saat ini. Tentukan apakah punch akan aus, merusak bentuk, keripik, retakan, bengkok-bengkok, atau patah.
- Periksa sistem panduan. Periksa tiang panduan, bushing, piring-piring, dan penahan untuk pergerakan atau keausan tidak merata.
- Verifikasi penyelarasan dan runout. Pastikan punch masuk ke bukaan dadu secara konsentris.
- Periksa jarak di sekitar perimeter pemotongan penuh. Jangan hanya mengandalkan satu pengukuran.
- Tinjau dukungan punch. Periksa panjang yang tidak didukung, penyangga kepala, perubahan diameter, dan jari-jari transisi.
- Evaluasi kondisi stripping. Perhatikan gaya pengupasan yang berlebihan, pengangkatan material, atau menarik peluru.
- Konfirmasi detail benda kerja. Grade material rekaman, kondisi kekuatan, ketebalan, pelapisan, dan pelumasan.
- Tinjau proses pemeliharaan. Pastikan penggilingan karbida yang sesuai, inspeksi, dan penanganan tersedia.
- Tetapkan kriteria keberhasilan. Tentukan burr yang diperlukan, batas dimensi, interval layanan, dan target bagian yang diterima.
Jika pemeriksaan ini mengungkapkan masalah mekanis, perbaiki sebelum mengganti bahan. Peningkatan karbida seharusnya mengatasi masalah keausan, tidak menyembunyikan kesalahan sistem die.
Apa yang Harus Dikirim kepada Pemasok untuk Rekomendasi Material yang Bertanggung Jawab
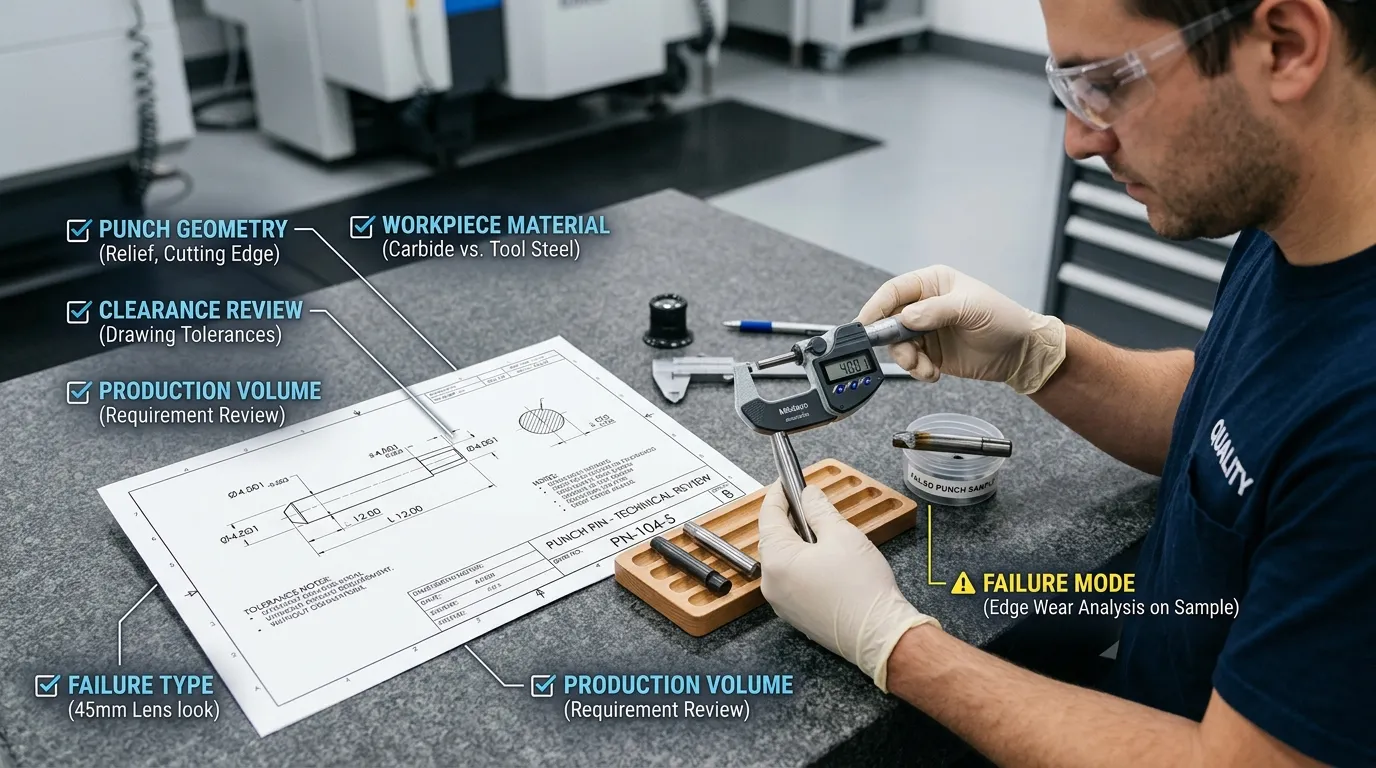
Pemasok tidak dapat memberikan rekomendasi karbida versus baja alat yang dapat dipertahankan hanya dari diameter punch.
Menyediakan:
- Gambar pukulan berdimensi atau sampel fisik
- Diameter punch, panjang, gaya kepala, dan geometri transisi
- Toleransi dan persyaratan permukaan yang diperlukan
- Bahan dan kelas benda kerja
- Ketebalan dan kondisi kekuatan benda kerja
- Pelapisan atau pelapisan permukaan
- Jenis tekan dan kecepatan pengoperasian, jika relevan
- Jarak bebas pukulan hingga mati
- Kondisi pelumasan
- Pengaturan penari telanjang
- Volume tahunan atau batch yang diharapkan
- Bahan pukulan saat ini dan perlakuan panas
- Interval servis saat ini
- Sejarah penggilingan ulang
- Foto-foto pukulan yang aus atau patah
- Deskripsi mode kegagalan
- Batas duri dan dimensi yang dapat diterima
- Waktu henti atau dampak pergantian
SunshinePro mencantumkan punch karbida, Pin punch, dan punch baja berkecepatan tinggi di dalamnya Rentang cetakan dan pin meninju. Informasi punch karbida-nya juga mencantumkan penggilingan, EDM, pemesinan presisi, dimensi khusus, dan opsi pelapisan terpilih. Grade material yang tepat, geometri, toleransi, pelapisan, dan rute proses masih perlu dikonfirmasi pada gambar dan aplikasi.
Aturan Keputusan Akhir: Cocokkan Material dengan Mode Kegagalan
Pilih karbida ketika penyelarasan terkontrol dan geometri stabil memungkinkan ketahanan aus untuk mengurangi gangguan layanan dan biaya per bagian yang diterima. Pilih baja alat sesuai ketangguhan, kemampuan perbaikan, geometri, atau kontrol patahan lebih penting daripada ketahanan aus maksimum. Pertimbangkan baja alat HSS atau PM ketika aplikasi berada di antara posisi tersebut.
Keputusan paling dapat diandalkan dimulai dengan pukulan yang gagal, kondisi cetakan, dan data produksi—bukan hanya dengan kekerasan. Untuk mengevaluasi kebutuhan khusus, mengakhiri, detail benda kerja, kondisi operasi, dan sejarah kegagalan melalui SunshinePro Halaman kontak.
Bagikan:



Ditulis oleh Sunshine
di Sunshine, Kami adalah produsen dan pemasok profesional komponen cetakan presisi, menawarkan berbagai produk untuk aplikasi stamping dan cetakan injeksi. Fokus utama kami adalah mencetak cetakan, pin dan lengan ejector, serta tiang panduan dan bushing. Dengan pemesinan CNC canggih, kontrol kualitas ketat, dan kemampuan produksi yang kuat, kami memastikan keandalan, suku cadang presisi tinggi, bersama dengan komponen standar yang tersedia untuk pasokan global yang cepat dan efisien.
BERITA
DAPATKAN LAYANAN
Dengan suku cadang berkualitas untuk memenuhi setiap anggaran dan staf ramah yang terlatih untuk membuat kunjungan Anda menjadi informatif dan tanpa repot.
