



Persyaratan Kekerasan Punch Pin Tanpa Mengorbankan Ketangguhan
Persyaratan kekerasan punch pin tidak dapat dikurangi menjadi satu nilai HRC universal. Banyak punch baja alat yang dikeraskan disediakan dalam rentang HRC di kisaran 50-an atas hingga 60-an rendah, dan 60–62 HRC sering muncul dalam spesifikasi komersial. Itu tidak berarti setiap pukulan harus diperkuat hingga 60–62 HRC.
Kekerasan kerja yang benar tergantung pada bahan punch, bahan benda kerja, ketebalan lembaran, geometri punch, beban benturan, clearance punch–die, penyelarasan, dan mode kegagalan yang diharapkan. Tujuannya adalah menggunakan kekerasan yang cukup untuk menahan aus dan deformasi plastik sambil mempertahankan ketangguhan yang cukup untuk mencegah retak dan retak.
Kekerasan hanyalah salah satu bagian dari proses pemilihan die yang lebih luas. Itu Panduan Cetakan Meninju (disimpulkan) Jenis cetakan cover, bahan-bahan, pembersihan, toleransi, dan evaluasi pemasok secara lebih luas. Panduan ini secara khusus berfokus pada pemilihan dan verifikasi kekerasan punch-pin.
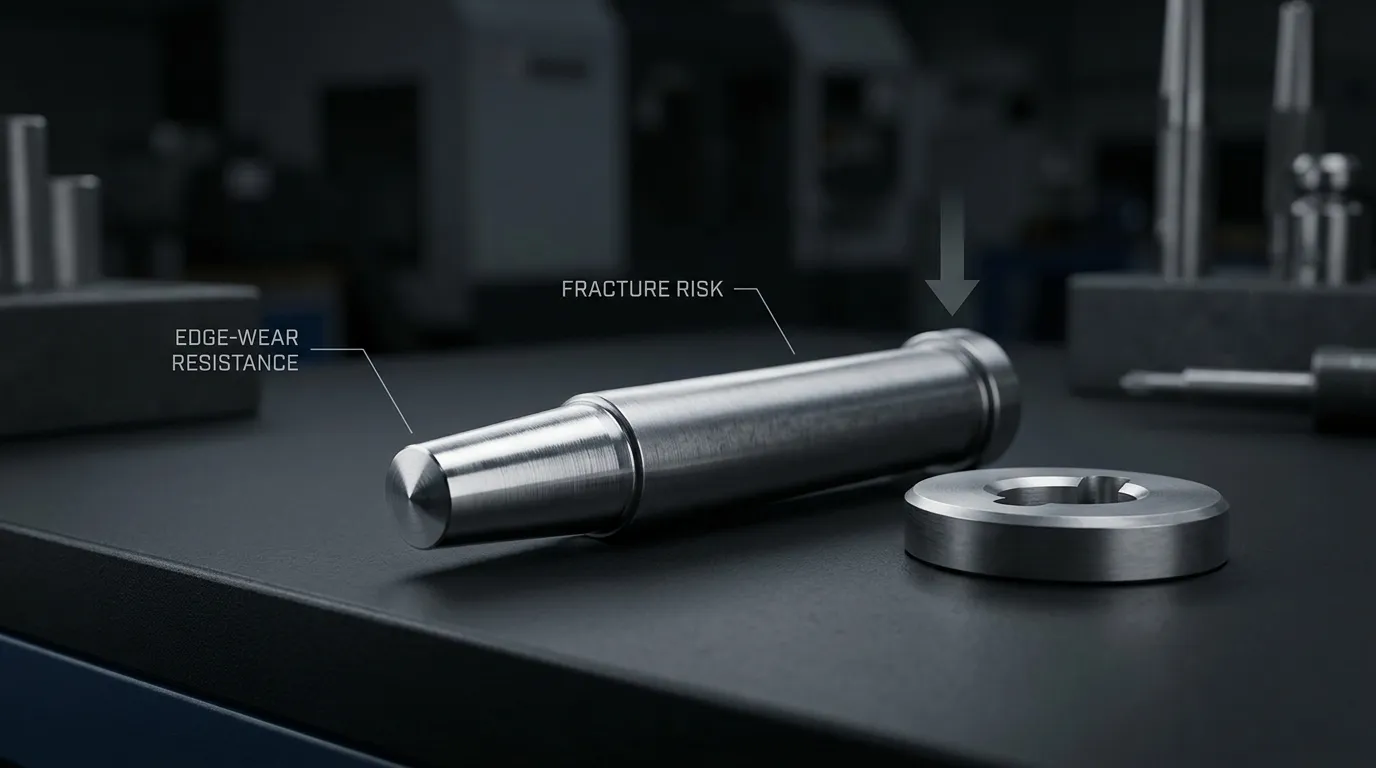
Kekerasan Berapa Seharusnya Punch Pin?
Untuk banyak pin punch baja alat yang dikeraskan, spesifikasi antara sekitar 58 dan 64 HRC dapat ditemui. Rentang yang sesuai, namun, harus terkait dengan grade material yang disebutkan dan aplikasi yang telah didefinisikan.
Perbedaan yang berguna adalah:
| Jenis nilai kekerasan | Apa artinya | Bagaimana itu harus digunakan |
|---|---|---|
| Rentang komersial khas | Rentang yang biasa diterbitkan untuk produk atau bahan pukulan | Hanya referensi awal |
| Rekomendasi lembar data material | Rentang yang direkomendasikan untuk tingkat tertentu, kondisi perlakuan panas, atau aplikasi | Titik awal teknis |
| Persyaratan khusus aplikasi | Kisaran yang dapat diterima yang tercantum pada gambar atau spesifikasi pembelian | Persyaratan manufaktur dan inspeksi |
Rentang yang dipublikasikan oleh pemasok tidak boleh secara otomatis menjadi persyaratan penarikan. Misalnya, SunshinePro Pin punch SKH51 daftar halaman 60–64 HRC, sementara SKH9 punch pin Daftar halaman 58–64 HRC. Ini adalah rangkaian produk yang dipublikasikan secara spesifik, tidak menjadi bukti bahwa seluruh rangkaian cocok untuk setiap kondisi stamping.
Gambar biasanya harus menyatakan rentang yang dapat diterima, bukan nilai tunggal yang tidak dijelaskan. Menentukan "62 HRC" tanpa toleransi, kelas material, metode pengujian, atau konteks aplikasi meninggalkan terlalu banyak ruang untuk kesalahpahaman.
Mengapa Kekerasan Maksimum Dapat Mempersingkat Masa Pakai Pukulan
Kekerasan menggambarkan ketahanan terhadap deformasi plastik lokal. Pukulan yang lebih keras umumnya lebih kecil kemungkinannya untuk menempel, jamur, atau kehilangan profil pemotongan saat beban. Kekerasan yang lebih tinggi juga dapat mengurangi bentuk keausan tertentu.
Manfaat itu memiliki batasan.
Seiring meningkatnya kerja keras, Material ini mungkin menjadi lebih sensitif terhadap lekukan, sudut-sudut tajam, kerusakan penggilingan, pemuatan samping, dan dampak. Oleh karena itu, sebuah punch dapat menahan keausan bertahap tetapi menjadi lebih mungkin untuk terkelupas atau retak.
Itu Panduan teknik Universitas Southampton tentang kekerasan juga menekankan bahwa kekerasan hanyalah salah satu ukuran mekanis. Ini tidak dapat menggantikan pertimbangan ketangguhan dan sifat lainnya.
| Properti | Apa yang membantu pukulan menahan | Apa yang terjadi ketika tidak memadai |
| Kekerasan | Lekukan lokal dan deformasi plastik | Jamur, deformasi tepi, kehilangan profil |
| Ketahanan aus | Kehilangan material dari tepi atau wajah | Pembulatan tepi, kerugian dimensi, penajaman yang sering |
| Kekuatan tekan | Deformasi permanen di bawah tegangan kontak tinggi | Menghancurkan atau mengalir plastik di dekat ujung kerja |
| Ketangguhan dan keuletan | Inisiasi dan perbanyakan retak | Terkelupas, retak akibat kelelahan, patah tulang mendadak |
Oleh karena itu, bahan punch membutuhkan keseimbangan sifat, bukan sekadar HRC tertinggi yang bisa dicapai. Uddeholm Panduan perkakas untuk baja berkekuatan tinggi canggih menjelaskan bahwa kekerasan tinggi membantu mencegah deformasi plastik dan keausan berat, tetapi juga meningkatkan kerapuhan dan sensitivitas terhadap konsentrasi tegangan.
Kekerasan, Ketangguhan, Ketahanan Aus, dan Kemampuan Mengeraskan Tidak Sama
Istilah-istilah ini saling terkait, Namun mereka tidak menggambarkan perilaku yang sama:
- Kekerasan adalah ketahanan terhadap deformasi plastik lokal, biasanya dilaporkan untuk pin punch yang dikeraskan pada skala Rockwell C.
- Ketangguhan adalah kemampuan menahan patahan dan menyerap beban mekanis tanpa retak.
- Keuletan memengaruhi seberapa baik suatu material dapat mengalami deformasi lokal sebelum patah.
- Ketahanan aus Menjelaskan ketahanan terhadap kehilangan material. Itu tergantung pada tingkat kekerasan, struktur karbida, bahan benda kerja, gesekan, pelumasan, dan kondisi permukaan.
- Kemampuan pengerasan adalah kemampuan baja untuk mengembangkan kekerasan melalui penampangnya selama perlakuan panas. Ini bukan pembacaan HRC terakhir.
Dua punch dapat mengukur HRC yang sama dan tetap berkinerja berbeda karena distribusi karbidanya, mikrostruktur, kualitas perlakuan panas, tegangan sisa, dan ketangguhan berbeda.
Apa yang Menentukan Rentang Kekerasan Kerja yang Benar?
Persyaratan kekerasan punch-pin yang kredibel dimulai dari grade material dan kemudian memperhitungkan kondisi pemotongan nyata.
Gunakan urutan berikut:
- Konfirmasi material punch dan jendela perlakuan panas yang telah divalidasi.
- Nilai material benda kerja, kekuatan, ketebalan, dan perilaku aus.
- Tinjau diameter punch, panjang, profil, sudut-sudutnya, dan bagian yang tidak didukung.
- Periksa beban dampak, kecepatan tekan, dan kondisi produksi.
- Verifikasi clearance dan penyelarasan punch–die.
- Identifikasi mode kegagalan dominan yang harus dikendalikan.
- Tentukan rentang kekerasan, metode pengujian, dan persyaratan dokumentasi.
Mulailah dengan jendela perlakuan panas yang divalidasi dari material
Setiap keluarga alat-baja memiliki keseimbangan ketahanan aus yang berbeda, kekuatan tekan, stabilitas dimensi, dan ketahanan patah.
A D2- atau baja kerja dingin tipe SKD11 dapat menawarkan ketahanan abrasif yang kuat terhadap aus, namun tidak boleh diperlakukan secara mekanis identik dengan baja tipe A2, baja berkecepatan tinggi, baja tahan guncangan, atau grade metalurgi bubuk pada HRC yang sama.
Kekerasan yang dipilih harus tetap berada dalam rentang yang didukung oleh data teknis pemasok material dan kondisi perlakuan panas yang diinginkan. Memaksa baja mencapai kekerasan maksimum yang dapat dicapai dapat mengurangi margin keamanan terhadap retak tanpa menyelesaikan mekanisme aus yang sebenarnya.
Perlakuan panas juga memengaruhi lebih dari sekadar pembacaan HRC akhir. Austenitisasi, memadamkan, dan tempering menetapkan mikrostruktur, kondisi karbida, tegangan sisa, dan stabilitas dimensi punch. HRC nominal yang benar tidak dapat mengkompensasi kontrol perlakuan panas yang buruk.
Sesuaikan dengan bahan benda kerja dan ketebalan lembaran
Benda kerja mengubah beban potong dan mekanisme keausan dominan.
Keras, lembaran abrasif dapat mempercepat keausan tepi. Lembaran yang lebih kuat atau lebih tebal umumnya meningkatkan gaya potong dan dapat meningkatkan kebutuhan akan ketangguhan serta kekuatan tekan. Bahan yang lebih lunak namun perekat dapat menyebabkan material menjadi terganggu atau terangkat, yang mungkin tidak diperbaiki dengan menaikkan kekerasan inti.
Rekomendasi khusus tingkat dapat berubah sesuai ketebalan. Uddeholm Data teknis Rigor, untuk baja cold-work tipe A2, memberikan panduan pemotongan berikut:
| Ketebalan benda kerja | Kekerasan yang direkomendasikan untuk kelas khusus ini |
| Hingga 3 mm | 60–62 HRC |
| 3–6 mm | 56–60 HRC |
| 6–10 milimeter | 54–56 HRC |
Angka-angka ini berlaku untuk bahan tersebut dan kondisi yang tercakup dalam panduan produsen. Kartu tersebut tidak boleh dipindahkan secara otomatis ke SKH51, SKH9, D2, karbida, atau bahan punch lain.
Pelajaran pentingnya adalah bahwa kekerasan "terbaik" dapat menurun seiring permintaan mekanis bergeser dari ketahanan keausan tepi menjadi ketangguhan.
Memperhitungkan Geometri Punch, Izin, dan Alignment
Punch berdiameter kecil dan ramping lebih sensitif terhadap pembengkokan dan beban samping dibandingkan dengan punch pendek, pukulan yang didukung berat. Sudut internal yang tajam, bagian-bagian sempit, takik, dan perubahan profil yang tiba-tiba juga memusatkan stres.
Dalam kasus-kasus ini, peningkatan kekerasan dapat mengurangi kemampuan material untuk menahan beban terkonsentrasi.
Clearance punch–die sama pentingnya. Sebuah peer-review Studi tentang kekerasan pukulan dan jarak bebas mati Ditemukan bahwa kedua variabel tersebut memengaruhi keausan alat dan kualitas potongan di bawah kondisi yang diuji. Itu tidak memberikan rumus kekerasan universal, Namun hal ini mengonfirmasi bahwa kekerasan tidak dapat dievaluasi secara independen dari jarak bebas.
Ketidaksejajaran dapat menyebabkan kontak yang tidak merata dan beban samping meskipun spesifikasi kekerasan sudah benar. Komponen panduan yang aus, konsentrisitas buruk, atau masuk punch yang tidak tepat di tengah dapat menyebabkan retak yang tampak sebagai masalah material. Itu Panduan Komponen Die menjelaskan hubungan yang lebih luas antara komponen pemandu, penyelarasan, memakai, dan performa cetakan.
Pilih Kekerasan dengan Mode Kegagalan yang Perlu Anda Cegah
Mode kegagalan yang diamati dapat menunjukkan properti mana yang perlu mendapat perhatian lebih. Istilah ini tidak boleh digunakan sebagai bukti bahwa kekerasan saja sudah salah.
| Kondisi yang diamati | Kemungkinan penjelasan terkait kekerasan | Penyebab lain untuk diperiksa | Kemungkinan arah korektif |
| Pembulatan tepi bertahap atau keausan wajah | Ketahanan aus yang tidak mencukupi untuk aplikasi | Benda kerja abrasif, pembersihan yang buruk, struktur karbida yang tidak cocok, permukaan kasar | Tinjau nilai materi, pembersihan, perlakuan panas, dan perlakuan permukaan |
| Jamur atau deformasi plastik | Kekerasan atau kekuatan tekan mungkin terlalu rendah | Beban berlebihan, bagian lemah, nilai salah | Beban tinjauan, material, geometri, dan kerja keras |
| Chip tepi | Kekerasan mungkin terlalu tinggi untuk ketangguhan yang tersedia | Sudut tajam, ketidaksejajaran, pembersihan yang buruk, kerusakan penggilingan, dampak | Tingkatkan geometri dan penyelarasan; tinjauan toughness dan HRC |
| Kelelahan retak atau fraktur tiba-tiba | Ketahanan fraktur yang tidak mencukupi atau sensitivitas takik yang berlebihan | Pemuatan samping, benturan berulang, cacat perlakuan panas, kerusakan permukaan | Selidiki riwayat pemuatan dan manufaktur lengkap |
| Galling atau pengambilan material | HRC yang lebih tinggi mungkin tidak mengatasi mekanisme utama | Bahan kerja perekat, pelumasan buruk, gesekan tinggi, lapisan yang tidak cocok | Tinjau pelumasan, finishing permukaan, substrat, dan pelapisan |
Punch yang aus tidak otomatis terlalu lunak. Punch yang terkelupas tidak otomatis terlalu keras.
Sebelum mengubah persyaratan HRC, Tentukan apakah masalahnya adalah keausan abrasif, keausan perekat, deformasi plastik, fraktur benturan, retak akibat kelelahan, atau ketidakselarasan. Penyebab mekanis yang lebih luas dibahas dalam kerusakan pukulan pada cetakan stamping.
Kekerasan inti dan kekerasan permukaan melayani tujuan yang berbeda
Kekerasan inti menggambarkan kondisi substrat punch. Ini memengaruhi kapasitas penanggung beban, resistensi deformasi, dan perilaku patah tulang.
Perlakuan permukaan memiliki tujuan yang berbeda.
Nitrisi dapat menciptakan lapisan permukaan keras di atas inti yang telah diperlakukan dengan panas. Lapisan PVD atau CVD dapat memodifikasi gesekan, adhesi, dan perilaku aus permukaan. Punch berlapis dapat memiliki:
- Satu persyaratan kekerasan inti.
- Spesifikasi perlakuan permukaan terpisah.
- Sifat permukaan dan substrat yang berbeda.
| Persyaratan | Fungsi utama |
| Kekerasan inti | Mendukung pukulan di bawah beban dan berkontribusi pada deformasi dan ketahanan patah |
| Lapisan nitrid | Meningkatkan kekerasan permukaan dan perilaku keausan pada kedalaman yang terkontrol |
| Lapisan PVD atau CVD | Mengubah gesekan, adhesi, dan kondisi keausan permukaan |
Lapisan keras tidak dapat memperbaiki penyelarasan yang buruk, dukungan substrat yang tidak memadai, konsentrasi tegangan tajam, atau kelas material yang tidak sesuai. Kinerja pelapisan juga bergantung pada kondisi substrat dan persiapan permukaan.
Uddeholm Vanadis 4 Data teknis tambahan membahas perlakuan nitrid dan PVD/CVD terkait substrat baja alat yang telah diperlakukan dengan panas dengan benar.
Pada gambar, Nyatakan persyaratan perlakuan panas inti dan perlakuan permukaan secara terpisah. Jangan gunakan satu angka kekerasan untuk menggambarkan keduanya.
Cara Menentukan Kekerasan Punch-Pin pada Gambar atau RFQ
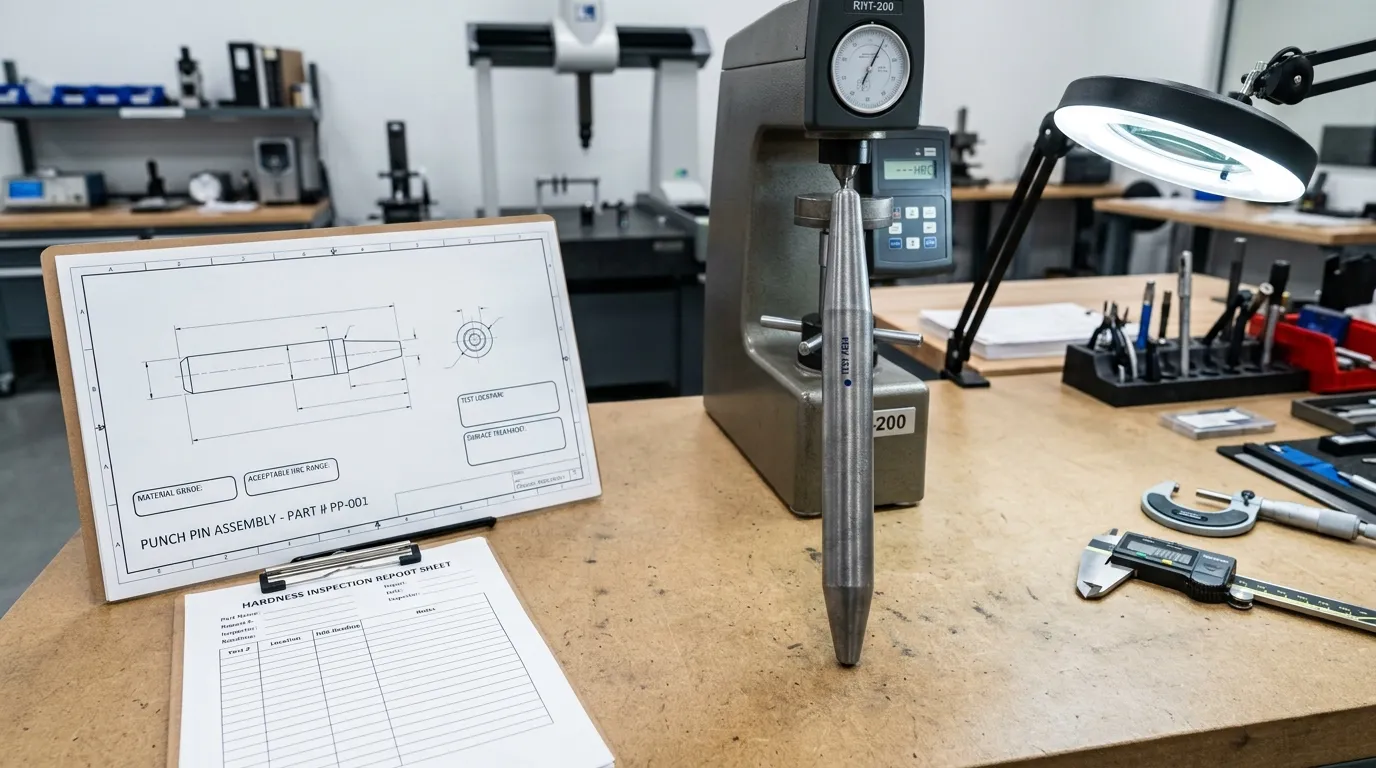
Catatan kekerasan yang berguna membutuhkan informasi yang cukup untuk pembuatan dan inspeksi. "Kekerasan tinggi" atau "kekerasan maksimum" bukanlah persyaratan yang memadai.
Termasuk:
- Kelas bahan
Sebutkan kadar baja yang tepat atau padanan yang diizinkan. - Kondisi perlakuan panas akhir
Pastikan kekerasan berlaku setelah perlakuan panas yang diperlukan. - Kisaran kekerasan yang dapat diterima
Gunakan rentang yang dikontrol yang didukung oleh material dan aplikasi. - Skala kekerasan
Nyatakan HRC atau skala lain yang sesuai secara eksplisit. - Metode pengujian
Merujuk metode yang diakui ketika verifikasi kontraktual diperlukan. - Lokasi pengujian
Identifikasi area pengukuran di mana praktis dan secara teknis sesuai. - Persyaratan pengambilan sampel
Tentukan apakah pembacaan diperlukan per bagian, per batch, atau berdasarkan rencana inspeksi yang disepakati. - Perawatan permukaan
Lapisan list, nitrisi, atau perlakuan lain yang terpisah dari kekerasan inti. - Informasi aplikasi
Berikan bahan pada benda kerja, ketebalan, geometri punch, pembersihan, kecepatan, dan beban yang diharapkan. - Dokumentasi yang diperlukan
Nyatakan apakah sertifikat material, catatan perlakuan panas, atau laporan inspeksi kekerasan diperlukan.
Tentukan Rentang, Skala, Metode, dan Lokasi Pengujian
ASTM E18-25 menyediakan persyaratan untuk pengujian kekerasan Rockwell pada material logam. Dokumen ini juga memperingatkan bahwa hasil kekerasan mewakili kondisi material di lokasi uji dan mungkin tidak mewakili bagian lengkap.
ISO 6508-1:2023 mencakup pengujian kekerasan Rockwell yang reguler dan superfisial untuk material logam.
Spesifikasi gambar atau pembelian harus menghindari catatan ambigu seperti:
- "Kekerasan: 62.”
- "Kekerasan maksimum."
- "Sangat sulit."
- "Kekerasan yang sama dengan pukulan standar."
Struktur spesifikasi yang lebih jelas adalah:
Kondisi perlakuan panas akhir kelas material dapat diterima, metode uji rentang HRC yang disepakati, lokasi pengujian diperlukan, dokumentasi inspeksi.
Rentang sebenarnya harus berasal dari material yang dipilih, geometri, dan penerapan. Istilah ini tidak boleh disalin dari contoh umum.
Diameter kecil, permukaan melengkung, bagian-bagian tipis, dan area yang telah dirawat permukaan mungkin memerlukan peninjauan metode pengujian dan lokasi. Indentasi Rockwell standar mungkin tidak sesuai di setiap posisi.
Minta Dokumen yang Diperlukan untuk Memverifikasi Kondisi Akhir
Tergantung pada urutan dan kritisitas, pembeli dapat meminta:
- Sertifikat material atau verifikasi grade.
- Catatan perlakuan panas.
- Laporan inspeksi kekerasan.
- Pembacaan yang dilaporkan dan skala kekerasan.
- Metode pengujian dan lokasi pengukuran.
- Identifikasi lot produksi.
- Dokumentasi pelapisan terpisah atau nitridasi.
Catatan ini mengonfirmasi identitas material dan kondisi yang diukur. Mereka tidak menjamin jumlah siklus stamping yang tetap karena umur alat juga bergantung pada geometri, pembersihan, penyelarasan, pelumasan, variasi benda kerja, dan beban operasi.
Rentang Kekerasan SKH51 dan SKH9 yang Diterbitkan oleh SunshinePro
SunshinePro menerbitkan berbagai rentang kekerasan untuk dua produk punch-pin HSS:
| Produk | Materi yang diterbitkan | Kekerasan yang diterbitkan | Pemrosesan yang terdaftar |
| Pin punch SKH51 | JIS SKH51 / HSS | 60–64 HRC | Perlakuan panas vakum, Pemesinan CNC, penggilingan presisi |
| SKH9 punch pin | JIS SKH9 / HSS | 58–64 HRC | Perlakuan panas vakum, Pemesinan dan penggilingan CNC |
Halaman-halaman tersebut juga menjelaskan dimensi khusus dan perlakuan permukaan opsional.
Nilai-nilai ini harus diperlakukan sebagai spesifikasi produk yang dipublikasikan oleh SunshinePro. Ini bukan rekomendasi universal untuk semua aplikasi SKH51 atau SKH9, dan mereka tidak menggantikan tinjauan benda kerja, ketebalan lembaran, bentuk punch, pembersihan, penyelarasan, dan risiko kegagalan.
Sebelum Mengganti HRC, Periksa Sisa Sistem Punching
Pukulan yang diperkeras dengan benar masih bisa gagal lebih awal jika bagian lain dari sistem salah.
Sebelum meningkatkan atau menurunkan kekerasan, periksa:
- Clearance punch–die.
- Penyelarasan pukulan dan mati.
- Kondisi tiang panduan dan bushing.
- Beban samping atau masuk tidak di tengah.
- Panjang punch tanpa dukungan.
- Sudut tajam dan bagian sempit.
- Variasi bahan benda kerja.
- Pelumasan dan pengambilan material.
- Kerusakan permukaan akibat penggilingan atau EDM.
- Distorsi perlakuan panas.
- Apakah kegagalan yang diamati adalah keausan, deformasi, mengelupas, menyebalkan, atau kelelahan.
Memperbaiki penyelarasan atau geometri dapat menyelesaikan masalah kerusakan tanpa mengubah kekerasan. Perubahan lapisan atau pelumasan mungkin lebih efektif mengatasi galling dibandingkan menaikkan HRC inti.
Informasi yang Diberikan untuk Tinjauan Kekerasan Pukulan
Pemasok tidak dapat memberikan rekomendasi kekerasan yang kredibel hanya dari diameter punch.
Menyediakan:
- Gambar punch dan dimensi kritis.
- Bahan yang disukai atau alternatif yang disetujui.
- Bahan dan kondisi benda kerja.
- Ketebalan lembaran.
- Panjang pukulan, diameter, dan profil.
- Clearance punch–die.
- Kecepatan tekan dan beban operasi.
- Pola keausan atau kegagalan saat ini.
- Rentang kekerasan inti yang dibutuhkan.
- Persyaratan pelapisan atau nitradasi.
- Ekspektasi inspeksi dan dokumentasi.
SunshinePro menyatakan bahwa mereka menyediakan komponen cetakan standar dan memproses bagian non-standar dari gambar pelanggan. Untuk tinjauan khusus aplikasi, kirim gambar dan detail operasi yang relevan melalui Halaman kontak. Rentang HRC yang diminta kemudian harus dievaluasi sebagai bagian dari materi lengkap, geometri, pemuatan, dan spesifikasi perlakuan permukaan.
Pertanyaan yang Sering Diajukan
Haruskah punch dan die memiliki kekerasan yang sama?
Tidak selalu. Punch dan die memiliki geometri yang berbeda, kondisi pemuatan, dukungan, pola aus, dan risiko kegagalan. Setiap komponen harus ditentukan sesuai dengan material dan fungsinya, bukan secara otomatis dicocokkan dengan HRC yang sama.
Apakah pin punch bisa terlalu keras?
Iya. Tingkat kerja yang berlebihan dapat mengurangi margin terhadap retak, retak, dan kegagalan sensitif terhadap takik. Risiko lebih besar jika ada pukulan yang ramping, sudut-sudut tajam, beban benturan, penyelarasan yang buruk, atau izin yang tidak memadai.
Apakah HRC yang lebih tinggi menjamin daya tahan pukulan yang lebih lama??
Tidak. HRC mengukur kekerasan indentasi di lokasi pengujian. Itu tidak mengukur ketangguhan, adhesi pelapis, penyelarasan, pembersihan, integritas permukaan, atau mekanisme aus lengkap. Pukulan yang lebih keras dapat aus lebih lambat dalam satu aplikasi dan patah lebih awal pada aplikasi lain.
Berapa banyak pembacaan kekerasan yang harus diambil?
Tidak ada nomor sampling universal untuk setiap ukuran dan urutan punch. Rencana inspeksi harus memperhitungkan geometri bagian, kuantitas produksi, kritikalitas aplikasi, uji aksesibilitas, dan perjanjian pembeli–pemasok. Spesifikasi gambar atau pembelian harus menyatakan metode pengambilan sampel dan pelaporan yang diharapkan.
Bagikan:



Ditulis oleh Sunshine
di Sunshine, Kami adalah produsen dan pemasok profesional komponen cetakan presisi, menawarkan berbagai produk untuk aplikasi stamping dan cetakan injeksi. Fokus utama kami adalah mencetak cetakan, pin dan lengan ejector, serta tiang panduan dan bushing. Dengan pemesinan CNC canggih, kontrol kualitas ketat, dan kemampuan produksi yang kuat, kami memastikan keandalan, suku cadang presisi tinggi, bersama dengan komponen standar yang tersedia untuk pasokan global yang cepat dan efisien.
BERITA
DAPATKAN LAYANAN
Dengan suku cadang berkualitas untuk memenuhi setiap anggaran dan staf ramah yang terlatih untuk membuat kunjungan Anda menjadi informatif dan tanpa repot.
