



Punch Atas vs Punch Bawah dalam Tablet Press: Perbandingan Peran
Perbandingan mesin press tablet punch atas vs tablet punch bawah, perbedaan utama adalah peran mereka selama siklus kompresi. Punch atas masuk ke cetakan dari atas dan membantu menekan bubuk. Punch bawah menciptakan rongga yang digunakan untuk pengisian, menyesuaikan volume bubuk yang tertahan, mendukung kompresi, dan bangkit untuk mengeluarkan tablet yang sudah jadi.
Stasiun alat lengkap memiliki punch atas, pukulan yang lebih rendah, dan sebuah dadu. Untuk cakupan yang lebih luas tentang keluarga dan konfigurasi tooling, lihat Jenis perkakas press tablet.
Gerakan yang tepat tergantung pada mesin. Dalam mesin press tablet putar, Kedua punch bergerak melalui jalur yang dikendalikan cam dan membawa beban kompresi. Dalam mesin press single-punch dasar, Punch atas biasanya melakukan stroke kompresi utama ke bawah, sementara punch bawah mengontrol kedalaman isi dan ejeksi.
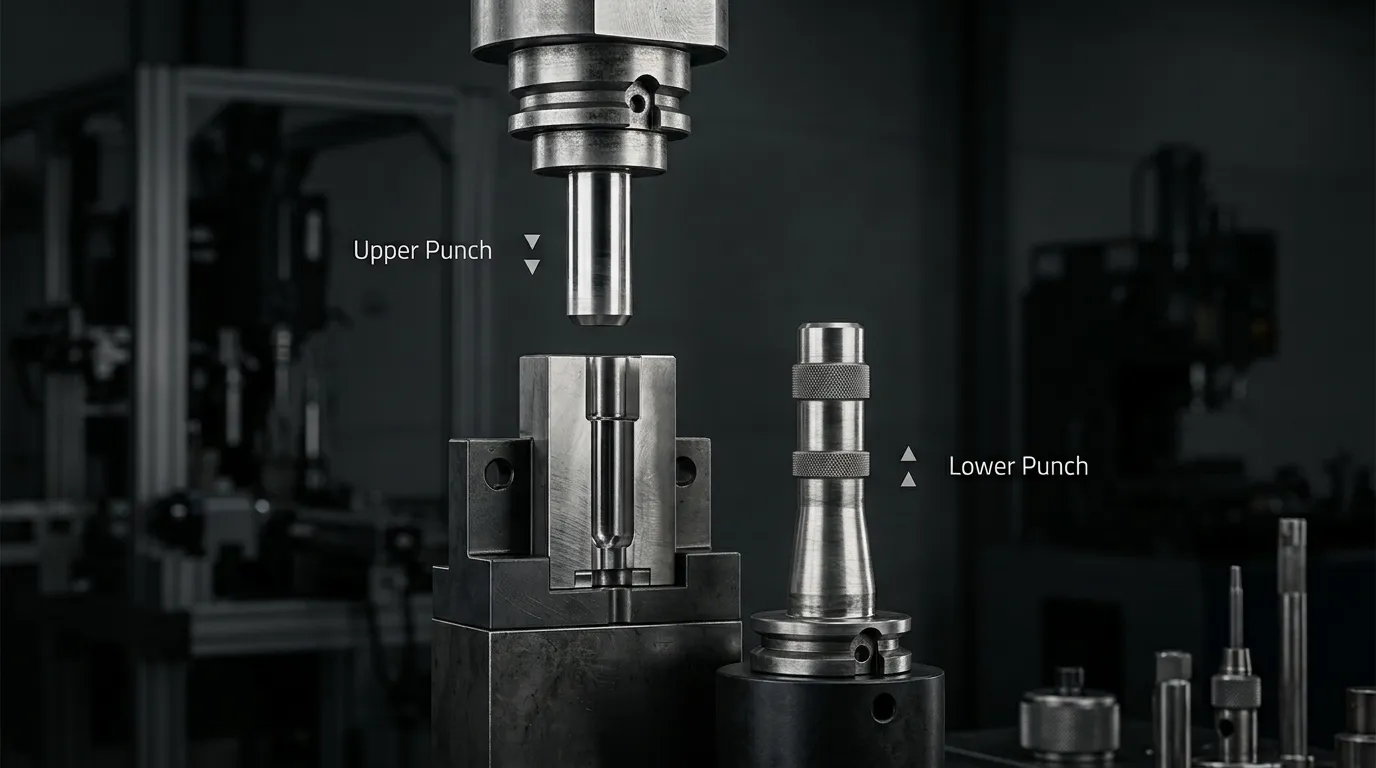
Pukulan Atas vs Pukulan Bawah: Perbandingan Cepat
| Titik perbandingan | Pukulan atas | Pukulan bawah |
|---|---|---|
| Posisi | Memasuki dadu dari atas | Memasukkan dadu dari bawah |
| Panjang khas | Biasanya memiliki batang yang lebih pendek | Biasanya memiliki batang yang lebih panjang untuk mendukung perjalanan yang lebih besar |
| Mengisi peran | Biasanya tetap di atas cetakan selama pengisian | Bergerak ke bawah untuk membuat rongga pengisian |
| Peran dosis | Biasanya tidak mengatur volume bubuk yang dipertahankan | Bergerak ke atas untuk menetapkan dosis akhir |
| Peran kompresi | Menerapkan gaya dari atas | Mendukung dan menerapkan gaya dari bawah dalam mesin press putar |
| Penetrasi atau pengaturan posisi | Penetrasi pukulan atas memengaruhi di mana kompresi terjadi di dalam cetakan | Posisi pukulan bawah memengaruhi kedalaman pengisian dan tinggi ruang kompresi |
| Peran ejeksi | Menarik sebelum tablet dikeluarkan | Naik untuk mendorong tablet keluar dari dadu |
| Area inspeksi umum | Kepala, panjang kerja, petunjuk, cangkir, keausan permukaan, pengaturan penetrasi | Kepala, batang panjang, panjang kerja, petunjuk, cangkir, gerakan dosis, gerakan ejeksi |
| Pertukaran | Tidak boleh digunakan sebagai pukulan bawah kecuali dirancang dan disetujui secara khusus | Tidak boleh digunakan sebagai pukulan atas kecuali dirancang dan disetujui secara khusus |
Kedua pukulan tidak lebih penting. Mereka menjalankan fungsi pelengkap, dan keduanya harus tetap kompatibel dengan cetakan, menara, kamera, rol-rol, dan pengaturan tekan.
Bagaimana pukulan atas dan bawah bergerak melalui siklus press putar
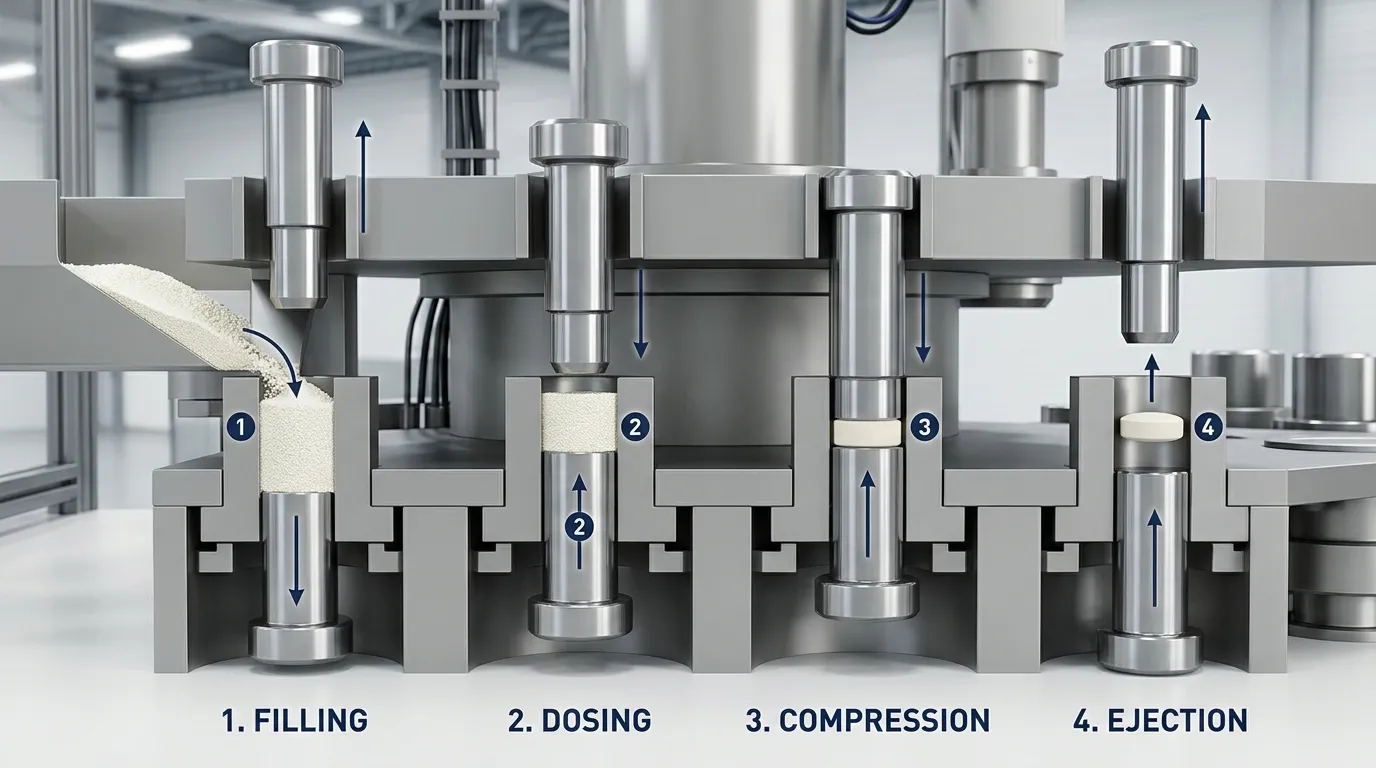
Mesin press tablet putar membawa beberapa stasiun punch-and-die di sekitar menara yang berputar. Jejak cam mengarahkan gerakan vertikal punch, sementara roller kompresi memberikan gaya melalui kepala mereka.
Punch bawah biasanya melewati lebih banyak posisi operasi dibandingkan punch atas. Harus membuat ruang pengisian, sesuaikan dosis, mendukung kompresi, dan mengeluarkan tablet.
Pengisian dan dosis: Punch yang lebih rendah menentukan volume bubuk
Selama pengisian, punch bawah bergerak ke posisi di bawah permukaan die-table. Ruang antara ujungnya dan bagian atas cetakan membentuk rongga tempat bubuk atau granulasi mengalir.
Urutan tipikalnya adalah:
- Fill cam memposisikan punch bawah pada kedalaman yang dibutuhkan.
- Serbuk masuk ke lubang cetakan.
- Beberapa mesin press sengaja mengisi rongga secara berlebihan.
- Cam dosis atau penyesuaian berat menaikkan punch bawah.
- Bubuk berlebih dihilangkan, meninggalkan volume yang tertahan untuk kompresi.
Inilah sebabnya posisi pukulan yang lebih rendah sangat memengaruhi berat tablet. Posisi dosis yang lebih tinggi meninggalkan lebih sedikit bubuk dalam cetakan, sementara posisi yang lebih rendah menyisakan lebih banyak.
Namun, Punch bawah tidak hanya mengontrol berat badan. Kepadatan bubuk, konsistensi aliran, kinerja feeder, kecepatan menara, dan distribusi material juga memengaruhi jumlah yang tertahan di setiap cetakan. Diskusi teknis tentang penyesuaian tablet-press oleh karena itu memperlakukan posisi dosis dan perilaku pakan sebagai variabel yang saling terhubung, bukan kontrol terisolasi, seperti dijelaskan di sini Artikel Teknologi Farmasi tentang penyesuaian pers.
Beberapa press juga menurunkan bahan yang diisi sedikit di bawah permukaan meja die-table setelah dosis. Gerakan pull-down atau underfill ini bergantung pada desain mesin dan tidak boleh disebut universal.
Prakompresi dan Kompresi Utama: Kedua punch menahan beban dalam mesin press rotary
Setelah dosis, pukulan atas masuk ke dadu. Pasangan punch kemudian bergerak melalui zona pra-kompresi dan zona kompresi utama.
Prakompresi secara ringan mengkonsolidasikan bubuk sebelum gaya maksimum diterapkan. Ini dapat membantu menghilangkan udara yang terperangkap, menstabilkan tempat tidur bubuk, dan mengurangi risiko cacat selama tahap kompresi utama.
Selama kompresi utama:
- Roller atas bekerja pada kepala punch atas.
- Roller bawah bekerja pada kepala punch bawah.
- Dua permukaan punch mengurangi ruang yang ditempati bubuk.
- Bentuk kompak di antara ujung punch atas dan bawah di dalam die.
Ini berarti tidak akurat jika dikatakan bahwa punch atas saja yang memampatkan tablet dalam mesin press rotary. Kedua punch mentransmisikan beban, meskipun jalur dan latar mereka tidak identik.
Penetrasi punch atas menentukan seberapa jauh punch atas masuk ke cetakan saat kompresi. Hal ini memengaruhi posisi zona kompresi dan dapat memengaruhi pelepasan udara, gerakan ekstraksi, dan pembersihan alat. Tidak ada kedalaman penetrasi universal yang cocok untuk setiap mesin press, bentuk tablet, formulasi, atau set alat.
Geometri kepala punch juga memengaruhi berapa lama alat tetap mendekati kompresi maksimum. Periode ini sering digambarkan sebagai waktu tinggal. Itu tergantung pada desain mesin cetak, kepala pukulan rata, kecepatan menara, dan pengaturan kompresi.
Dekompresi dan Ejeksi: Punch bawah mengangkat tablet jadi
Setelah kompresi maksimum, Punch mulai terpisah dan tekanan dilepaskan dari compact.
Pukulan atas menarik diri dari dadu terlebih dahulu. Punch bawah kemudian bergerak ke atas di bawah kendali cam ejection hingga tablet mencapai atau naik di atas permukaan meja die-table. Komponen lepas landas kemudian dapat menghapusnya dari stasiun.
Resistansi ejeksi yang lebih tinggi dari biasanya tidak secara otomatis membuktikan bahwa punch bawah cacat. Penyebab yang mungkin meliputi:
- Gesekan dinding mati yang berlebihan.
- Pelumasan yang buruk.
- Permukaan die yang rusak atau terkontaminasi.
- Geometri tablet salah.
- Keausan pada lubang bawah atau cam ejeksi.
- Ketidakselarasan antara punch dan die.
- Adhesi terkait formulasi.
Pukulan bawah melakukan gerakan pengangkatan terakhir, Namun kualitas ejeksi bergantung pada seluruh alat dan sistem proses.
Mesin Press Rotary vs Single-Punch: Mengapa Peran-peran tersebut Tidak Identik
Penjelasan online terkadang tampak kontradiktif karena menggambarkan arsitektur pers yang berbeda.
| Titik operasi | Tekan tablet putar | Tekan pukulan tunggal dasar |
| Jumlah stasiun perkakas | Beberapa stasiun berputar terus menerus | Satu stasiun mengulangi siklus |
| Gerakan pukulan | Kedua pukulan mengikuti jalur gerakan yang terkontrol | Pukulan atas biasanya melakukan pukulan kompresi utama |
| Kompresi | Gaya diterapkan melalui rol atas dan bawah | Kompresi sering dihasilkan terutama oleh pukulan atas yang menurun |
| Peran pukulan bawah | Isian, pemberian dosis, dukungan kompresi, gerakan dekompresi, dan pengusiran | Kontrol kedalaman isi, dukungan selama kompresi, dan pengusiran |
| Urutan produksi | Berkelanjutan | Intermiten atau siklik |
Perbedaan mendasar tetap sama: Pukulan atas mendekat dari atas, sementara punch bawah membentuk lantai rongga dan mengeluarkan tablet yang sudah jadi. Jalur gaya dan urutan gerakan yang tepat harus dijelaskan sesuai dengan jenis mesin cetak.
Punch Mana yang Memengaruhi Berat Tablet, Ketebalan, dan Breaking Force?
Pernyataan seperti "pukulan bawah mengontrol berat" atau "pukulan atas mengontrol kekerasan" hanya berguna sebagai jalan pintas kasar. Properti tablet sebenarnya dipengaruhi oleh beberapa variabel yang saling terkait.
| Atribut tablet | Pengaruh terkait pukulan yang kuat | Faktor lain yang harus diperiksa |
| Berat tablet | Posisi dosis pukulan yang lebih rendah dan volume die yang dipertahankan | Kepadatan bubuk, aliran, konsistensi pakan, kecepatan menara, dan distribusi material |
| Ketebalan tablet | Posisi pukulan, panjang kerja, dan pengaturan roller kompresi | Massa bubuk, kompresibilitas formulasi, pemulihan elastis, dan keausan alat |
| Gaya putus tablet | Ruang kompresi, gaya yang diterapkan, tinggal, dan kondisi punch | Formulasi, kelembapan, tingkat pelumas, sifat partikel, dan geometri tablet |
Posisi dosis punch bawah langsung mengubah volume yang tersedia sebelum kompresi, Jadi memiliki koneksi mekanis yang paling jelas ke berat tablet. A studi desain-eksperimen kompresi tablet juga menunjukkan hubungan antara pengaturan fill-cam, bubuk yang tertahan, berat tablet, ketebalan, dan kondisi kompresi.
Ketebalan tablet tidak ditentukan oleh satu punch tunggal. Itu tergantung seberapa banyak bubuk yang masuk ke cetakan, jarak akhir antara permukaan punch, konsistensi panjang kerja, pengaturan roller, dan bagaimana kompak mengembang setelah tekanan dilepaskan.
Kekuatan tablet sebaiknya dibahas sebagai gaya pemutusan daripada secara longgar disebut kekerasan. USP Umum Bab 1217 memperlakukan gaya putus sebagai sifat tablet terukur yang digunakan selama pengembangan dan kontrol kualitas. Ini merupakan hasil dari kondisi formulasi dan kompresi, bukan pengaturan tumpang atas yang mandiri.
Perbedaan Fisik, panjang kerja, dan Ketertukaran
Punch bawah biasanya memiliki batang yang lebih panjang karena harus melewati pengisian, pemberian dosis, kompresi, dan posisi ejeksi. Punch atas mengikuti jalur lebih pendek dari atas die ke zona kompresi dan kembali keluar.
Fitur penting punch meliputi:
- Kepala: Kontak cam atau roller kompresi.
- Kepala rata: Memengaruhi kontak roller dan residensi kompresi.
- Tong: Mengarahkan punch di dalam lubang menara.
- Batang: Menghubungkan kepala dan ujung kerja.
- Tip dan cangkir: Bentuk permukaan tablet.
- Tanah: Tepi sempit di sekitar cangkir yang membantu mendefinisikan perimeter tablet.
- Panjang kerja: Referensi dimensi kritis yang memengaruhi posisi punch di dalam press.
Punch atas dan bawah dapat menggunakan profil cup yang serasi sehingga kedua permukaan tablet terbentuk dengan benar, namun itu tidak membuat komponen lengkap dapat dipertukarkan. Panjang batang, detail kepala, panjang kerja, persyaratan pergerakan, dan kompatibilitas mesin dapat berbeda.
Keluarga tooling juga memengaruhi dimensi dan kompatibilitas press. Perbedaan fungsional antara atas dan bawah tetap sama, namun spesifikasi fisik dapat berubah antar standar. Seleksi dimensi detail termasuk dalam kategori terpisah Perkakas B vs perkakas D perbandingan.
ISO 18084:2011 Memberikan konteks internasional untuk dimensi utama, toleransi, Karakteristik, dan pertukaran punch dan die tablet. Namun, merujuk pada standar tidak membuktikan bahwa komponen tertentu cocok dengan mesin cetak tertentu. Kompatibilitas masih membutuhkan mesin, menara, perkakas, dan verifikasi gambar.
Pemecahan Masalah berdasarkan Gejala: Punch atau bagian terkait mana yang harus diperiksa?
Cacat tablet jarang mengidentifikasi satu komponen yang gagal dengan sendirinya. Gunakan gejala tersebut untuk memutuskan di mana pemeriksaan harus dimulai, kemudian periksa variabel proses yang terhubung.
| Gejala | Pemeriksaan terkait pukulan pertama | Pemeriksaan lainnya |
| Variasi berat tablet | Gerakan pukulan bawah, posisi dosis, konsistensi panjang kerja | Cam isi, tempat makan, kepadatan bubuk, aliran, kecepatan menara |
| Variasi ketebalan | Panjang kerja atas dan bawah, keausan akibat pukulan, posisi kompresi | Pengaturan roller, massa bubuk, pemulihan elastis |
| Variasi gaya putus | Kondisi punch-face, panjang kerja, ruang kompresi | Formulasi, tinggal, penetapan gaya, kelembapan, pelumasan |
| Penutup atau laminasi | Penetrasi atas, kondisi mukmuk, gerakan dekompresi | Prakompresi, pelepasan udara, kecepatan, formulasi |
| Gaya ejeksi tinggi | Penyelarasan punch bawah, kondisi ujung, gerakan ejeksi | Gesekan dinding cetakan, pelumasan, Taper, cam ejeksi |
| Menempel atau memetik | Permukaan punch atas dan bawah, cangkir, embossing, kerusakan permukaan | Formulasi, suhu, kelembapan, tingkat pelumas |
| Kontak logam atau keausan yang tidak biasa | Penyelarasan punch-to-die, keausan kepala dan laras | Lubang menara, kamera, rol-rol, Instalasi |
Tabel ini adalah titik awal, bukan pengganti manual pers, pengaturan proses yang disetujui, atau inspeksi alat yang berkualifikasi. Cacat yang terlihat dapat terjadi akibat kombinasi keausan alat, penyesuaian mesin, perilaku makan, dan sifat formulasi.
Apa yang Harus Ditentukan Saat Mengganti Pukulan Atas atau Bawah
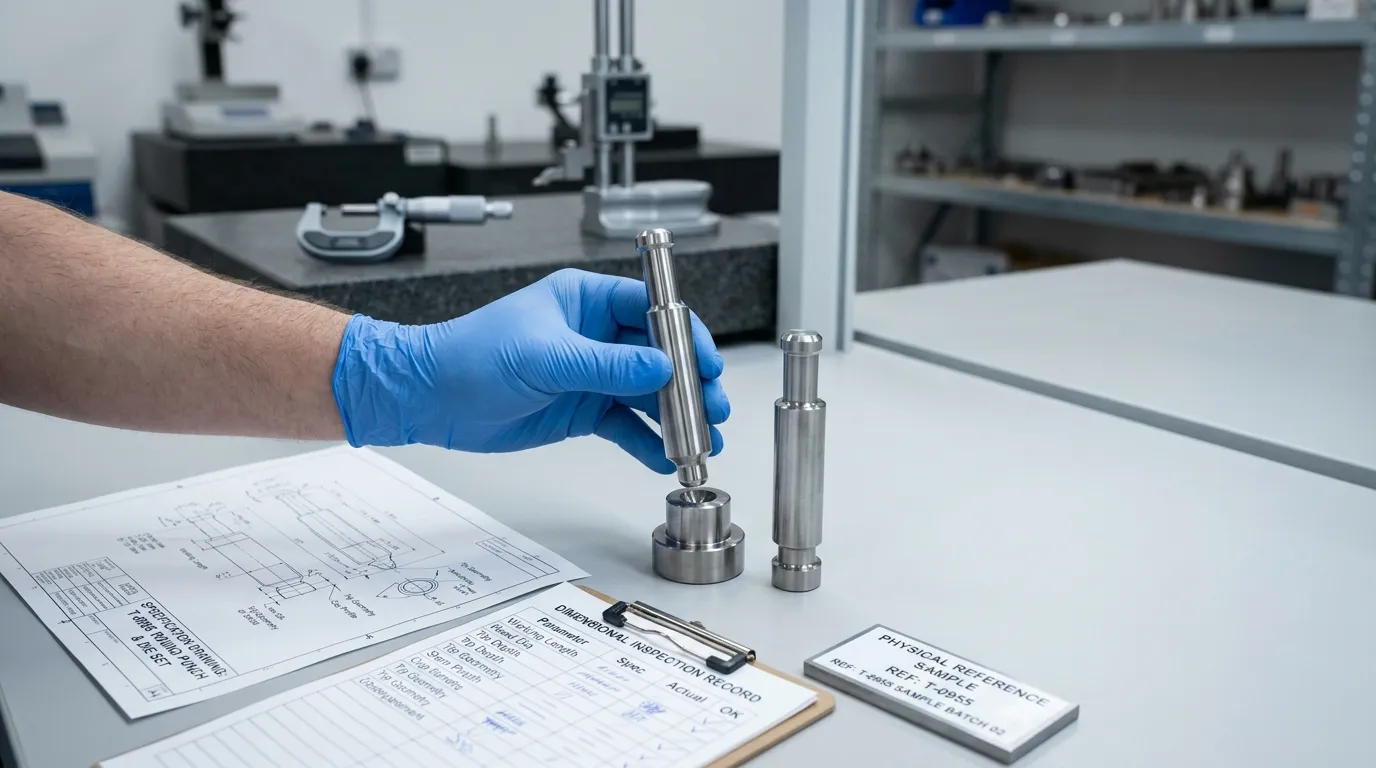
Punch pengganti sebaiknya dipesan berdasarkan informasi teknis yang terverifikasi, bukan hanya dari penampilan saja. Seorang pemasok mungkin membutuhkan:
- Produsen dan model mesin cetak.
- Jenis mesin rotary atau single-punch.
- Detail menara atau stasiun.
- Standar perkakas yang berlaku.
- pukulan atas, pukulan rendah, dan gambar cetakan.
- Sampel fisik jika sesuai.
- Panjang kerja dan kepala kritis, tong, batang, petunjuk, cangkir, dan dimensi lahan.
- Profil tablet dan kedalaman cangkir.
- Timbul, logo, garis skor, atau menandai orientasi.
- Persyaratan material dan pelapis.
- abrasi, korosi, atau menepis kekhawatiran terkait formulasi.
- Kuantitas yang dibutuhkan.
- Apakah permintaan tersebut berkaitan dengan penggantian individu atau set alat yang cocok.
- Persyaratan inspeksi dimensi dan dokumentasi material.
SunshinePro perkakas tekan tablet daftar halaman punch dan die, baja berkecepatan tinggi, Pemesinan CNC, perlakuan panas, dan pemrosesan khusus dari gambar atau sampel. Laporan tersebut juga menyatakan bahwa ukuran standar dan non-standar serta laporan inspeksi material tersedia.
Halaman ini mempromosikan akurasi toleransi dalam ±0.002 mm, namun pernyataan tersebut tidak boleh diartikan sebagai berlaku otomatis untuk setiap fitur dari setiap punch. Toleransi kritis harus dikonfirmasi pada rencana gambar dan inspeksi yang disetujui untuk komponen spesifik.
SunshinePro juga menjelaskan inspeksi bahan baku, pemantauan dalam proses, pengujian akhir, dan pelaporan inspeksi dalam Proses kontrol kualitas. Pembeli tetap harus mengonfirmasi ruang lingkup inspeksi, dimensi terukur, dokumentasi material, dan persyaratan kompatibilitas untuk setiap pesanan.
Pukulan atas dan bawah harus berfungsi sebagai sistem yang cocok
Pukulan atas, pukulan bawah, dan melakukan berbagai pekerjaan, namun mereka beroperasi sebagai satu stasiun alat. Kompresi yang andal tergantung pada dimensinya, penyelarasan, kondisi permukaan, gerakan cam, pengaturan roller, dan kompatibilitas dengan pers.
Untuk penggantian atau alat khusus, Siapkan model pers, standar perkakas, gambar yang disetujui, contoh, persyaratan material, dan kebutuhan inspeksi sebelum mendekati pemasok. Detail ini memungkinkan tinjauan kompatibilitas yang lebih bermakna dibandingkan permintaan umum untuk punch "atas" atau "bawah".
Pembeli teknis dapat hubungi SunshinePro untuk mengirimkan gambar, contoh, dan informasi pers untuk ulasan alat tablet.
Bagikan:



Ditulis oleh Sunshine
di Sunshine, Kami adalah produsen dan pemasok profesional komponen cetakan presisi, menawarkan berbagai produk untuk aplikasi stamping dan cetakan injeksi. Fokus utama kami adalah mencetak cetakan, pin dan lengan ejector, serta tiang panduan dan bushing. Dengan pemesinan CNC canggih, kontrol kualitas ketat, dan kemampuan produksi yang kuat, kami memastikan keandalan, suku cadang presisi tinggi, bersama dengan komponen standar yang tersedia untuk pasokan global yang cepat dan efisien.
BERITA
DAPATKAN LAYANAN
Dengan suku cadang berkualitas untuk memenuhi setiap anggaran dan staf ramah yang terlatih untuk membuat kunjungan Anda menjadi informatif dan tanpa repot.
