



Lapisan Punch Pin untuk Cetakan Stamping: Pilihan berdasarkan Mode Wear
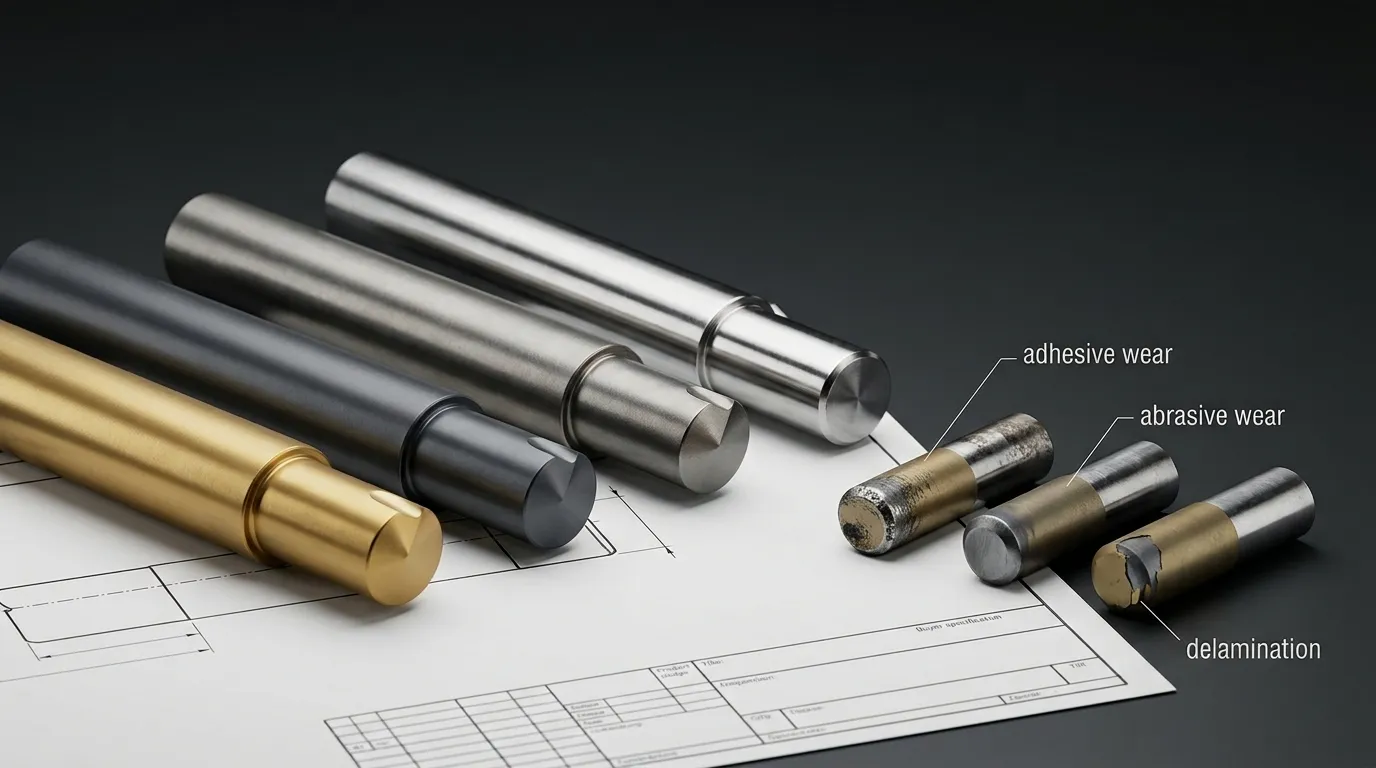
Tidak ada lapisan terbaik secara universal untuk punch stamping-die. Pilihan yang tepat tergantung pada alasan punch tersebut aus, material apa yang dihubungi, bagaimana punch didukung, dan apakah pengaturan cetakan sudah mekanis baik.
Mulailah dengan mengidentifikasi mode aus. Kemudian perbaiki clearance, penyelarasan, substrat, tepi, menyelesaikan, atau masalah pelumasan yang tidak dapat diselesaikan dengan lapisan tipis. Baru setelah itu Anda harus membandingkan keluarga pelapisan seperti TiN, TiCN, CrN, DLC, TiAlN, atau AlCrN.
Untuk panduan yang lebih luas tentang tipe cetakan, bahan punch, pembersihan, toleransi, dan sumber daya, lihat Panduan Cetakan Meninju (disimpulkan). Panduan ini secara khusus berfokus pada pemilihan pelapis punch pin untuk cetakan stamping.
Mulailah dengan pola keausan pukulan yang sebenarnya
Permukaan punch yang rusak tidak secara otomatis mengungkap akar penyebab. Material benda kerja yang didepositkan dapat menutupi permukaan asli, sementara lapisan yang terkelupas dapat menyembunyikan deformasi atau retakan pada substrat di bawahnya.
Sebelum memilih lapisan lain, rekaman:
- Di mana kerusakan muncul
- Apakah itu seragam atau sepihak
- Apakah bahan telah ditransfer ke pukulan
- Apakah tepi potong membulat, terkelupas, retak, atau cacat
- Bagaimana kerusakan berubah seiring waktu produksi
- Apakah tinggi burr, gaya pengupasan, atau perubahan finishing bagian secara bersamaan
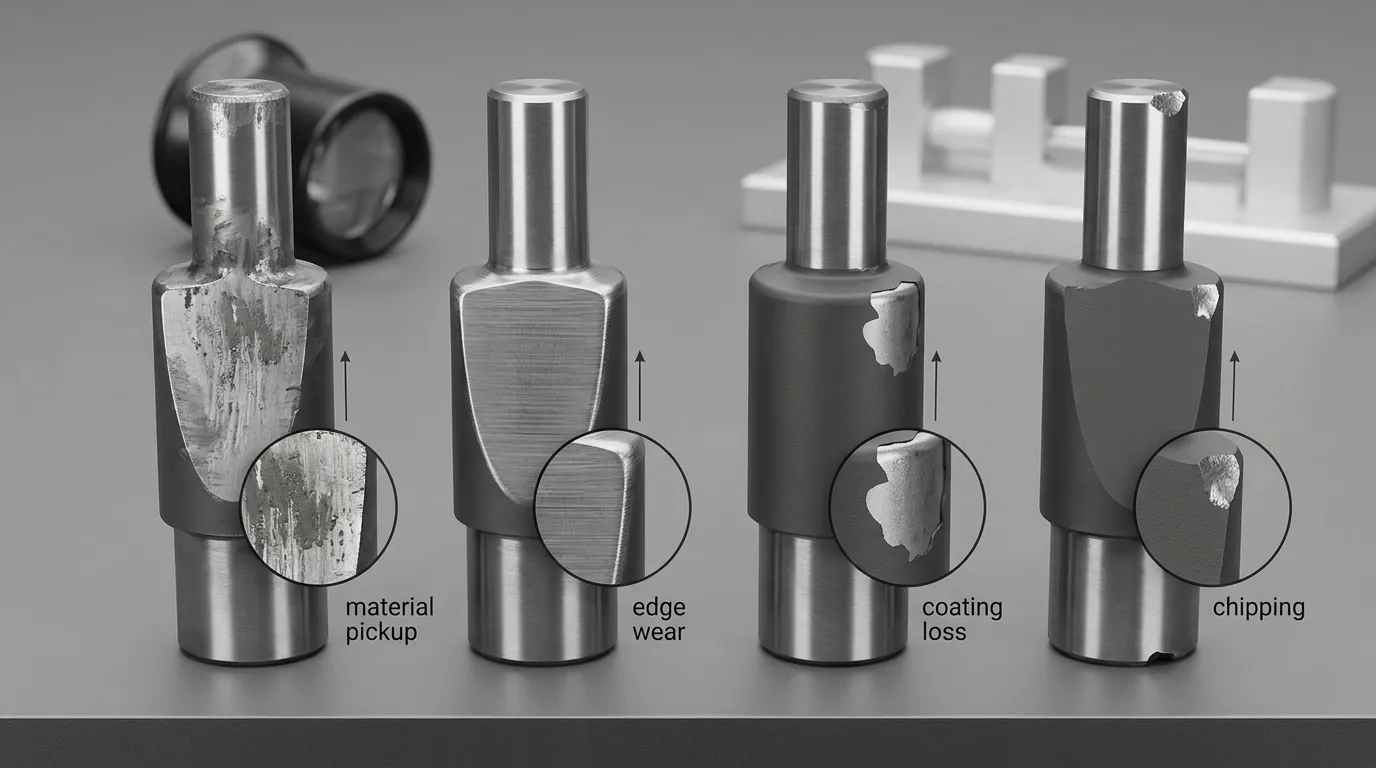
Gunakan foto, catatan dimensi, jumlah produksi, dan sampel gagal jika memungkinkan. Terminologi standar seperti yang ada di ASTM G40 dapat membantu membedakan kategori keausan, Namun gejala yang terlihat masih perlu diinterpretasikan dalam konteks operasi stamping.
| Kondisi yang diamati | Kategori kemungkinan kegagalan | Apa yang harus diselidiki terlebih dahulu |
|---|---|---|
| Menyemburkan, material yang dipindahkan, deposit lokal, atau penilaian | Keausan perekat atau galling | Permukaan benda kerja, menyelesaikan, pelumasan, tekanan, dan afinitas material |
| Alur arah, pembulatan tepi, atau kerugian material progresif | Keausan abrasif | Kekerasan benda kerja, partikel-partikel, penyangga pelapis, pembersihan, dan kondisi tepi |
| Serpihan pelapisan, substrat terbuka, atau mengupas kerusakan lokal | Delaminasi atau kegagalan lapisan kohesif | Adhesi, persiapan permukaan, deformasi substrat, dampak, dan kompatibilitas proses |
| retakan, keripik besar, membengkokkan, atau patah tulang mendadak | Kegagalan mekanis atau substrat | Penyelarasan, ketangguhan, geometri, pembersihan, dampak, dan pemuatan tekan |
| Tepi yang diratakan atau digulung tanpa kehilangan lapisan yang jelas | Deformasi plastik | Kekerasan substrat, perlakuan panas, muatan, dan geometri tepi |
Keausan Perekat, Membelokkan, dan Pengambilan Material
Keausan perekat terjadi ketika permukaan benda kerja dan punch berinteraksi cukup kuat sehingga material dapat berpindah di antara keduanya. Dalam pencapan, ini mungkin terlihat sebagai smering, penumpukan, penilaian, atau deposit lokal pada punch.
Galling tidak dikendalikan hanya oleh kekerasan lapisan. Ini tergantung pada pasangan kontak lengkap:
- Permukaan pukulan dan lapisan
- Paduan benda kerja dan perawatan permukaan
- Tekanan kontak
- Jarak geser
- Kekasaran permukaan
- Pelumasan
- Suhu
Lapisan dengan gesekan rendah mungkin membantu pada satu pasangan material tetapi performa buruk di bawah beban yang berbeda, pelumas, atau permukaan benda kerja. Penelitian tentang pembentukan lembaran logam menunjukkan bahwa kinerja galling berubah dengan material alat, menggosok, kondisi benda kerja, tekanan, dan perlakuan permukaan daripada mengikuti satu peringkat pelapisan tunggal. Lihat studi tentang Bahan alat dan perawatan permukaan untuk kinerja galling.
Untuk keaausan perekat, Sifat pelapis yang berguna biasanya meliputi:
- Kecenderungan rendah untuk mengikat dengan benda kerja
- Perilaku gesekan yang sesuai dalam kondisi pelumas aktual
- Daya rekat yang kuat ke substrat pukulan
- Hasil akhir yang mulus dan terkontrol
- Ketahanan terhadap kerusakan lokal setelah pengambilan dimulai
Pengambilan material tidak boleh diperlakukan sebagai bukti bahwa lapisan saat ini tidak cocok secara kimia. Kekasaran, puing-puing, pelumasan tidak konsisten, tekanan samping berlebihan, atau kontaminasi permukaan benda kerja dapat menimbulkan gejala yang sama.
Keausan abrasif dan kehilangan tepi progresif
Keausan abrasif secara bertahap menghilangkan material dari punch atau lapisan. Tanda khas termasuk goresan arah, alur-alur, pembulatan tepi, dan penurunan akurasi dimensi yang lambat.
Sumber yang mungkin meliputi:
- Bahan benda kerja keras
- Oksida atau kerak
- Partikel keras atau puing-puing
- Permukaan lembaran berlapis
- Pemotongan berulang di bawah tekanan tinggi
- Tepi tajam yang tidak didukung dengan baik
Lapisan yang lebih keras dapat tahan terhadap abrasi, tetapi hanya jika lapisan tetap menempel dan substrat dapat menopangnya. Film yang sangat keras di atas dasar yang berubah bentuk atau terkelupas tidak akan memberikan layanan yang stabil.
Untuk keausan abrasif, Prioritaskan seluruh sistem:
- Ketahanan aus lapisan
- Adhesi lapisan
- Kekerasan substrat
- Ketangguhan substrat
- Jarak bebas pukulan hingga mati yang benar
- Geometri tepi yang stabil
- Ketebalan lapisan yang cocok
- Persiapan permukaan yang terkontrol
Angka kekerasan yang dipublikasikan hanya berguna ketika metode pengujian dan sistem pelapisannya dipahami. Peringkat tersebut tidak boleh digunakan sebagai peringkat mandiri.
Delaminasi, Terkelupas, dan Deformasi Bukan Kegagalan yang Sama
Delaminasi lapisan dapat terlihat seperti pengelupasan, mengelupas, atau substrat yang terbuka. Penyebab yang mungkin termasuk adhesi yang lemah, persiapan permukaan yang buruk, deformasi substrat berlebihan, beban benturan, tegangan tepi lokal, atau proses deposisi yang tidak kompatibel.
Adhesi dapat dievaluasi melalui metode seperti pengujian goresan atau lekukan, tergantung pada sistem pelapisan dan spesifikasi. ISO 20502 Menutupi pengujian goresan untuk adhesi lapisan keramik, sementara ISO 26443 membahas evaluasi kualitatif dengan indentasi Rockwell. Standar ini tidak berarti setiap punch berlapis memerlukan kedua tes tersebut, namun mereka menyediakan metode yang diakui yang mungkin diminta ketika verifikasi adhesi penting.
Retak, keripik besar, membengkokkan, atau kegagalan punch mendadak biasanya mengarah melewati lapisan. Mereka mungkin menunjukkan:
- Ketangguhan substrat yang tidak mencukupi
- Dampak yang berlebihan
- Geometri pukulan yang buruk
- Izin yang salah
- Ketidaksejajaran
- Pemuatan samping
- Masalah perlakuan panas
Lapisan tidak dapat mengembalikan kekuatan inti dari punch yang lemah atau kelebihan beban. Untuk diagnosis mekanis yang lebih mendalam, lihat kerusakan pukulan pada cetakan stamping.
Menyingkirkan Masalah yang Tidak Dapat Diperbaiki oleh Lapisan
Pelapis punch adalah sistem permukaan tipis. Dapat mengubah gesekan, perilaku adhesi, ketahanan aus, dan stabilitas termal, namun tidak dapat mengoreksi geometri atau jalur beban dadu.
Sebelum meminta pelapisan baru, Verifikasi kondisi di bawah ini.
Pemeriksaan Izin, Penyelarasan, dan Pemuatan Samping
Clearance punch-to-die yang salah atau tidak merata dapat menyebabkan tekanan tepi yang abnormal, pembentukan burr berlebihan, keausan satu sisi, dan kerusakan lapisan dini.
Periksa:
- Apakah jarak bebas seragam di sekitar pukulan
- Apakah pukulan memasuki cetakan secara konsentris
- Apakah tiang pemandu dan bushing aus
- Apakah penari telanjang menerapkan gaya yang tidak merata
- Apakah pemosisian lembaran stabil
- Apakah puing-puing terperangkap di area kerja
- Apakah keausan terkonsentrasi pada satu sisi pukulan
Kehilangan lapisan satu sisi sangat penting. Ini mungkin menunjukkan ketidaksejajaran daripada lapisan yang tidak sesuai.
Hubungan antara pukulan, pemandu, bushing, penari telanjang, dan komponen aus dibahas lebih luas dalam Panduan Komponen Die.
Periksa Substrat, Perlakuan Panas, Geometri Tepi, Selesai, dan Pelumasan
Lapisan membutuhkan fondasi yang stabil. Konfirmasi bahan punch, kondisi kekerasan, dan riwayat perlakuan panas sebelum pemilihan pelapisan.
Ulasan:
- Kelas substrat
- Kekerasan akhir
- Ketangguhan yang dibutuhkan
- Radius tepi dan ketajaman
- Konsentrasi stres lokal
- Kekasaran permukaan
- Arah pemolesan
- Jenis pelumas
- Konsistensi pengiriman pelumas
- Apakah prosesnya sengaja kering
Permukaan yang sangat dipoles dapat mengurangi pengambilan dalam satu aplikasi, meskipun finishing yang tidak tepat dapat meningkatkan daya rekat lokal atau mencegah lapisan menempel dengan benar. Persiapan permukaan harus memenuhi baik kontak stamping maupun proses pelapisan.
Pelumasan juga merupakan bagian dari sistem pelapisan. Lapisan yang bekerja dengan baik di bawah pelumasan terkontrol dapat gagal dalam produksi kering. Pelapisan tidak boleh diperlakukan sebagai pengganti otomatis pelumas kecuali pengujian spesifik aplikasi membuktikan bahwa proses kering stabil.
Cocokkan mode keausan dengan properti yang harus disediakan oleh permukaan
Jangan mulai dengan bertanya, "Haruskah aku pakai TiN atau DLC?" Mulailah dengan bertanya apa yang harus dilakukan permukaan.
| Keausan atau kondisi pengoperasian | Properti prioritas | Perhatian utama |
| Galling atau pengambilan material | Afinitas material rendah, perilaku gesekan yang sesuai, hasil akhir halus, adhesi kuat | Gesekan laboratorium yang rendah tidak menjamin pengambilan yang rendah dalam produksi |
| Keausan tepi abrasif | Kekerasan yang didukung, ketahanan aus, adhesi, geometri tepi stabil | Kekerasan maksimum dapat meningkatkan kerapuhan atau mengabaikan kelemahan substrat |
| Lapisan mengelupas atau mengelupas | Adhesi, persiapan permukaan, stabilitas substrat, suhu proses yang kompatibel | Pelapisan ulang tanpa mendiagnosis deformasi dapat mengulangi kegagalan |
| Suhu tinggi atau bersepeda cepat | Stabilitas termal, ketahanan oksidasi, adhesi, ketangguhan seimbang | Suhu pengoperasian harus didasarkan pada proses aktual |
| Adhesi dan abrasi campuran | Perilaku multilayer atau komposit yang seimbang | Satu properti yang diterbitkan tidak dapat mewakili sistem lengkap |
| Dampak, mengelupas, atau patah tulang | Ketangguhan substrat, geometri, penyelarasan, kontrol beban | Lapisan yang lebih keras bukanlah obat utama |
Prioritas Properti untuk Keausan Perekat
Untuk keaausan perekat, Fokuslah pada interaksi antara lapisan dan benda kerja, bukan hanya kekerasan lapisan.
Pertanyaan yang berguna meliputi:
- Apakah lapisan memiliki kecenderungan rendah untuk berinteraksi dengan permukaan benda kerja??
- Tes gesekan apa yang digunakan untuk menghasilkan data pemasok?
- Apakah tesnya kering atau dilumasi?
- Material apa yang digunakan sebagai counterface?
- Finishing apa yang akan dimiliki punch berlapis?
- Bagaimana lapisan akan berperilaku setelah endapan kecil mulai terbentuk?
Angka gesekan dari pemasok yang berbeda mungkin tidak langsung dibandingkan. Beban uji, kecepatan, kelembapan, wajah lawan, kekasaran permukaan, pelumas, dan metode pengukuran dapat mengubah hasilnya.
Prioritas Properti untuk Keausan Abrasif
Untuk keausan abrasif, Lapisan harus tahan terhadap kehilangan material sambil tetap didukung oleh punch.
Prioritaskan:
- Ketahanan aus di bawah kontak berulang
- Adhesi pelapis ke substrat yang kuat
- Kekerasan substrat yang memadai
- Ketangguhan yang cukup untuk beban tepi
- Ketebalan lapisan yang stabil
- Persiapan mutakhir yang terkontrol
Jika substrat berubah bentuk saat beban, bahkan lapisan yang sangat tahan aus pun dapat retak atau terlepas.
Prioritas Properti untuk Keausan Panas atau Campuran
Pencetakan kecepatan tinggi, bahan tebal, lembaran kekuatan tinggi, dan geser parah dapat menggabungkan panas, abrasi, adhesi, dan tegangan siklik.
Dalam kasus-kasus ini, daftar pendek mungkin diperlukan:
- Stabilitas termal yang lebih besar
- Ketahanan terhadap oksidasi
- Daya rekat yang kuat
- Arsitektur multilayer
- Kekerasan dan ketangguhan yang seimbang
- Kompatibilitas dengan kondisi perlakuan panas pukulan
Pelapisan multilayer khusus mungkin sesuai, namun nama mereknya saja bukanlah spesifikasi. Pemasok harus mengungkapkan informasi yang cukup untuk mengevaluasi suhu proses, ketebalan, finishing permukaan, substrat yang direkomendasikan, dan kondisi keausan yang diinginkan.
Bandingkan keluarga pelapis umum tanpa mencari pemenang universal
Tabel di bawah ini menampilkan keluarga pelapisan sebagai kandidat, jawaban yang belum tetap. Performa aktual bergantung pada arsitektur pelapisan, proses deposisi, substrat, menyelesaikan, benda kerja, pelumasan, dan kondisi pers.
| Keluarga pelapis | Mengapa itu dapat dipertimbangkan | Kondisi untuk memverifikasi | Batasan utama |
| TiN | Lapisan referensi umum; dapat memberikan kinerja aus dan gesekan umum yang berguna | Substrat, adhesi, menyelesaikan, ketebalan, interaksi benda kerja | Tidak secara otomatis cocok untuk keausan parah atau campuran |
| TiCN | Sering diselidiki di mana ketahanan aus abrasif penting | Ketangguhan, adhesi, beban tepi, detail deposisi | Kekerasan tinggi saja tidak menjamin kinerja tepi yang stabil |
| CrN | Dapat dipertimbangkan untuk keausan perekat yang dipilih dan kontak pembentuk | Bahan benda kerja, menyelesaikan, pelumas, tekanan | Hasil tetap bergantung pada aplikasi |
| DLC | Dapat menawarkan manfaat gesekan rendah dan anti-pengambilan dalam aplikasi tertentu | Jenis DLC, proses deposisi, adhesi, suhu, substrat | "DLC" menggambarkan sebuah keluarga, tidak ada satu lapisan pun yang seragam |
| TiAlN | Dapat dipertimbangkan di mana stabilitas termal penting | Suhu proses, arsitektur, benda kerja, adhesi | Bisa tidak cocok saat memarahkan daripada panas adalah masalah utama |
| AlCrN | Dapat diselidiki karena kondisi keausan atau suhu yang menuntut | Sistem pemasok, ketebalan, substrat, beban tepi | Komposisi generik tidak menentukan lapisan penuh |
| Sistem multilayer eksklusif | Dapat menyeimbangkan adhesi, ketahanan aus, ketangguhan, atau perilaku suhu | Data teknis lengkap dan bukti produksi | Sulit untuk dibandingkan dengan nama merek saja |
TiN dan TiCN
TiN sering digunakan sebagai dasar dalam diskusi punch-coating. Ini dapat memberikan keseimbangan praktis dalam aplikasi stamping yang dipilih, Namun tetap harus dievaluasi terhadap mode aus yang sebenarnya, benda kerja, pelumas, finishing permukaan, dan substrat.
TiCN sering ditempatkan di tempat ketahanan aus menjadi perhatian utama. Hal ini tidak membuatnya menjadi pilihan otomatis untuk setiap aplikasi abrasif. Lapisan keras masih bisa gagal jika:
- Substrat berubah bentuk
- Keripik mutakhir
- Adhesi lemah
- Izin salah
- Benda kerja menciptakan transfer material yang parah
- Proses pelapisan mempengaruhi pukulan yang diberi perlakuan panas
SunshinePro Halaman Produk Punch Pin Mencantumkan TiN dan TiCN sebagai salah satu pilihan perlakuan permukaan yang tersedia. Ketersediaan dan kompatibilitas tetap harus dikonfirmasi untuk bahan punch yang tepat, geometri, dimensi, dan kondisi produksi.
CrN dan DLC
CrN dapat dipertimbangkan jika transfer material, menyebalkan, atau kontak geser menjadi perhatian. Kesesuaiannya tergantung pada benda kerja spesifik, menggosok, pelumas, tekanan kontak, dan sistem pelapisan.
DLC dapat relevan jika perilaku gesekan rendah atau interaksi perekat yang berkurang diperlukan. Namun, DLC bukan satu materi tetap. Sistem DLC yang berbeda bisa bervariasi dalam hal:
- Komposisi
- Arsitektur lapisan
- Proses pengendapan
- Lapisan adhesi
- Kekerasan
- Toleransi suhu
- Permukaan akhir
- Kompatibilitas substrat
Punch berlapis DLC tidak boleh diasumsikan kering hanya karena pemasok melaporkan koefisien gesekan yang rendah.
SunshinePro mencantumkan DLC pada halaman punch stainless steel dan karbida terpilih, namun ini tidak menetapkan ketersediaan universal untuk setiap bahan atau geometri punch. Konfirmasi sistem dan proses pelapisan yang tepat sebelum memesan.
TiAlN, AlCrN, dan Sistem Multilayer Proprietary
TiAlN, AlCrN, dan sistem multilayer terkait dapat diselidiki di mana stabilitas termal, ketahanan oksidasi, atau ketahanan aus gabungan penting.
Sistem ini biasanya lebih bermakna ketika pembeli mengetahui:
- Suhu operasi atau pola panas
- Mode keausan yang dominan
- Substrat pukulan
- Ketebalan lapisan
- Suhu proses
- Arsitektur lapisan
- Penyelesaian akhir yang diperlukan
Nama kepemilikan tidak boleh menggantikan spesifikasi teknis. Dua lapisan dengan label komposisi yang mirip dapat menggunakan lapisan adhesi yang berbeda, ketebalan-ketebalan, metode persiapan, atau kondisi deposisi.
Perlakukan substrat pelapis dan pukulan sebagai satu sistem
Lapisan punch hanya bekerja sebaik substrat yang mendukungnya. Lapisan yang sama mungkin berperilaku berbeda pada baja alat, baja berkecepatan tinggi, atau tungsten karbida karena setiap substrat memiliki kekerasan yang berbeda, ketangguhan, perilaku tepi, dan kendala perlakuan panas.
SunshinePro mencantumkan tool-steel, baja berkecepatan tinggi, Kelas ASP, dan kategori bahan karbida untuk produk punch. Juga mencantumkan pemesinan, penggilingan presisi, dan perlakuan panas vakum pada halaman punch yang relevan. Kemampuan ini menetapkan konteks pembuatan punch yang tersedia, namun mereka tidak membuktikan bahwa setiap material dapat menerima setiap lapisan.
baja alat, Baja Berkecepatan Tinggi, dan Karbida Memerlukan Pemeriksaan Berbeda
| Kelas substrat | Pemeriksaan utama sebelum pelapisan | Risiko umum untuk dikelola |
| Baja perkakas | Grade yang tepat, kekerasan akhir, ketangguhan, kondisi tempering, persiapan permukaan | Dukungan yang tidak memadai, deformasi, atau memotong-motong |
| Baja berkecepatan tinggi | Kondisi perlakuan panas, ketangguhan yang dipertahankan, integritas tepi, suhu proses | Perilaku tepi rapuh atau ketidakcocokan proses pelapis |
| Tungsten karbida | Kadar karbida, Sistem Binder, geometri tepi, paparan benturan, persiapan | Patah tepi, sensitivitas benturan, atau kesulitan adhesi |
Karbida dapat memberikan ketahanan abrasif yang kuat terhadap keausan, Namun, ini tidak otomatis menjadi substrat terbaik di mana terjadi benturan atau ketidakselarasan. Baja alat atau HSS dapat memberikan keseimbangan ketangguhan yang lebih tepat dalam beberapa operasi.
Penyedia pelapis harus menerima spesifikasi substrat yang tepat daripada label luas seperti "baja yang dikeraskan".
Konfirmasikan proses pengendapan dan kompatibilitas suhu
Rute pelapisan yang umum meliputi PVD, PACVD, dan CVD. Pembaca tidak perlu menjadi spesialis deposisi, namun beberapa pertanyaan proses memengaruhi punch:
- Proses deposisi apa yang akan digunakan?
- Suhu seperti apa yang akan dialami oleh pukulan?
- Apakah suhu tersebut kompatibel dengan perlakuan panas punch?
- Apakah geometri dapat mendapatkan lapisan yang memadai?
- Will the cutting edge, batang, kepala, atau permukaan pemasangan harus ditutupi?
- Apakah pemolesan dilakukan sebelum atau sesudah pelapisan?
- Apakah proses akan mengubah dimensi akhir atau finishing permukaan?
Jangan berasumsi produsen punch menerapkan lapisan tersebut secara internal. Situs SunshinePro mencantumkan opsi pelapisan tetapi tidak secara publik menetapkan PVD internal, PACVD, atau fasilitas CVD.
Persiapan Permukaan Kontrol, Ketebalan, Masking, dan Final Dimensions
Ketebalan lapisan kecil, Namun tetap bisa berpengaruh pada permukaan punch presisi. RFQ harus menentukan apakah dimensi berlaku sebelum atau sesudah pelapisan.
Tentukan:
- Kondisi permukaan pra-lapisan
- Permukaan akhir yang diperlukan
- Persiapan tepi
- Area yang akan dilapisi
- Area yang akan ditutupi
- Diameter kritis akhir
- Persyaratan mutakhir
- Tanggung jawab inspeksi
- Pemolesan pasca-lapisan yang diizinkan
SunshinePro mencantumkan kemampuan toleransi hingga ±0.002 mm pada halaman punch terpilih. Angka tersebut tidak boleh dianggap sebagai jaminan universal untuk setiap bagian yang dilapisi. Kemampuan akhir bergantung pada material, panjang, geometri, ketebalan lapisan, penyamaran, dan persyaratan inspeksi.
Sesuaikan daftar pendek untuk benda kerja dan kondisi produksi
Material benda kerja saja tidak cukup untuk memilih lapisan punch. Kelas baja tahan karat, misalnya, dapat berperilaku berbeda tergantung pada kekerasan, ketebalan, finishing permukaan, pelumasan, and production speed.
Catat kondisi kontak aktual sebelum meminta rekomendasi.
Rekam Material dan Permukaan Bahan Kerja, Bukan hanya nama paduan
Menyediakan:
- Kelas bahan
- Kekerasan atau temper
- Ketebalan lembaran
- Permukaan telanjang atau dilapisi
- tergalvanis, digalvani, berlapis timah, dilukis, atau pengobatan lain
- Oksida atau kerak
- Kontaminan yang diketahui
- Variasi batch material
Penelitian tentang stamping baja berlapis timah menunjukkan mengapa permukaan benda kerja penting. Transfer material, pelumasan, adhesi pelapis, dan persiapan substrat berinteraksi dengan cara yang mungkin tidak dapat ditangkap oleh peringkat laboratorium yang disederhanakan.
Lapisan yang performa baik terhadap baja polos dapat berperilaku berbeda terhadap lapisan permukaan logam.
Sertakan pelumasan, Kecepatan, Beban, dan Tipe Kontak
Pemasok juga membutuhkan data proses:
- Produksi kering atau berpelumas
- Jenis pelumas
- Metode aplikasi
- Konsistensi pengiriman
- Pukulan per menit
- Tekan beban
- Ketebalan lembaran
- Memotong atau membentuk kontak
- Jarak geser
- Panas yang tidak normal
- Waktu atau jumlah stroke sebelum kegagalan
Tindik melibatkan pola kontak yang berbeda dari pembentukan long-sliding. Lapisan yang direkomendasikan untuk punch pembentuk tidak boleh diasumsikan bekerja sama pada tepi pemotong yang tajam.
Catat saat masalah muncul. Kegagalan yang dimulai hanya setelah die memanas mungkin memerlukan investigasi berbeda dari kerusakan yang terlihat saat startup.
Siapkan RFQ Punch Berlapis yang Dapat Dievaluasi Pemasok
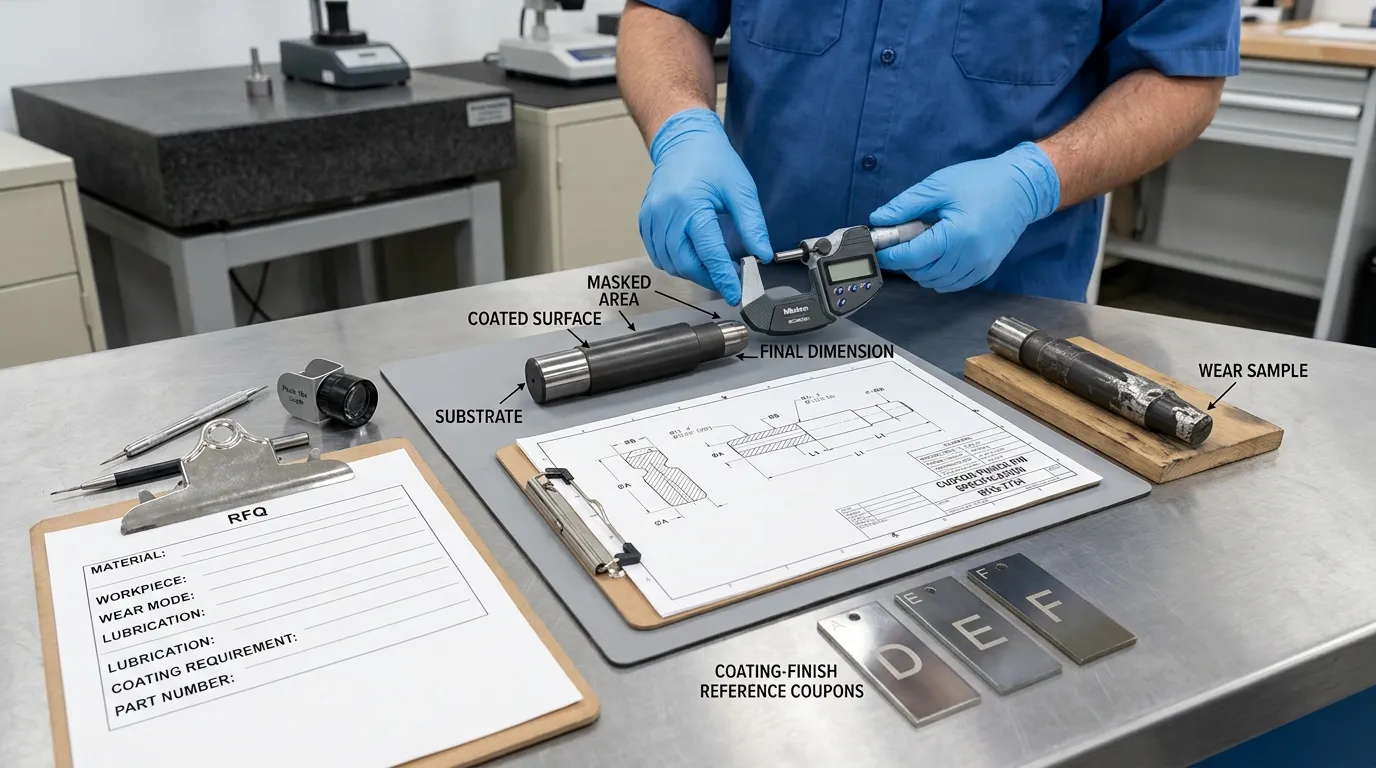
Pemasok tidak dapat memilih pelapisan secara bertanggung jawab hanya dari diameter punch dan nama benda kerja saja. RFQ harus menggabungkan data punch, bukti kegagalan, kondisi produksi, dan persyaratan inspeksi.
SunshinePro menyatakan bahwa mereka memproduksi komponen non-standar khusus dari gambar atau sampel. Nya Halaman Punch Stamping dan halaman punch pin menyediakan bahan dan konteks manufaktur yang relevan untuk permintaan khusus.
Aplikasi dan Data Punch untuk Disediakan
Termasuk:
- Gambar dan revisi pukulan
- Dimensi dan toleransi kritis
- Geometri pukulan dan konfigurasi kepala
- Kelas substrat
- Kekerasan akhir atau kondisi perlakuan panas
- Pelapisan atau perawatan permukaan yang ada
- Kelas benda kerja
- Pelapisan permukaan benda kerja
- Ketebalan lembaran
- Pukulan, menindik, atau operasi pembentukan
- Jarak bebas pukulan hingga mati
- Status penyelarasan
- Pelumasan
- Tekan kecepatan
- Mode kegagalan saat ini
- Interval produksi saat ini sebelum kegagalan
- Foto-foto pukulan yang aus
- Sampel pukulan gagal jika praktis
- Keluaran target
- Kriteria penerimaan
Jelaskan keausan daripada hanya menulis "umur alat pendek." Nyatakan apakah masalahnya adalah pengambilan, pembulatan tepi, mengelupas, mengelupas, deformasi, pertumbuhan burr, menggores bagian, atau kondisi terukur lainnya.
Data Pelapisan dan Inspeksi untuk Diminta
Minta pemasok untuk mengidentifikasi:
- Keluarga pelapis generik
- Nama sistem pelapisan proprietary, jika berlaku
- Proses pengendapan
- Ketebalan lapisan nominal
- Kompatibilitas suhu proses
- Metode persiapan permukaan
- Lapisan adhesi atau arsitektur multilayer jika relevan
- Permukaan bertopeng
- Persyaratan kekasaran akhir
- Tanggung jawab dimensi akhir
- Metode inspeksi
- Sertifikat pelapisan atau catatan proses
- Instruksi penggilingan ulang
- Batasan pengupasan dan pelapisan ulang
Tidak setiap pesanan memerlukan pengujian adhesi laboratorium, Namun pembeli harus tahu bukti apa yang tersedia ketika risiko tersebut membenarkannya.
Produsen punch dan penyedia pelapis harus meninjau aplikasi bersama-sama jika memungkinkan. Produsen memahami geometri, substrat, perlakuan panas, dan dimensi akhir, sementara penyedia pelapis memahami kompatibilitas deposisi dan keterbatasan sistem pelapis.
Memvalidasi rekomendasi dalam uji coba produksi terkontrol
Data pemasok dan pengujian laboratorium dapat mempersempit daftar pendek, namun mereka tidak dapat menjamin kinerja stamping. Validasi kandidat yang menjanjikan dalam kondisi representatif produksi.
Uji coba yang berguna sebaiknya hanya membandingkan sejumlah kecil opsi yang dapat dipertahankan. Menguji terlalu banyak lapisan sambil mengubah variabel lain membuat hasilnya sulit diinterpretasikan.
Gunakan kondisi yang sama dan tentukan kegagalan sebelum uji coba
Jika memungkinkan, mempertahankan variabel-variabel ini tetap konstan:
- Geometri pukulan
- Substrat pukulan
- Perlakuan panas
- Persiapan tepi
- Izin
- Penyelarasan
- Kumpulan benda kerja
- Pelumas
- Tekan pengaturan
- Metode inspeksi
Definisikan kegagalan sebelum produksi dimulai. Titik akhir yang mungkin meliputi:
- Keausan dimensi maksimum
- Batas duri
- Batas pengambilan material
- Cacat permukaan akhir
- Delaminasi pelapis
- Kekuatan pengupasan yang berlebihan
- Chip atau fraktur alat
Periksa punch pada interval yang direncanakan, bukan hanya setelah kegagalan total. Perkembangan keausan dapat menunjukkan apakah lapisan menunda kerusakan, mengubah mekanisme kegagalan, atau hanya menyembunyikan gejala awal.
Bandingkan Biaya per Bagian yang Diterima, Bukan hanya harga lapisan
Lapisan termurah tidak selalu menjadi pilihan dengan biaya terendah, dan lapisan dengan daya tahan terpanjang tidak otomatis menjadi yang paling ekonomis.
Termasuk:
- Biaya pembuatan pukulan
- Biaya pelapisan
- Biaya penggilingan ulang
- Biaya pengupasan dan pelapisan ulang
- Tekan waktu henti
- Pembersihan dan penghapusan pengambilan
- Memo
- Pengerjaan ulang
- Keluaran bagian yang dapat diterima
Perhitungan praktis adalah:
Total biaya perkakas dan gangguan ÷ suku cadang yang dapat diterima yang dihasilkan
Ini menghindari pengali umur alat yang tidak didukung dan menjaga keputusan tetap terkait dengan kinerja produksi nyata.
Gunakan urutan pemilihan lapisan lima langkah
Keputusan punch-coating yang andal mengikuti urutan ini:
- Klasifikasikan kegagalan. Keausan perekat terpisah, abrasi, delaminasi, mengelupas, dan deformasi.
- Memperbaiki penyebab non-pelapisan. Izin tinjauan, penyelarasan, geometri, substrat, perlakuan panas, menyelesaikan, dan pelumasan.
- Tentukan properti yang diperlukan. Prioritaskan adhesi, ketahanan aus, perilaku gesekan, afinitas material, ketangguhan, atau stabilitas termal sesuai kondisi yang didiagnosis.
- Konfirmasi kompatibilitas sistem. Periksa keluarga pelapis, substrat, proses deposisi, ketebalan, penyamaran, menyelesaikan, dan dimensi akhir.
- Validasi dalam produksi. Bandingkan sistem yang masuk daftar pendek dalam kondisi terkontrol dan ukur biaya per bagian yang dapat diterima.
SunshinePro menyediakan komponen punch khusus berdasarkan gambar atau sampel dan mencantumkan beberapa bahan punch serta opsi pelapisan di halaman produknya. Untuk meminta ulasan yang bermakna, mengakhiri, substrat, detail benda kerja, bukti keausan, pelumasan, dan kondisi produksi melalui Halaman kontak SunshinePro. Tujuannya harus berupa daftar pendek dan rencana uji coba yang secara teknis beralasan—bukan rekomendasi pelapisan universal.
Bagikan:



Ditulis oleh Sunshine
di Sunshine, Kami adalah produsen dan pemasok profesional komponen cetakan presisi, menawarkan berbagai produk untuk aplikasi stamping dan cetakan injeksi. Fokus utama kami adalah mencetak cetakan, pin dan lengan ejector, serta tiang panduan dan bushing. Dengan pemesinan CNC canggih, kontrol kualitas ketat, dan kemampuan produksi yang kuat, kami memastikan keandalan, suku cadang presisi tinggi, bersama dengan komponen standar yang tersedia untuk pasokan global yang cepat dan efisien.
BERITA
DAPATKAN LAYANAN
Dengan suku cadang berkualitas untuk memenuhi setiap anggaran dan staf ramah yang terlatih untuk membuat kunjungan Anda menjadi informatif dan tanpa repot.
