



Pedoman Injection Molding: Desain, Perkakas, dan Praktik Terbaik Produksi
Pedoman injection molding sebaiknya ditinjau sebelum alat dimulai, tidak setelah baja dipotong. Praktik terbaik terpenting termasuk menjaga ketebalan dinding yang seragam, menambahkan sudut draft yang tepat, merancang tulang rusuk dan boss dengan cermat, Menetapkan toleransi yang realistis, dan menjalankan tinjauan DFM penuh lebih awal. Tim yang memvalidasi kemampuan manufaktur sebelum persetujuan alat mengurangi biaya revisi, memperpendek waktu tunggu, dan meningkatkan konsistensi produksi.
Masalah injection molding biasanya dimulai jauh sebelum produksi dimulai. Sebuah bagian mungkin terlihat baik dalam CAD, kemudian gagal selama pengambilan sampel karena bekas sink, pelepasan yang buruk, toleransi tidak stabil, atau revisi alat yang mahal. Panduan ini berfokus pada aturan praktis yang harus diperiksa pembeli dan insinyur sebelum menyetujui alat, terutama saat jadwal, skala produksi, dan koordinasi pemasok semua hal penting.
Apa saja pedoman cetakan injeksi terpenting sebelum alat dimulai?
Pedoman injection molding sebaiknya fokus pada kemampuan cetakan sebelum pemotongan baja dimulai. Ketebalan dinding seragam, sudut draft yang tepat, toleransi realistis, dan tinjauan awal DFM mengurangi revisi alat, memperpendek waktu tunggu, dan meningkatkan konsistensi produksi.
Kesalahan injection molding yang paling mahal biasanya terjadi pada tahap persetujuan desain. Setelah baja alat dipotong, Bahkan perubahan geometri kecil dapat menunda produksi dan meningkatkan biaya. Itulah mengapa tinjauan kemampuan manufaktur awal lebih penting daripada terburu-buru ke alat.
Mulailah dengan meninjau konsistensi ketebalan dinding, sudut-sudut draft, penyusutan material, penempatan gerbang, dan fitur perakitan. Pemasok yang baik juga harus menyediakan data penuh Proses peninjauan DFM sebelum persetujuan tooling.
Penawaran alat termurah tidak selalu biaya produksi terendah. Pemasok yang melewatkan analisis DFM secara rinci sering membuat revisi yang lebih mahal di kemudian hari, terutama ketika cacat muncul selama pengambilan sampel T1.
Untuk tim yang membutuhkan latar belakang lebih luas tentang sistem alat dan terminologi cetakan, ini Panduan cetakan injeksi lengkap memberikan gambaran lengkap.
Daftar Periksa Persetujuan Pra-Perkakas
| Area Ulasan | Apa yang Harus Dikonfirmasi |
|---|---|
| Ketebalan dinding | Bagian yang konsisten di seluruh bagian |
| Sudut draf | Draf yang cukup untuk ejeksi bersih |
| Pemilihan bahan | Resin sesuai dengan kebutuhan kekuatan dan penyusutan |
| Penempatan gerbang | Pengisian seimbang dan kontrol kosmetik |
| Toleransi | Hanya dimensi kritis yang ketat |
| Desain tulang rusuk dan bos | Tidak ada fitur dukungan yang terlalu besar |
| Ulasan DFM | Pemasok meninjau risiko kemampuan cetakan |
| Rencana pengambilan sampel | T1 dan jadwal revisi disepakati |
Bagaimana ketebalan dinding dan sudut draft memengaruhi kemampuan cetakan?
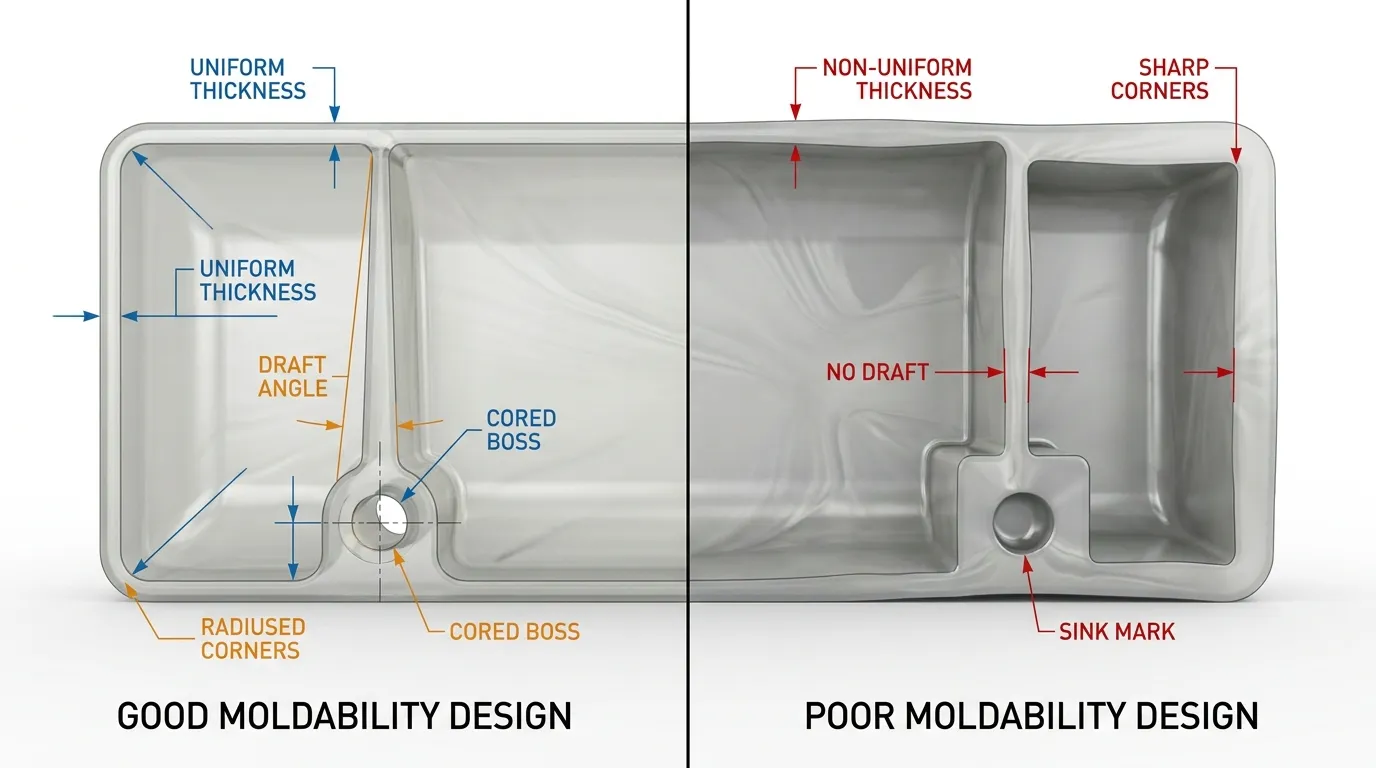
Ketebalan dinding dan sudut draft langsung memengaruhi pengisian, pendinginan, dan pengusiran. Penampang dinding yang konsisten mengurangi lengkungan, sementara sudut draft yang cukup membantu bagian terlepas dengan bersih dan mengurangi kerusakan kosmetik selama produksi.
Ketebalan dinding mengontrol bagaimana plastik mengalir dan mendinginkan di dalam cetakan. Bagian tebal mendingin lebih lambat, yang dapat menciptakan tanda tenggelam, kekosongan, atau penyusutan yang tidak merata. Bagian tipis mungkin gagal terisi dengan baik jika material membeku terlalu cepat.
Rumah elektronik konsumen adalah contoh umum. Satu sisi mungkin terlihat bersih setelah cetakan, sementara yang lain menunjukkan bekas tenggelam yang terlihat karena tulang rusuk internal menciptakan zona pendingin tebal di belakang permukaan kosmetik.
Menurut Panduan cetakan injeksi hub dan Panduan desain cetakan injeksi fiktif, Menjaga ketebalan dinding yang seragam membantu mengurangi lengkungan dan meningkatkan stabilitas produksi.
Kisaran ketebalan dinding yang direkomendasikan
| Jenis Bagian | Pedoman Umum |
|---|---|
| Suku cadang konsumen kecil | Tipis, dinding seragam |
| Perumahan struktural | Ketebalan sedang dengan penyangga tulang rusuk |
| Panel kosmetik besar | Ketebalan seimbang untuk mengurangi lengkungan |
| Suku cadang industri berkekuatan tinggi | Penguatan melalui geometri, tidak terlalu tebal dinding |
Panduan sudut draf untuk bagian bertekstur dan tidak bertekstur
Sudut draft membantu bagian-bagian keluar dengan bersih dari cetakan. Sebagian besar bagian cetakan membutuhkan draft minimal 1 hingga 2 derajat per sisi. Permukaan bertekstur sering membutuhkan lebih banyak karena tekstur meningkatkan gesekan saat ejection.
Pemasok trim otomotif mungkin meningkatkan sudut draft setelah menguji permukaan bertekstur. Tanpa draft tambahan, Tanda drag kosmetik dapat muncul saat ejection, terutama pada fitur dalam atau bagian mengkilap.
Jika Anda menyempurnakan geometri untuk kemudahan manufaktur, panduan ini tentang geometri bagian plastik mencakup pertimbangan desain tambahan.
Apa saja praktik terbaik untuk tulang rusuk, bos-bos, dan sudut-sudut?
Tulang rusuk dan boss seharusnya memperkuat bagian tanpa menciptakan bagian tebal yang mendingin tidak merata. Transisi bertahap, bos yang diperkuat, dan ketebalan tulang rusuk yang tepat membantu mencegah bekas tenggelam dan konsentrasi tegangan.
Tulang rusuk seringkali lebih baik daripada dinding tebal ketika dibutuhkan kekakuan tambahan. Bagian plastik tebal mendingin tidak merata dan menciptakan cacat yang terlihat. Tulang rusuk yang berukuran tepat memperkuat bagian tersebut sekaligus menjaga perilaku pendinginan yang lebih konsisten.
Bos juga membutuhkan dukungan yang cermat. Boss yang tidak didukung dapat retak saat perakitan atau terdistorsi saat cetakan. Perusahaan perangkat keras startup dapat menunda persetujuan alat setelah tinjauan DFM mengidentifikasi sekrup boss yang tidak didukung di dekat bagian dinding tipis.
Daftar Periksa Desain Tulang Rusuk dan Bos
- Jaga agar ketebalan tulang rusuk lebih kecil dari dinding yang bersebelahan
- Tambahkan fillet di pangkal tulang rusuk untuk mengurangi konsentrasi stres
- Perkuat bos tinggi dengan tulang rusuk penopang
- Hindari sudut tajam yang mengganggu aliran material
- Gunakan transisi jari-jari bertahap antar bagian dinding
Tendangan sudut lebih penting daripada yang banyak tim harapkan. Sudut internal yang tajam meningkatkan tegangan dan mengganggu aliran. Transisi membulat membantu material bergerak lebih merata melalui rongga dan mengurangi risiko retak di kemudian hari.
Untuk perencanaan fitur yang lebih rinci, sumber daya ini tentang desain fitur cetakan Menjelaskan bagaimana struktur cetakan berinteraksi dengan geometri bagian.
Bagaimana pemilihan material harus memengaruhi desain bagian?
Pemilihan material memengaruhi penyusutan, toleransi, perilaku pendinginan, dan persyaratan desain cetakan. Tim harus mencocokkan sifat resin dengan kinerja produk dan target kemampuan manufaktur sebelum persetujuan alat.
Pilihan material memengaruhi jauh lebih dari sekadar kekuatan. Resin yang berbeda menyusut berbeda saat pendinginan, merespons panas secara berbeda, dan memerlukan kondisi pemrosesan yang berbeda. Variabel-variabel tersebut secara langsung memengaruhi desain alat, dan konsistensi produksi.
Material dengan penyusutan lebih tinggi mungkin memerlukan kompensasi tambahan selama desain cetakan. Resin lain mungkin memerlukan kontrol proses yang lebih ketat untuk menjaga kualitas kosmetik atau stabilitas dimensi.
Tabel Keputusan Pemilihan Material
| Prioritas Desain | Pertimbangan Material |
|---|---|
| Hasil akhir kosmetik | Kualitas permukaan dan perilaku aliran |
| Tahan panas | Stabilitas termal selama penggunaan |
| Kekuatan struktural | Ketahanan benturan dan kekakuan |
| Toleransi ketat | Perilaku penyusutan yang dapat diprediksi |
| Penggunaan di luar ruangan | Ketahanan UV dan lingkungan |
Toleransi ketat tidak boleh dianggap sebagai praktik teknik default. Banyak bagian cetakan injeksi bekerja dengan baik dengan toleransi produksi standar dan kompleksitas alat yang lebih rendah. Spesifikasi presisi yang berlebihan sering kali meningkatkan biaya tanpa meningkatkan kinerja fungsional.
Panduan ini tentang Pertimbangan pemrosesan material menjelaskan bagaimana perilaku resin memengaruhi kondisi produksi dan pengaturan cetakan.
Pedoman toleransi apa yang mencegah biaya perlengkapan yang tidak perlu?
Toleransi ketat meningkatkan kompleksitas alat, persyaratan inspeksi, dan variabilitas proses. Sebagian besar bagian cetakan injeksi harus menggunakan toleransi produksi standar kecuali aplikasi membutuhkan fitur presisi yang kritis.
Setiap toleransi harus memiliki alasan di baliknya. Dimensi yang ketat meningkatkan presisi pemesinan, kompleksitas cetakan, process monitoring, dan persyaratan inspeksi. Mereka juga dapat mengurangi hasil produksi selama manufaktur volume tinggi.
Banyak pembeli tanpa sadar menciptakan biaya alat yang tidak perlu dengan menerapkan toleransi presisi di seluruh bagian alih-alih membatasinya pada area fungsional.
Tabel Perbandingan Toleransi
| Strategi Toleransi | Dampak Produksi |
|---|---|
| Toleransi produksi standar | Biaya perkakas yang lebih rendah dan pengambilan sampel yang lebih cepat |
| Toleransi kosmetik yang ketat | Lebih banyak pemolesan dan inspeksi |
| Toleransi perakitan yang ketat | Diperlukan presisi perkakas yang lebih tinggi |
| Toleransi ketat di seluruh bagian | Peningkatan variabilitas produksi |
Rumah konektor mungkin hanya membutuhkan toleransi kritis terhadap fitur penghubung. Permukaan luar rumah seringkali tidak memerlukan presisi yang sama. Membatasi toleransi ketat pada area fungsional membantu menjaga biaya alat dan efisiensi produksi yang wajar.
Jika tim Anda menyeimbangkan biaya dengan kemampuan manufaktur, artikel ini tentang Perencanaan toleransi manufaktur menyediakan panduan tambahan DFM.
Apa saja yang harus dimasukkan dalam ulasan injection molding DFM yang tepat?
Tinjauan DFM yang tepat memeriksa apakah bagian tersebut dapat diisi, keren, mengeluarkan, dan menjaga toleransi secara konsisten selama produksi. Seharusnya mengidentifikasi risiko geometri sebelum baja cetakan dipotong.
Tinjauan DFM yang kuat adalah salah satu cara terbaik untuk mencegah revisi alat. Ini membantu pemasok mengidentifikasi risiko cetakan sebelum pemesinan dimulai, ketika perubahan masih dapat dikelola dan terjangkau.
Menurut Desain Protolabs untuk toolkit kemampuan cetakan, Analisis DFM harus mengevaluasi geometri, perilaku material, penempatan gerbang, efisiensi pendinginan, dan kinerja ejeksi.
Area Tinjauan DFM Inti
- Penempatan gerbang dan aliran material
- Konsistensi pendinginan di seluruh rongga
- Validasi sudut ejeksi dan draft
- Tanda tenggelam dan risiko lengkungan
- Ulasan geometri tulang rusuk dan bos
- Penempatan garis perpisahan
- Kelayakan toleransi
Penundaan produksi yang umum terjadi ketika tim menyetujui alat sebelum meninjau penempatan gerbang dengan cermat. Relokasi gerbang yang lebih lambat mungkin memerlukan pemesinan ulang baja dan perpanjangan waktu pengambilan sampel selama beberapa minggu.
Jadwal alat yang berfokus pada kecepatan juga dapat menciptakan peluncuran produksi yang tidak stabil jika perencanaan revisi dikompresi terlalu agresif. Garis waktu cepat bekerja paling baik ketika desain sudah matang dan telah ditinjau secara menyeluruh.
Pertanyaan yang harus diajukan pembeli selama persetujuan DFM
- Area mana yang paling berisiko mengalami tenggelam atau melengkung?
- Apakah ada fitur yang sulit untuk dikeluarkan?
- Dimensi mana saja yang sulit dipertahankan secara konsisten?
- Apakah permukaan kosmetik memerlukan draft tambahan?
- Revisi apa yang menjadi mahal setelah pemotongan baja?
Untuk alur kerja tinjauan yang lebih mendalam, panduan ini tentang analisis DFM cetakan injeksi memperluas metode evaluasi kemampuan manufaktur.
Pertanyaan pemasok mana yang mencegah keterlambatan produksi?
Pembeli harus mengevaluasi bagaimana pemasok menangani umpan balik DFM, revisi pengambilan sampel, perawatan jamur, dan peningkatan produksi. Detail operasional ini sering kali memengaruhi jadwal lebih besar daripada biaya alat yang dikutip saja.
Pemasok mungkin menawarkan harga alat yang kompetitif tetapi tetap kesulitan selama peningkatan produksi. Pertanyaan tentang alur kerja, komunikasi, dan penanganan revisi sering kali mengungkapkan lebih banyak tentang keandalan jangka panjang daripada penawaran awal.
Tanyakan kepada pemasok bagaimana mereka mengelola sampling T1, koreksi alat, pemeliharaan pencegahan, dan validasi proses. Perencanaan perawatan cetakan penting karena alat yang aus dapat memengaruhi konsistensi selama produksi yang panjang.
Daftar Periksa Evaluasi Pemasok
| Pertanyaan | Mengapa Itu Penting |
|---|---|
| Bagaimana revisi DFM ditangani? | Mencegah kebingungan persetujuan |
| Apa itu timeline sampling T1? | Menetapkan ekspektasi jadwal yang realistis |
| Ukuran mesin cetak apa saja yang tersedia? | Mengonfirmasi kompatibilitas produksi |
| Bagaimana perbaikan alat dikelola? | Mengurangi risiko waktu henti |
| Pemeriksaan kualitas apa saja yang menjadi standar? | Meningkatkan konsistensi |
Pemasok dengan waktu tunggu sedikit lebih lama mungkin tetap menjadi pilihan yang lebih aman jika komunikasi DFM mereka lebih kuat dan proses pengambilan sampel mereka lebih terorganisir.
Ikhtisar ini Tahapan alur kerja produksi membantu pembeli memahami bagaimana koordinasi pemasok memengaruhi kesiapan produksi.
Risiko produksi dan sumber apa yang harus direncanakan oleh tim?
Jadwal injection molding sering kali tertunda karena revisi alat, persetujuan tertunda, pemeriksaan bea cukai, atau peningkatan produksi yang tidak stabil setelah pengambilan sampel. Perencanaan dini mengurangi risiko biaya dan keterlambatan peluncuran.
Sebagian besar penundaan proyek terjadi setelah tim menganggap alat sudah "selesai." Kenyataannya, pengambilan sampel, revisi, pengiriman, dan transfer produksi masih dapat menimbulkan ketidakstabilan jadwal lama setelah pemotongan baja dimulai.
Revisi desain pasca-baja adalah salah satu gangguan garis waktu yang paling mahal. Bahkan mengubah penempatan gerbang atau menyesuaikan fitur kosmetik mungkin memerlukan pengerjaan ulang baja cetakan dan validasi yang dimulai ulang.
Mengapa perubahan desain pascabaja menciptakan penundaan yang mahal
Proyek penutup medis dapat lolos persetujuan CAD awal, lalu gagal review kosmetik setelah sampling T1. Lokasi gerbang yang direvisi meningkatkan kualitas permukaan tetapi menambah beberapa minggu ke jadwal perkakas karena rongga membutuhkan pembaruan pemesinan.
Penundaan tersebut menjadi lebih serius saat pengiriman alat ke luar negeri, pembersihan bea cukai, atau inspeksi terkait tarif terlibat. Laporan industri dari Aprios dan pembaruan pengiriman yang dibahas oleh Cetakan BAP Tunjukkan bagaimana waktu tunggu dapat diperpanjang ketika transfer produksi dan perencanaan logistik lemah.
Tabel Risiko Penundaan Cetakan Injeksi
| Sumber Risiko | Penyebab Khas | Dampak Timeline | Langkah Pencegahan |
|---|---|---|---|
| Revisi perkakas | Perubahan geometri terlambat | Penundaan beberapa minggu | Selesaikan DFM lebih awal |
| Pemeriksaan bea cukai | Dokumen tidak lengkap | Penundaan pengiriman | Verifikasi dokumentasi |
| Rencana pengambilan sampel yang buruk | Proses persetujuan tidak jelas | Ulangi siklus pengambilan sampel | Tentukan ekspektasi T1 |
| Perubahan material | Masalah ketersediaan resin | Diperlukan validasi ulang | Kunci pemilihan bahan lebih awal |
| Transfer produksi | Penyiapan proses yang tidak konsisten | Ketidakstabilan startup | Standarisasi kontrol proses |
Pengiriman alat luar negeri juga dapat mengalami keterlambatan bea cukai jika deklarasi sampel atau dokumen komersial tidak lengkap. Risiko-risiko tersebut sering diabaikan dalam diskusi awal sumber daya, meskipun mereka langsung memengaruhi jadwal peluncuran.
Untuk tim yang mengelola jadwal pemasok, panduan ini untuk Jadwal perkakas ke produksi Menjelaskan bagaimana tahap produksi terhubung dari persetujuan alat hingga peningkatan produksi.
Mendapatkan Langkah Selanjutnya dengan Benar
Pedoman injection molding yang baik bukan sekadar menghafal aturan teknis, melainkan membuat keputusan produksi yang lebih baik sebelum alat dimulai. Tim yang memvalidasi ketebalan dinding, wajib militer, toleransi, bahan-bahan, dan umpan balik DFM sejak awal biasanya menghindari revisi paling mahal di kemudian hari.
Sebelum menyetujui alat, Tinjau bagian dari perspektif teknik dan produksi. Ajukan pertanyaan sulit kepada pemasok, menantang toleransi yang tidak perlu, dan mengonfirmasi bagaimana revisi akan ditangani jika sampling menemukan masalah. Keputusan kecil selama tinjauan desain sering menentukan apakah produksi tetap stabil atau menjadi mahal untuk diperbaiki nanti.
Pertanyaan yang Sering Diajukan
Berapa ketebalan dinding ideal untuk injection molding?
Ketebalan dinding ideal tergantung pada resin dan geometri bagian, Tapi konsistensi lebih penting daripada ketebalan mutlak. Dinding yang seragam mengurangi lengkungan, bekas tenggelam, dan ketidakseimbangan pendinginan selama produksi.
Berapa banyak sudut draft yang direkomendasikan untuk bagian cetakan injeksi?
Sebagian besar bagian cetakan injeksi membutuhkan setidaknya 1 hingga 2 derajat draft di setiap sisi untuk pelepasan yang halus. Permukaan bertekstur dan fitur yang lebih dalam biasanya memerlukan draft tambahan untuk mencegah bekas hambatan dan kerusakan kosmetik.
Mengapa DFM penting dalam injection molding?
DFM membantu produsen mengidentifikasi isian, pendinginan, pengusiran, dan risiko toleransi sebelum pembuatan alat dimulai. Tinjauan DFM awal mengurangi biaya revisi dan mencegah keterlambatan produksi yang dapat dihindari selama pengambilan sampel dan peningkatan.
Berapa lama waktu yang dibutuhkan untuk membuat cetakan injeksi?
Waktu produksi cetakan biasanya berkisar dari beberapa minggu hingga beberapa bulan tergantung pada geometri, rongga, persyaratan penyelesaian, dan revisi alat. Perubahan desain setelah pemotongan baja biasanya memperpanjang jadwal lebih lanjut.
Apa yang menyebabkan bekas tenggelam dalam cetakan injeksi?
Bekas tenggelam biasanya terjadi ketika bagian tebal mendingin tidak merata atau tulang rusuk dan boss terlalu besar. Ketebalan dinding yang konsisten dan transisi bertahap membantu mengurangi risiko selama proses molding.
Pertanyaan apa yang harus diajukan pembeli kepada pemasok injection molding?
Pembeli sebaiknya menanyakan tentang proses tinjauan DFM, alur kerja pengambilan sampel, kemampuan pers, penanganan revisi, dan perencanaan perawatan jamur. Faktor-faktor ini sangat memengaruhi stabilitas produksi dan keandalan waktu tunggu.
Bagikan:



Ditulis oleh Sunshine
di Sunshine, Kami adalah produsen dan pemasok profesional komponen cetakan presisi, menawarkan berbagai produk untuk aplikasi stamping dan cetakan injeksi. Fokus utama kami adalah mencetak cetakan, pin dan lengan ejector, serta tiang panduan dan bushing. Dengan pemesinan CNC canggih, kontrol kualitas ketat, dan kemampuan produksi yang kuat, kami memastikan keandalan, suku cadang presisi tinggi, bersama dengan komponen standar yang tersedia untuk pasokan global yang cepat dan efisien.
BERITA
DAPATKAN LAYANAN
Dengan suku cadang berkualitas untuk memenuhi setiap anggaran dan staf ramah yang terlatih untuk membuat kunjungan Anda menjadi informatif dan tanpa repot.
