



Panduan Komponen Die: Pukulan, Pin, Bushing, dan Suku Cadang Aus
TL;DR
Komponen cetakan adalah bagian kerja di dalam cetakan stamping yang mengontrol pemotongan, penyelarasan, membimbing, mengupas, dan ketahanan aus. Komponen cetakan yang umum meliputi punch, The Pins, tiang panduan, bushing, pelat aus, dan sistem penari. Memilih bahan yang tepat, toleransi, dan strategi penggantian membantu mengurangi waktu henti, meningkatkan akurasi stamping, dan memperpanjang umur alat di lingkungan produksi volume tinggi.
Cetakan stamping bergantung pada presisi. Pukulan yang sudah usang, bushing longgar, atau tiang panduan yang tidak sejajar dapat dengan cepat memengaruhi kualitas bagian dan kecepatan produksi. Panduan ini menjelaskan komponen die yang paling umum, apa yang dilakukan masing-masing, Bagian mana yang paling cepat aus, dan cara menghindari masalah kegagalan umum di lingkungan produksi nyata.
Apa itu komponen die dan mengapa komponen tersebut penting dalam cetakan stamping?
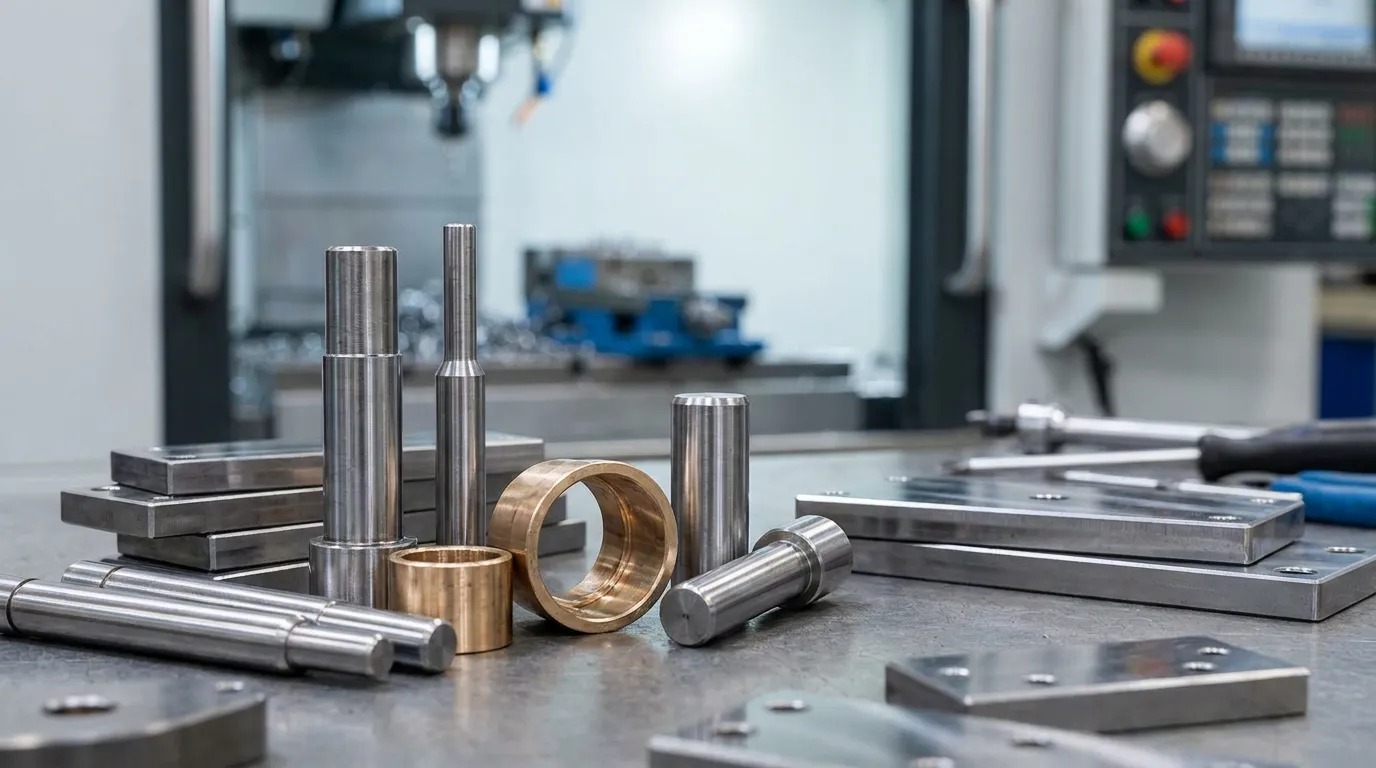
Komponen die adalah bagian fungsional di dalam die stamping yang mengontrol pemotongan, penyelarasan, membimbing, dan ketahanan aus. Pukulan, tiang panduan, bushing, dan pelat aus bekerja bersama untuk menjaga presisi dan keterulangan selama produksi.
Setiap dadu stamping bergantung pada beberapa bagian yang saling berinteraksi. Membentuk atau memotong material dengan punch, sistem panduan menjaga penyelarasan, dan komponen aus melindungi alat dari gesekan dan benturan berulang. Jika satu komponen keluar dari toleransi, seluruh dadu bisa kehilangan akurasi.
Produsen sering mengelompokkan bagian-bagian ini menjadi elemen alat standar dan elemen yang diproses khusus. Banyak bengkel menggunakan perangkat keras pengganti standar untuk siklus perawatan yang lebih cepat. Perusahaan yang mengkhususkan diri dalam Komponen cetakan presisi biasanya fokus pada menjaga toleransi ketat dan kesesuaian yang dapat diulang pada produksi volume besar.
Untuk pandangan yang lebih luas tentang sistem alat dan arsitektur cetakan, the Panduan Komponen Cetakan Lengkap membahas bagaimana sistem-sistem ini bekerja bersama di berbagai aplikasi manufaktur.
| Komponen | Fungsi Utama | Risiko Keausan Umum |
|---|---|---|
| Pukulan | Potong atau bentuk bahan | Keausan tepi, mengelupas |
| Pos panduan | Pertahankan keselarasan | Penilaian permukaan |
| Bushing | Mengurangi gesekan dan memandu gerakan | Keausan izin |
| Pelat keausan | Lindungi permukaan kontak | Kerusakan gesekan |
| Pelat penari telanjang | Hapus bahan dari pukulan | Kelelahan musim semi |
Referensi industri dari Fabrikasi menunjukkan bahwa penyelarasan dan manajemen keausan adalah faktor terpenting dalam kinerja cetakan jangka panjang.
Komponen die mana yang paling sering aus?
Pukulan, busing panduan, pelat aus, dan komponen stripper biasanya aus terlebih dahulu karena mengalami gesekan berulang, dampak, dan tegangan penyelarasan. Memantau bagian-bagian ini sejak awal membantu mencegah kerusakan yang mahal dan waktu henti yang tidak direncanakan.
Ujung punch menghadapi beban benturan tertinggi dalam banyak operasi stamping. Seiring waktu, tepi membulatkan atau terkelupas, terutama saat bekerja dengan bahan abrasif atau pelumasan yang buruk. Bushing dan elemen pemandu juga aus secara bertahap seiring cetakan bergerak berulang.
Masalah keausan jarang tertinggal. Bushing panduan yang longgar dapat meningkatkan beban samping punch, yang kemudian mempercepat keausan akibat pukulan dan merusak permukaan sekitarnya. Bengkel yang mengabaikan tanda-tanda keausan awal sering kali akhirnya mengganti beberapa komponen daripada satu.
Tabel Prioritas Keausan Komponen Die
| Komponen | Penyebab Keausan Utama | Gejala Kegagalan Umum | Frekuensi Inspeksi | Prioritas Penggantian |
|---|---|---|---|---|
| Ujung pukulan | Dampak berulang | Gerinda pada tepi yang dicap | Setiap hari | Tinggi |
| Bushing panduan | Gesekan dan ketidaksejajaran | Penyelarasan die longgar | Mingguan | Tinggi |
| Pelat keausan | Gesekan kontak permukaan | Mencetak atau menjengkelkan | Mingguan | Sedang |
| Pegas penari telanjang | Kelelahan kompresi | Pengupasan tidak lengkap | Bulanan | Sedang |
| Pos panduan | Pelumasan yang buruk | Getaran atau penyimpangan | Bulanan | Sedang |
Braket otomotif dengan garis die progresif dapat menggantikan busing panduan setelah terjadi drift dimensi selama inspeksi. Mengganti bushing selama perawatan terjadwal dapat mencegah penghentian produksi selama beberapa jam di akhir minggu.
Untuk inventaris pengganti dan dukungan alat terkait keausan, banyak produsen tetap berdedikasi suku cadang cetakan pengganti tersedia untuk mengurangi waktu henti.
Panduan pemakaian tambahan dari Presisi U-NEED menyoroti bagaimana gesekan dan penyelarasan yang buruk sering mempercepat keausan di beberapa bagian yang terhubung secara bersamaan.
Apa fungsi setiap komponen dadu utama?
Komponen cetakan yang berbeda melakukan pekerjaan mekanis yang berbeda. Beberapa bagian memotong material, sementara yang lain mengarahkan gerakan, gaya penyerap, atau melindungi cetakan dari keausan. Memahami setiap peran membuat pemecahan masalah menjadi jauh lebih mudah selama masalah produksi.
Pukulan dan pin mati
Punch adalah elemen pemotong atau pembentuk di dalam cetakan. Mereka mendorong melalui bahan lembaran untuk membuat lubang, bentuk-bentuk, atau melengkung. Pin die dapat membantu memposisikan atau menyelaraskan material tergantung pada desain alat.
Penggilingan ulang berulang dapat memperpanjang umur punch, Namun, ini tidak selalu menjadi pilihan jangka panjang yang paling aman. Penggilingan ulang mengubah geometri punch seiring waktu, yang dapat meningkatkan risiko penyelarasan pada alat presisi tinggi.
Lini produksi volume besar sering lebih memilih punch standar karena pengganti lebih mudah didapatkan dengan cepat. Toko yang mencari toleransi penggantian yang konsisten sering digunakan Bagian Mati Presisi untuk menyederhanakan perencanaan pemeliharaan.
Tiang pemandu dan bushing
Panduan dan bushing mengontrol penyelarasan antara bagian atas dan bawah die. Bahkan perubahan jarak ringan dapat memengaruhi akurasi pemotongan dan keausan akibat punch.
Bushing mengurangi gesekan selama pergerakan cetakan berulang. Pelumasan yang tepat dan kekerasan sangat penting karena gesekan berlebihan dengan cepat merusak kedua permukaan.
Pelat aus dan sistem penari telanjang
Pelat aus melindungi permukaan kontak tinggi dari gerakan geser berulang. Sistem stripper menghilangkan material dari punch setelah setiap siklus dan membantu menjaga pelepasan bagian yang stabil.
Material yang lebih keras tidak selalu lebih baik untuk komponen ini. Perkakas yang sangat keras dapat tahan aus lebih lama, namun juga bisa menjadi rapuh dan mengelupas di bawah beban benturan tinggi.
Bahan referensi dari Pukulan Moeller dan Fabrikasi menunjukkan bagaimana komponen khusus untuk aus dan penyelarasan meningkatkan konsistensi dalam aplikasi stamping yang menuntut.
Bagaimana tiang panduan dan bushing memengaruhi akurasi cetakan?
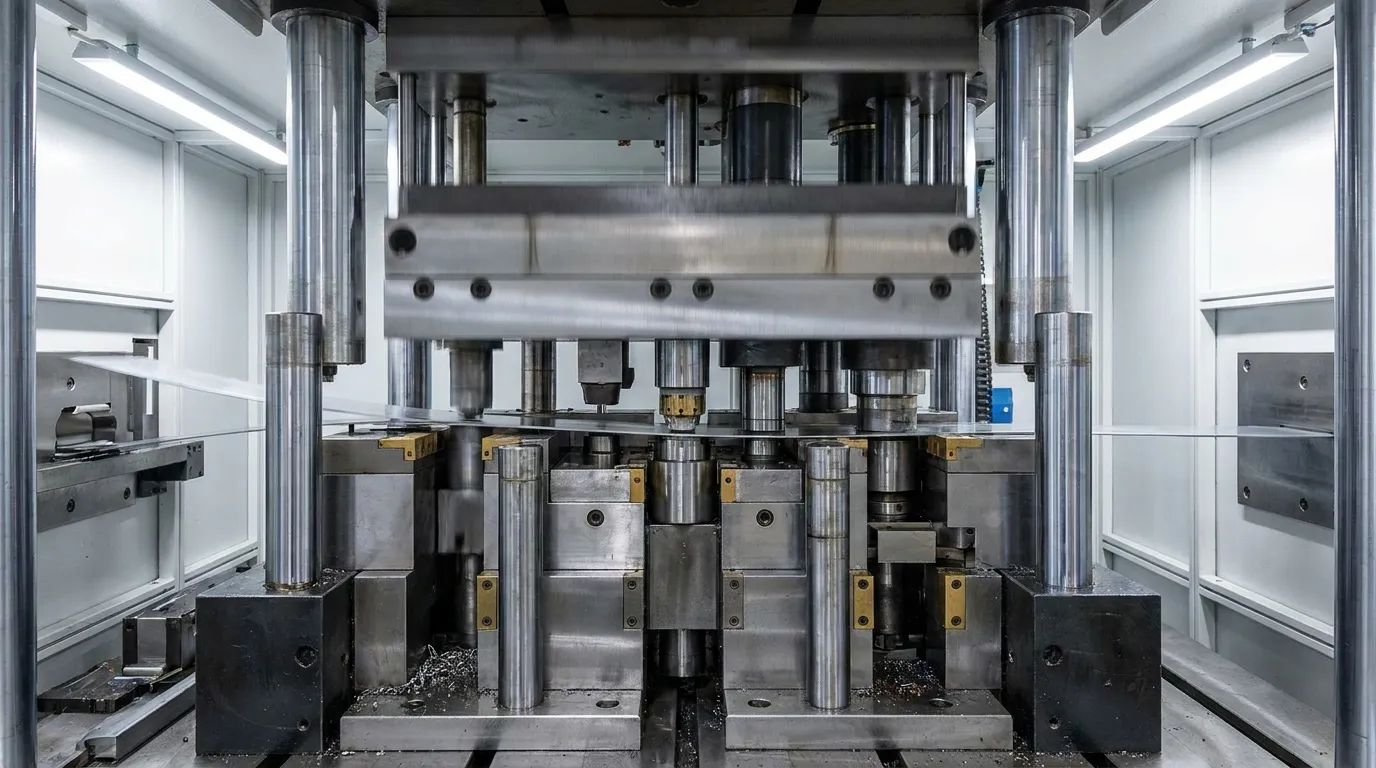
Tiang panduan dan bushing menjaga bagian atas dan bawah die tetap sejajar selama setiap penekanan. Bahkan kesalahan penyelarasan kecil dapat meningkatkan keausan punch, merusak ujung tajam, dan mengurangi konsistensi dimensi pada bagian yang dicap.
Sistem penyelarasan sering diabaikan sampai masalah muncul pada bagian yang sudah jadi. Kenyataannya, Komponen panduan memengaruhi hampir setiap tahap gerakan die. Jika bushing aus tidak merata, punch dapat masuk ke blok die sedikit melenceng, peningkatan gesekan dan tegangan tepi.
Proyek alat medis mungkin memerlukan pin panduan khusus untuk menjaga konsistensi tingkat mikron pada bagian logam tipis. Dalam kasus-kasus ini, komponen standar mungkin tidak memberikan kontrol posisi yang cukup untuk produksi yang stabil.
Tanda-tanda umum masalah penyelarasan
- Keausan pukulan yang tidak merata
- Peningkatan getaran
- Formasi duri
- Goresan pada bagian yang dicap
- Chipping tepi prematur
Perangkat keras penyelarasan standar masih menjadi pilihan terbaik untuk banyak lini produksi karena penggantian lebih sederhana dan cepat. Sumber toko busing panduan sering memprioritaskan kecocokan yang dapat diulang dan akses inventaris yang cepat selama penutupan pemeliharaan.
Referensi tata letak komponen dari Teknologi Siap Tunjukkan bagaimana sistem panduan mendukung stabilitas die selama siklus tekan berulang.
Komponen die standar vs kustom: mana yang sebaiknya Anda gunakan?
Komponen die standar mengurangi waktu tunggu dan mempermudah penggantian, sementara komponen kustom menyelesaikan geometri unik, pembersihan, atau tantangan produksi. Pilihan terbaik bergantung pada kompleksitas alat, persyaratan toleransi, dan frekuensi penggantian.
Komponen standar bekerja dengan baik untuk banyak lingkungan produksi karena tersedia secara luas dan lebih mudah diganti dengan cepat. Mereka juga menyederhanakan manajemen inventaris di berbagai sistem alat.
Komponen kustom menjadi lebih penting ketika cetakan memiliki bentuk yang tidak biasa, toleransi ketat, atau kondisi pembentukan yang sulit. Peralatan otomotif dan medis sering kali memerlukan solusi penyelarasan atau keausan yang diproses khusus.
Tabel Keputusan Komponen Standar vs Kustom
| Faktor | Komponen Standar | Komponen Kustom |
|---|---|---|
| Waktu tunggu | Lebih cepat | Lebih lama |
| Kecepatan penggantian | Lebih mudah | Lebih lambat |
| Biaya | Lebih rendah di depan | Lebih tinggi di muka |
| Fleksibilitas toleransi | Terbatas | Presisi lebih tinggi |
| Kasus penggunaan terbaik | Pemeliharaan volume tinggi | Perkakas khusus |
Komponen standar tidak selalu menjadi pilihan terbaik. Mereka bekerja dengan baik ketika geometri alat mengikuti dimensi industri yang umum, Namun suku cadang kustom lebih aman ketika toleransi penyelarasan sangat ketat atau persyaratan jarak antar stasiun berbeda-beda.
Produsen yang membandingkan opsi sumber sering meninjau komponen mati standar bersama kebutuhan alat khusus sebelum menyelesaikan strategi pemeliharaan.
Apa yang menyebabkan kegagalan dan ketidakselarasan komponen die?
Sebagian besar kegagalan komponen die disebabkan oleh ketidakselarasan, pelumasan buruk, beban samping berlebihan, atau kekerasan material yang salah. Masalah penyelarasan kecil sering mempercepat keausan di seluruh punch, bushing, dan permukaan pemotong secara bersamaan.
Banyak kegagalan dimulai dengan masalah pengaturan kecil yang secara bertahap memburuk selama produksi. Punch yang beroperasi di bawah beban samping mungkin masih berfungsi sementara, Namun, tekanan berulang dapat membuat tepi retak atau merusak bushing seiring waktu.
Pelumasan yang buruk juga merupakan masalah umum. Gesekan meningkatkan penumpukan panas, yang merusak permukaan kontak dan mempercepat penilaian. Dalam operasi stamping siklus tinggi, Konsistensi pelumasan sama pentingnya dengan kekerasan komponen.
Penyebab umum kegagalan cetakan
- Bushing aus
- Jarak bebas cetakan yang tidak tepat
- Pemuatan samping
- Kontaminasi puing-puing
- Perlakuan panas yang salah
- Pelumasan yang buruk
- Penggilingan ulang pukulan yang berlebihan
Garis stamping otomotif dapat kehilangan dua jam produksi karena pergeseran penyelarasan progresif yang disebabkan oleh bushing yang aus. Mengganti bushing tersebut selama perawatan preventif biasanya akan jauh lebih murah dibandingkan waktu henti darurat dan kehilangan material bekas.
Masalah terpisah muncul ketika alat diperkeras terlalu agresif. Bahan yang lebih keras tahan lebih lama untuk aus, Namun, punch rapuh lebih mungkin terkelupas saat operasi yang sangat berat mengenai dampak.. Keseimbangan material lebih penting daripada kekerasan maksimum saja.
Produsen yang mencari pengganti daya tahan tinggi sering membandingkan yang berbeda bagian die tahan aus berdasarkan beban operasi dan volume produksi.
Pengamatan pemeliharaan tambahan dari Presisi U-NEED Tunjukkan bagaimana masalah pelumasan dan penyelarasan sering muncul bersama pada sistem alat yang gagal.
Bagaimana komponen cetakan harus dirawat dan diganti?
Inspeksi rutin dan siklus penggantian yang direncanakan membantu mencegah kegagalan besar pada die. Sebagian besar toko memantau punch, bushing, dan permukaan aus dengan sangat dekat karena bagian-bagian ini biasanya gagal sebelum bagian struktural yang lebih besar.
Jadwal perawatan tergantung pada jenis material, production speed, dan kompleksitas alat. Cetakan progresif volume tinggi sering membutuhkan inspeksi punch yang lebih sering dibandingkan operasi pembentukan siklus rendah.
Daftar periksa pemeliharaan dasar
- Periksa tepi punch untuk terbentuk retak atau burr.
- Periksa bushing untuk jarak berlebih atau penggaris.
- Verifikasi konsistensi pelumasan di seluruh permukaan yang bergerak.
- Monitor pelepas, kompresi dan pergerakan pengembalian.
- Hilangkan tumpukan kotoran di dalam rongga die.
- Mengukur pergeseran penyelarasan selama pemeliharaan terjadwal.
- Ganti komponen yang sangat aus sebelum kerusakan di sekitarnya muncul.
Perhitungan waktu henti yang sederhana menunjukkan mengapa penggantian preventif sangat penting. Jika saluran press kehilangan dua jam produksi saat kegagalan punch darurat, Kerugian tenaga kerja dan produksi dapat dengan mudah melebihi biaya suku cadang pengganti yang dijadwalkan.
Toko yang mengelola sistem perkakas khusus sering mengandalkan Komponen perkakas khusus untuk mempertahankan toleransi yang konsisten setelah siklus perawatan berulang.
Untuk pembaca yang ingin memahami sistem alat yang lebih luas selain cetakan stamping, the Panduan cetakan injeksi plastik menjelaskan bagaimana struktur cetakan yang berbeda mendukung akurasi manufaktur di berbagai industri.
Mendapatkan Langkah Selanjutnya dengan Benar
Memilih komponen die yang tepat bukan hanya soal mengganti bagian yang aus. Stabilitas penyelarasan, pemilihan material, pelumasan, dan waktu pemeliharaan semuanya memengaruhi kualitas produksi dan umur alat. Cetakan stamping yang terawat dengan baik biasanya lebih murah seiring waktu karena mengurangi limbah, waktu istirahat, dan perbaikan darurat.
Jika pengaturan alat Anda sering mengalami keausan akibat punch, drift penyelarasan, atau kualitas bagian yang tidak konsisten, Mulailah dengan meninjau komponen prioritas keausan terlebih dahulu. Suku cadang pengganti standar bekerja dengan baik dalam banyak kasus, namun alat yang kompleks sering kali mendapat manfaat dari solusi yang diproses khusus berdasarkan toleransi yang lebih ketat dan beban produksi spesifik.
Pertanyaan yang Sering Diajukan
Apa saja komponen utama dari cetakan stamping?
Komponen utama cetakan cetakan meliputi punch, Blok-blok, tiang panduan, bushing, pelat pembuka, pelat aus, dan mata air. Setiap bagian mendukung akurasi pemotongan, penyelarasan, atau kontrol material selama siklus stamping.
Apa perbedaan antara pukulan dan dadu?
Punch adalah komponen jantan yang menembus material, sedangkan dadu adalah bagian betina yang sesuai yang menerima pukulan. Bersama, Mereka membuat potongan atau bentuk yang dibentuk.
Komponen cetakan mana yang paling cepat aus?
Ujung pukulan, busing panduan, pelat aus, dan komponen stripper biasanya aus terlebih dahulu karena mengalami gesekan dan benturan berulang. Inspeksi rutin membantu mencegah kerusakan yang mahal dan waktu henti yang tidak terduga.
Apa yang menyebabkan ketidakselarasan dadu?
Ketidakselarasan die biasanya disebabkan oleh bushing yang aus, pengaturan yang buruk, pemuatan samping, penumpukan puing, atau komponen panduan yang rusak. Bahkan kesalahan penyelarasan kecil dapat mengurangi akurasi bagian dan meningkatkan keausan alat.
Apakah komponen die standar lebih baik daripada bagian kustom?
Komponen standar biasanya lebih cepat dan murah untuk diganti, sementara suku cadang kustom lebih baik untuk desain alat yang tidak biasa atau toleransi yang ketat. Pilihan terbaik bergantung pada kebutuhan produksi dan strategi pemeliharaan.
Seberapa sering komponen yang harus diganti?
Waktu penggantian tergantung pada volume produksi, jenis material, kualitas pelumasan, dan pengaturan alat. Bagian yang sangat aus harus diperiksa secara rutin dan diganti sebelum merusak permukaan alat di sekitarnya.
Bagikan:



Ditulis oleh Sunshine
di Sunshine, Kami adalah produsen dan pemasok profesional komponen cetakan presisi, menawarkan berbagai produk untuk aplikasi stamping dan cetakan injeksi. Fokus utama kami adalah mencetak cetakan, pin dan lengan ejector, serta tiang panduan dan bushing. Dengan pemesinan CNC canggih, kontrol kualitas ketat, dan kemampuan produksi yang kuat, kami memastikan keandalan, suku cadang presisi tinggi, bersama dengan komponen standar yang tersedia untuk pasokan global yang cepat dan efisien.
BERITA
DAPATKAN LAYANAN
Dengan suku cadang berkualitas untuk memenuhi setiap anggaran dan staf ramah yang terlatih untuk membuat kunjungan Anda menjadi informatif dan tanpa repot.
