



B Tooling vs D Tooling: Dimensi, Kapasitas, dan Kompatibilitas
Tooling B dan tooling D adalah keluarga dimensi punch dan die tablet press. Tooling B memiliki laras punch dan amplop die yang lebih kecil, yang dapat memungkinkan lebih banyak stasiun di satu menara tertentu. Alat D secara fisik lebih besar dan umumnya menampung envelope tablet yang lebih besar serta berbagai konfigurasi dwell.
Keduanya tidak selalu lebih baik secara universal. Pilihan yang benar tergantung pada mesin press dan turret yang terpasang, geometri tablet, perilaku perumusan, Kondisi tinggal dan kompresi yang diperlukan, standar perkakas, dan target produksi. Untuk konteks yang lebih luas tentang B, D, BB, dan konfigurasi DB, lihat Jenis perkakas press tablet.
"Kapasitas" juga membutuhkan definisi yang jelas. Perbandingan tooling dalam B vs tooling D, ini dapat merujuk pada:
- Ukuran tablet yang dapat diakomodasi oleh alat;
- jumlah stasiun dan potensi output produksi;
- kondisi kompresi dan tinggal yang tersedia untuk membentuk tablet yang dapat diterima.
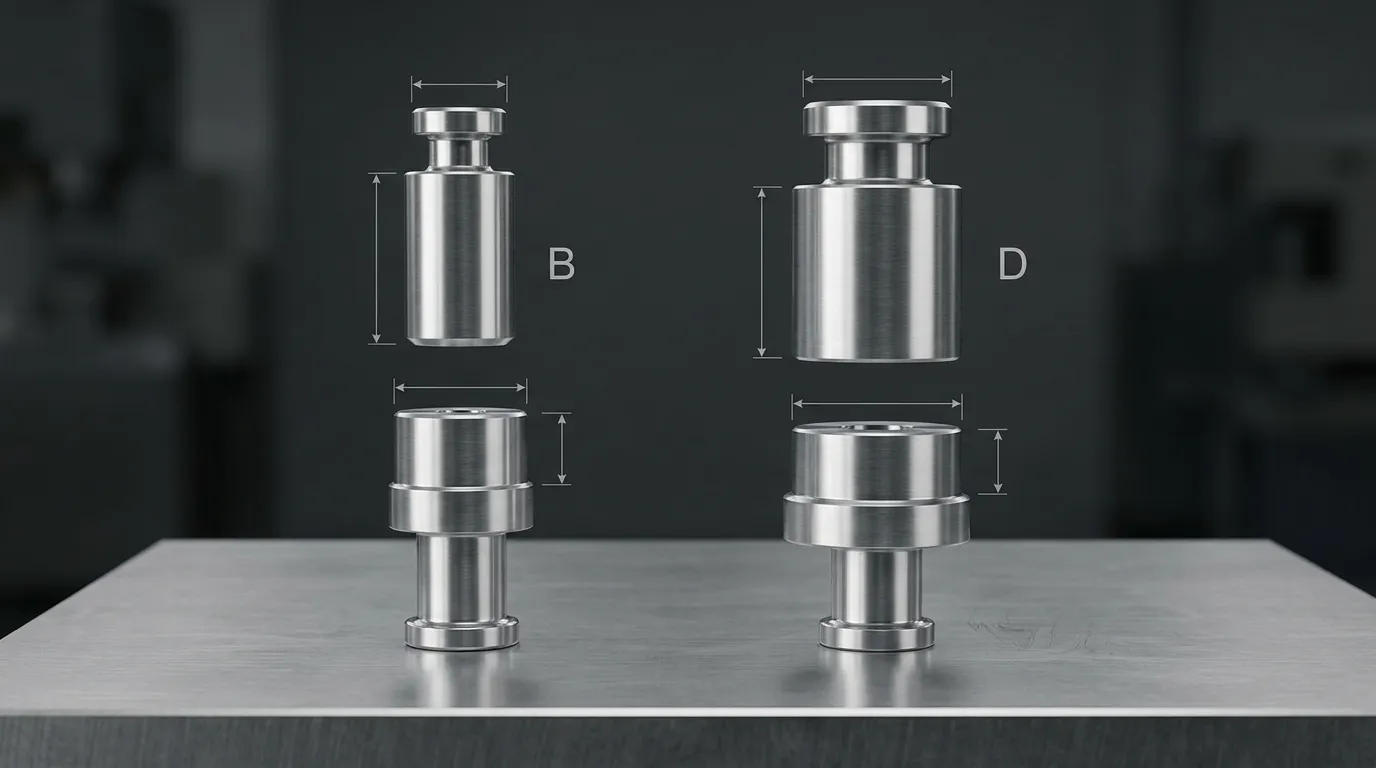
B Perkakas dan Perkakas D Dibandingkan Sekilas
| Kriteria perbandingan | Perkakas B | Perkakas D |
|---|---|---|
| Diameter barel pukulan nominal | Sekitar 19 mm | Sekitar 25,35 mm |
| Diameter luar kepala pukulan nominal | Sekitar 25,27 mm | Sekitar 31,6 mm |
| Diameter luar mati umum | Sekitar 30,16 mm | Sekitar 38,10 mm |
| Tinggi cetakan umum | Sekitar 22,22 mm | Sekitar 23,81 mm |
| Referensi tablet bulat maksimum umum | Hingga sekitar 16 mm | Hingga sekitar 25 mm |
| Kecenderungan kepadatan stasiun turret | Lebih tinggi, di mana menara dirancang untuk perkakas B | Lebih rendah dari menara B yang sebanding karena setiap stasiun membutuhkan lebih banyak ruang |
| Kecenderungan tinggal | Tergantung pada bentuk kepala, geometri pers, dan kecepatan | Seringkali dikaitkan dengan posisi kepala yang lebih besar atau waktu tinggal yang lebih lama, tetapi tidak secara universal |
| Arah pemilihan khas | Amplop tablet yang lebih kecil atau kepadatan stasiun yang lebih besar | Amplop tablet yang lebih besar atau proses yang membutuhkan konfigurasi kepala dan tempat tinggal yang berbeda |
| Pertukaran langsung | Tidak | Tidak |
Ini adalah dimensi referensi umum, bukan spesifikasi pembelian lengkap. ISO 18084 mendefinisikan dimensi utama punch-and-die, toleransi, Karakteristik, dan langkah-langkah terkait pertukaran. Makalah teknis KORSCH juga mencantumkan laras punch nominal 19 mm dan 25 mm, dengan diameter cetakan 30,16 mm dan 38,10 mm untuk konfigurasi B dan D masing-masing. Gambar alat dan menara yang disetujui harus mengatur urutan akhir. Standar Tepha 4Itech 4 Standar Itech 4
Perbedaan Dimensi Yang Menentukan Kesesuaian Perkakas
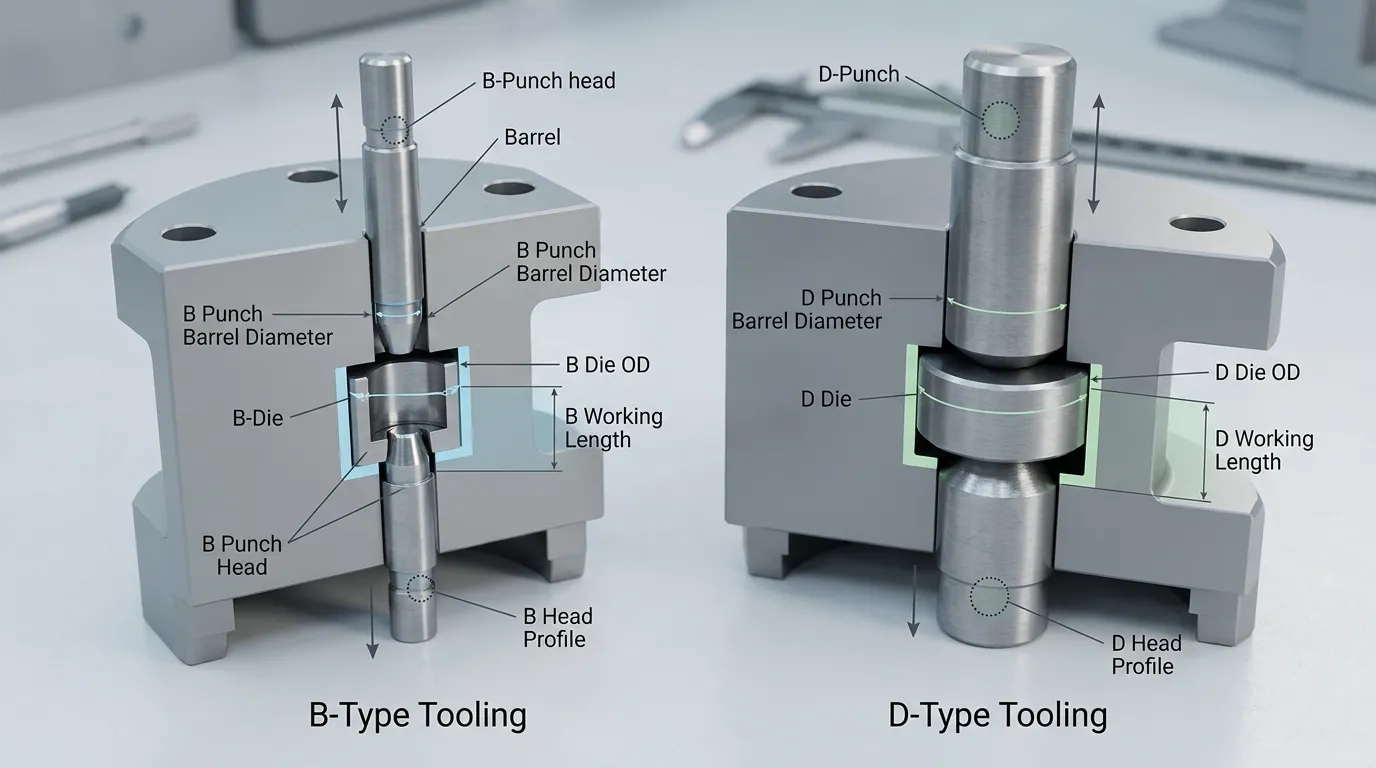
Perbedaan ukuran yang terlihat antara alat B dan D bukan sekadar preferensi kapasitas. Teknik ini menentukan apakah komponen dapat beroperasi secara fisik di menara tertentu.
Laras punch melewati panduan punch berukuran tepat. Punch B dengan laras nominal mendekati 19 mm tidak dapat begitu saja menggantikan punch D yang dirancang untuk panduan sekitar 25,35 mm. Pembatasan yang sama berlaku untuk cetakan: diameter luar cetakan B yang umum sekitar 30,16 mm, sedangkan cetakan D umum sekitar 38,10 mm. Kantong yang didapat turret, dan sistem penahanan harus sesuai dengan dimensi tersebut. Standar Itech 1
Geometri punch-head juga penting. Kepala menyentuh kamera press tablet dan roller kompresi, jadi diameternya, ketebalan, radius, datar, dan geometri bawah kepala memengaruhi bagaimana punch bergerak melalui siklus kompresi. Dua punch dapat berbagi penamaan B atau D dan tetap tidak kompatibel karena mengikuti standar atau desain mesin yang berbeda.
Dimensi Punch dan Die yang Harus Cocok
Seorang pemasok biasanya membutuhkan lebih dari sekadar kata "B tooling" atau "D tooling." Dimensi dan fitur kritis meliputi:
- Upper- dan diameter laras dengan punch lebih rendah;
- diameter dan profil luar kepala punch;
- atas- dan panjang keseluruhan dengan punch yang lebih rendah;
- panjang kerja;
- dimensi punch-tip dan kedalaman cangkir;
- diameter dan tinggi cetakan;
- Dimensi Lubang Cetakan;
- The Groove, meruncing, atau fitur retensi;
- Lokasi dan sudut anti-turn key;
- Rotasi Turret Tablet Press.
Panjang kerja sangat penting karena variasi dalam satu set alat dapat memengaruhi ketebalan dan konsistensi tablet akhir. Panjang keseluruhan, diameter tong, The OD, The Bore, dan bentuk kepala juga diperlakukan sebagai dimensi inspeksi kritis dalam panduan manajemen alat yang sudah mapan. I Belanda Ltd
Mengapa label B atau D nominal tidak menjamin pertukaran
B dan D menggambarkan keluarga ukuran alat. Mereka tidak, sendiri, konfirmasi standar lengkap.
Konfigurasi Euro/ISO dan TSM mungkin berbeda dalam bentuk kepala punch, kepala rata, ketebalan kepala, sudut cam bawah kepala, panjang keseluruhan nominal, dan keying. Perbedaan tersebut dapat membatasi ketertukaran meskipun kedua alat tersebut dijelaskan sebagai alat B atau keduanya sebagai alat D. Punch atas berbentuk dan multi-ujung juga memerlukan posisi anti-turn key yang tepat untuk rotasi turret dan pengaturan tablet lepas landas. I Belanda Ltd
Apa Arti "Kapasitas" dalam Perbandingan B-versus-D
Kapasitas alat harus dievaluasi dalam tiga kategori terpisah. Keluarga yang menawarkan kapasitas tablet lebih besar tidak otomatis menyediakan kapasitas produksi lebih besar, dan alat yang lebih besar tidak menetapkan rating gaya kompresi aman universal.
Kapasitas Ukuran Tablet
Tooling D menyediakan amplop fisik yang lebih besar untuk ujung punch dan lubang cetakan. Referensi industri yang umum adalah sekitar 25 mm untuk tablet bulat di bawah alat D dan sekitar 16 mm di bawah alat B. Angka-angka ini berguna untuk penyaringan awal, namun mereka bukan batas desain universal. KORSCH 1
Pemasok juga harus mempertimbangkan:
- Dimensi tablet mayor dan minor;
- profil bulat atau berbentuk;
- kedalaman cangkir;
- Ketebalan tanah tepi dan jaring;
- geometri garis skor;
- embossing;
- ketebalan tablet dan berat target;
- kekuatan ujung punch;
- jarak antara ujung dan lubang cetakan.
Bentuk A, dinilai, timbul, atau tablet multilayer tidak secara inheren memerlukan alat D. Fitur-fitur tersebut bergantung pada desain tablet, geometri ujung punch, Keying, kemampuan mesin, dan beban mekanis. Keputusan B-or-D berkaitan dengan konfigurasi amplop alat dan mesin cetak yang tersedia, tidak apakah wajah tablet sederhana atau kompleks.
Kapasitas Produksi dan Kepadatan Stasiun Turret
Karena alat B menggunakan barrel dan cetakan yang lebih kecil, menara dengan ukuran lingkaran pitch tertentu sering kali dapat menampung lebih banyak stasiun B daripada stasiun D. Lebih banyak stasiun dapat meningkatkan output teoretis ketika mesin cetak berjalan dengan kecepatan yang sama.
Untuk satu tip, mesin cetak satu sisi, hubungan dasarnya adalah:
Tablet teoretis per jam = kecepatan turret dalam putaran per menit × jumlah stasiun × 60
Untuk alat multi-tip, kalikan hasilnya dengan jumlah ujung tablet di setiap stasiun. KORSCH menggunakan hubungan ini dalam diskusi teknis tentang pemilihan menara dan produksi multi-tip. KORSCH
Itu tidak berarti alat B menjamin produksi riil yang lebih tinggi. Output yang divalidasi secara aktual juga bergantung pada:
- Kecepatan menara maksimum yang berkelanjutan;
- Aliran formulasi dan pengisian die;
- persyaratan kompresi dwell;
- kinerja feeder;
- kemampuan kontrol berat tablet;
- perilaku ejeksi dan lepas landas;
- kondisi perkakas;
- Persyaratan penolakan dan inspeksi;
- konfigurasi ujung tunggal atau multi-ujung.
Formulasi yang sulit dikompres mungkin memerlukan operasi yang lebih lambat. Dalam kasus itu, Keunggulan jumlah stasiun dapat sebagian atau seluruhnya diimbangi oleh kecepatan berkelanjutan yang lebih rendah.
Gaya Kompresi dan Kemampuan Tinggal
Waktu tinggal adalah periode di mana ujung punch tetap pada atau mendekati jarak minimum saat dikompresi. Teknik ini dipengaruhi oleh geometri kepala punch, ukuran kepala datar, geometri roller kompresi, kecepatan lingkaran pitch menara, dan kecepatan pers.
Alat D sering dikaitkan dengan geometri kepala yang lebih besar dan waktu tinggal yang lebih lama, Namun hubungan itu tidak mutlak. Baik alat B maupun D dapat menggunakan head flat yang dimodifikasi atau diperpanjang, dan hasil pastinya tergantung pada standar dan mesin cetak yang dipilih.
Sebuah studi yang ditinjau sejawat yang membandingkan alat B dan D menemukan bahwa diameter kepala datar dan tipe alat memengaruhi sifat mekanis tablet, Namun hasilnya juga berubah dengan komposisi formulasi dan gaya kompresi. Oleh karena itu, studi ini mendukung keputusan yang bergantung pada formulasi—bukan klaim bahwa alat D selalu menghasilkan tablet yang lebih kuat. Penelitian tentang perkakas B/D dan geometri punch-head Interaksi yang dilaporkan antar jenis alat, tinggal, kekuatan, kekuatan tarik, kerapuhan, dan perilaku pembatasan. ResearchGate 2Taylor & Francis Online 2
Panduan teknis Natoli juga menjelaskan bahwa meningkatkan kepala punch menjadi rata dapat memperpanjang duduk pada kecepatan turret yang sama untuk alat TSM-B dan TSM-D. Sensitivitas laju regangan formulasi dapat menentukan apakah tambahan dwell tersebut meningkatkan kinerja produksi. Teknik Natoli
Gaya maksimum aman tidak dapat dipilih hanya dari label B atau D. Ini juga tergantung pada rating pers, area dan bentuk punch-tip, bahan alat, perlakuan panas, desain kepala, kondisi alat, formulasi, dan perhitungan teknik yang disetujui.
Kompatibilitas membutuhkan lebih dari sekadar memilih B atau D
Urutan alat yang benar harus memenuhi beberapa lapisan kompatibilitas:
- Keluarga perkakas: B atau D;
- standar perkakas: EU/ISO, TSM, atau spesifikasi khusus mesin lainnya;
- geometri menara: panduan punch, The Pockets, Tata letak stasiun, dan retensi;
- geometri punch: bentuk kepala, panjang, panjang kerja, dan keying;
- geometri tablet: petunjuk, cangkir, skor, embossing, tanah, dan mati;
- persyaratan proses: kedalaman isi, kekuatan, tinggal, pengusiran, dan output.
Keluarga perkakas dan standar perkakas adalah keputusan yang berbeda
Tooling B tidak identik dengan tooling TSM, dan D tooling tidak identik dengan tooling Eropa. Baik keluarga B maupun D dapat dikonfigurasi di bawah konvensi TSM atau EU/ISO.
Standar ini menambahkan detail dimensi di luar barrel dan amplop cetakan. Perbedaan panjang keseluruhan, bentuk kepala, sudut bawah kepala, dan keying dapat mencegah alat berjalan dengan benar dalam penekanan berikutnya. Untuk perlakuan khusus pada lapisan kompatibilitas kedua tersebut, lihat Standar perkakas tablet UE vs TSM. I Belanda Ltd
Detail Tekan dan Turret untuk Memverifikasi
Sebelum menyetujui salah satu keluarga, mengonfirmasi:
- Produsen dan model mesin cetak tablet;
- model menara, gambar, atau nomor identifikasi;
- Jumlah stasiun menara;
- Ukuran panduan punch B atau D;
- diameter kantong cetakan, tinggi, dan desain retensi;
- atas- dan panjang keseluruhan dengan punch lebih rendah;
- panjang kerja perkakas;
- profil kepala punch dan geometri bawah kepala;
- standar perkakas;
- lokasi kunci dan sudut kunci;
- Rotasi menara searah jarum jam atau berlawanan arah jarum jam;
- Gambar alat yang sudah ada atau contoh referensi fisik.
Mesin yang diiklankan mendukung beberapa keluarga alat dapat menggunakan menara yang dapat ditukar atau pengaturan lain yang dirancang khusus. Hal itu tidak membuat komponen B dan D biasa dapat dipertukarkan dalam satu menara tetap.
Cara memilih antara perkakas B dan D
Tablet press dan turret yang ada harus menjadi kendala pemilihan pertama. Jika mesin sudah menggunakan menara B atau D tetap, mengganti keluarga alat mungkin memerlukan penggantian menara atau rekayasa mesin yang lebih luas.
| Persyaratan | Perkakas B mungkin merupakan titik awal yang lebih baik | Perkakas D mungkin merupakan titik awal yang lebih baik |
|---|---|---|
| Peralatan yang dipasang | Press dan turret dirancang untuk perkakas B | Press dan turret dirancang untuk perkakas D |
| Geometri tablet | Tablet pas dengan nyaman di dalam amplop B-tool terverifikasi | Tablet membutuhkan amplop D-tool terverifikasi yang lebih besar |
| Prioritas produksi | Kepadatan stasiun yang lebih besar sangat berharga | Output yang diperlukan dapat dicapai dengan jumlah stasiun D yang tersedia |
| Perilaku formulasi | Kualitas tablet yang dapat diterima dicapai dalam tempat tinggal yang tersedia | Formulasi mendapat manfaat dari konfigurasi kepala dan tempat tinggal D yang dipilih |
| Persyaratan kompresi | Perhitungan gaya dan kekuatan ujung dapat diterima untuk alat B yang diusulkan | Tablet dan proses yang diusulkan memerlukan amplop alat yang lebih besar, dengan syarat verifikasi teknik |
| Status kompatibilitas | Keluarga B, standar, panjang, Metode, dan keying dikonfirmasi | Keluarga D, standar, panjang, Metode, dan keying dikonfirmasi |
B Tooling biasanya merupakan titik awal yang lebih baik ketika
Pertimbangkan alat B ketika mesin press sudah memiliki menara B yang kompatibel, Tablet ini masuk dalam amplop desain terverifikasi, dan kepadatan stasiun yang lebih tinggi menawarkan keunggulan produksi yang berguna. Formulasi harus tetap mencapai sifat tablet yang dibutuhkan pada kecepatan dan waktu tersedia.
D perkakas biasanya merupakan titik awal yang lebih baik ketika
Pertimbangkan alat D ketika mesin press memiliki turret D yang kompatibel, Tablet membutuhkan amplop ujung dan cetakan yang lebih besar, atau geometri kepala yang dipilih memberikan jendela kompresi yang lebih sesuai. Proses harus tetap mencapai target output dengan jumlah stasiun yang tersedia dan kecepatan operasi.
Berhenti dan Verifikasi Sebelum Memilih Salah Satu
Jangan hanya memilih dari tabel ukuran generik saat:
- Standar perkakas tidak diketahui;
- Gambar menara tidak tersedia;
- tablet mendekati batas ukuran yang diasumsikan;
- Diperlukan gaya yang sangat tinggi atau tinggal lama;
- Alat berbentuk atau multi-ujung membutuhkan orientasi tombol yang presisi;
- alat pengganti harus sesuai dengan set yang sudah ada;
- konversi B-ke-D atau D-ke-B sedang dipertimbangkan;
- Press berisi geometri alat proprietary atau yang dimodifikasi.
Kesalahpahaman Perkakas B-versus-D Umum
| Kesalahpahaman | Interpretasi yang lebih akurat |
|---|---|
| Alat D adalah alat Eropa. | D adalah keluarga berukuran alat. EU/ISO dan TSM adalah lapisan standar yang terpisah. |
| Alat B selalu memproduksi lebih banyak tablet. | Bisa memungkinkan lebih banyak stasiun, Namun output riil juga bergantung pada kecepatan, tinggal, memberi makan, formulasi, Tips untuk Punch, dan persyaratan validasi. |
| Alat D selalu menangani gaya lebih banyak. | Kekuatan aman tergantung pada pers, geometri kepala dan ujung, bahan alat, area tablet, formulasi, dan perhitungan teknik. |
| Hanya alat D yang dapat menghasilkan bentuk, dinilai, timbul, atau tablet multilayer. | Fitur-fitur ini bergantung pada desain punch-tip, Keying, geometri tablet, dan kemampuan mesin. |
| Alat tahun B cocok untuk tekan tahun B. | Panjang keseluruhan, bentuk kepala, sudut bawah kepala, Detailnya, Keying, dan geometri spesifik mesin dapat berbeda. |
| Diameter maksimum tablet yang dipublikasikan adalah batas yang dijamin. | Ini adalah referensi awal. Desain yang diusulkan masih memerlukan tinjauan mekanis dan khusus pers. |
| Mengganti punch dan die mengubah mesin tekan B menjadi D. | Konfigurasi turret atau mesin yang berbeda biasanya diperlukan karena panduan punch dan kantong cetakan berbeda. |
Apa yang Harus Disertakan dalam RFQ Perkakas B atau D
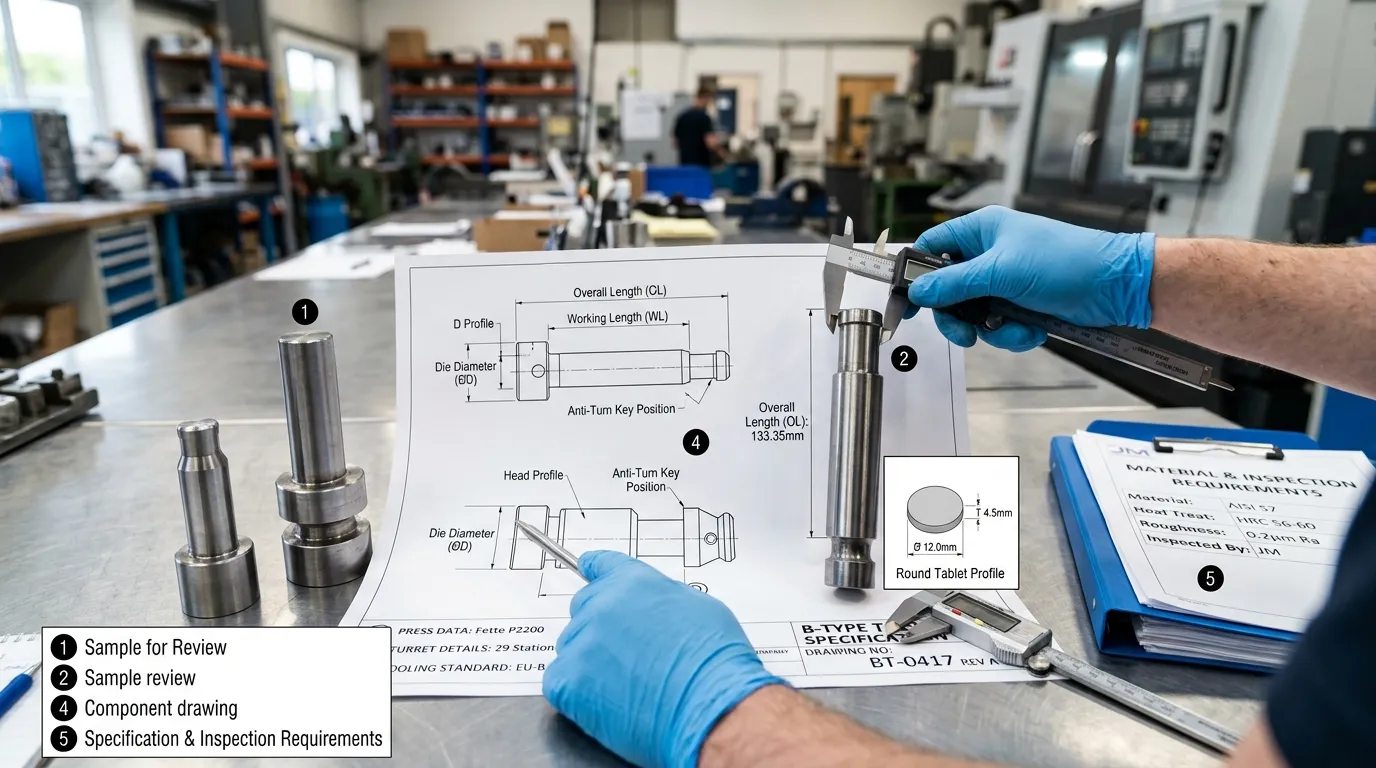
Pertanyaan alat yang berguna harus memuat informasi yang cukup untuk tinjauan dimensi dan proses. Termasuk:
- Produsen dan model mesin cetak tablet;
- Penetapan menara dan jumlah stasiun;
- keluarga B atau D yang diperlukan;
- EU/ISO, TSM, atau standar khusus mesin;
- atas- dan gambar dengan lubang bawah;
- Gambar;
- panjang keseluruhan dan kerja;
- geometri kepala punch dan bawah kepala;
- The OD, tinggi, membosankan, alur, dan retensi;
- Lokasi anti-turn key dan rotasi turret;
- gambar tablet dengan semua dimensi utama;
- cangkir, skor, embossing, tanah, dan detail toleransi;
- target berat dan ketebalan tablet;
- masalah formulasi seperti abrasi, korosi, atau menempel;
- bahan alat yang dibutuhkan, perlakuan panas, atau pelapisan;
- persyaratan inspeksi dimensi dan dokumentasi material;
- Sampel yang sudah ada ketika gambar yang disetujui tidak tersedia.
SunshinePro perkakas tekan tablet Halaman menyatakan bahwa mereka menyediakan tablet press punch dan dies, Daftar baja kecepatan tinggi, Pemesinan CNC, perlakuan panas, dan kustomisasi dari gambar atau sampel, dan mengatakan bahwa laporan inspeksi material dapat disediakan. Pernyataan terverifikasi ini mendukung penyelidikan berbasis gambar, tetapi keluarga B atau D yang diperlukan, standar, dimensi, material, dan ruang lingkup toleransi harus dikonfirmasi untuk pesanan spesifik. SunShinePro
Prinsip Seleksi Akhir: Cocokkan Tooling dengan Pers, Tablet, dan Proses
Pilih alat B atau D dengan bekerja dalam urutan ini:
- Konfirmasi tekan terpasang, menara, dan standar alat.
- Verifikasi bahwa geometri tablet sesuai dengan envelope tooling yang tersedia.
- Periksa kebutuhan tinggal dan kompresi formulasi.
- evaluasi output menggunakan jumlah stasiun aktual dan kecepatan pers yang berkelanjutan.
- Kontrol pesanan akhir dengan alat dan gambar tablet yang disetujui.
Untuk kebutuhan khusus atau penggantian, Siapkan Data Pers, detail menara, gambar-gambar, standar, orientasi kunci, dan sampel yang ada jika berlaku. Lalu hubungi SunshinePro untuk spesifikasi dan tinjauan manufaktur daripada hanya mengandalkan penunjukan B atau D.
Bagikan:



Ditulis oleh Sunshine
di Sunshine, Kami adalah produsen dan pemasok profesional komponen cetakan presisi, menawarkan berbagai produk untuk aplikasi stamping dan cetakan injeksi. Fokus utama kami adalah mencetak cetakan, pin dan lengan ejector, serta tiang panduan dan bushing. Dengan pemesinan CNC canggih, kontrol kualitas ketat, dan kemampuan produksi yang kuat, kami memastikan keandalan, suku cadang presisi tinggi, bersama dengan komponen standar yang tersedia untuk pasokan global yang cepat dan efisien.
BERITA
DAPATKAN LAYANAN
Dengan suku cadang berkualitas untuk memenuhi setiap anggaran dan staf ramah yang terlatih untuk membuat kunjungan Anda menjadi informatif dan tanpa repot.
