



Press Dowel Pin Cocok untuk Cetakan Injeksi: Panduan Pemilihan Pas H7
Mesin press pin dowel yang cocok untuk cetakan injeksi tidak dapat dipilih hanya dari penunjukan H7. H7 mendefinisikan rentang ukuran lubang yang diizinkan, tidak sepenuhnya cocok. Pin juga harus memiliki kelas toleransi tertentu atau batas diameter atas dan bawah yang dikonfirmasi.
Pasangan yang tepat tergantung pada komponen cetakan mana yang harus mempertahankan dowel, apakah komponen pasangan harus dihapus, diameter nominal, bahan pelat, lama pertunangan, dan kualitas lubang. Sistem penyelarasan yang lebih luas dibahas dalam pin cetakan dan bushing (disimpulkan). Panduan ini hanya berfokus pada pin dowel stasioner yang dipasang pada pelat cetakan dan komponen alat terkait.
Pin dowel juga tidak boleh disamakan dengan pin pemandu. Pin dowel menemukan komponen yang dirakit, sementara pin panduan cetakan masukkan bushing panduan berulang kali saat cetakan dibuka dan ditutup.
Apa Arti H7 dalam Fitting Dowel-Pin?
Sistem ISO menetapkan zona toleransi terpisah untuk lubang dan poros. Dalam penamaan H7:
- H mengidentifikasi posisi zona toleransi lubang relatif terhadap ukuran nominal.
- 7 mengidentifikasi tingkat toleransi.
- Lebar toleransi sebenarnya berubah sesuai diameter nominal.
- Diperlukan kelas poros atau pin terpisah untuk menentukan kecocokan lengkap.
ISO 286-1 menetapkan terminologi dan sistem kode untuk toleransi, penyimpangan, dan ketegangan. ISO 286-2 menyediakan deviasi batas spesifik diameter untuk lubang dan poros.
Ini berarti catatan gambar yang hanya menentukan "Ø10 H7" mengendalikan lubang tetapi tidak sepenuhnya menentukan hubungan dowel-pin. Desainer juga harus menyatakan kelas pin, merujuk standar pin yang berlaku, atau memberikan batas diameter pin yang dapat diterima.
Mengapa lubang dan pin membutuhkan kelas toleransi terpisah
Lubang nominal 10 mm tidak dibuat tepat pada 10 mm.000 mm setiap kali. Batas ini diizinkan berada di antara batas bawah dan atas yang telah ditentukan. Pin dowel juga memiliki rentang dimensi yang diizinkan sendiri.
Kecocokan bergantung pada empat nilai:
- Lubang terkecil yang diizinkan.
- Lubang terbesar yang diizinkan.
- Pin terkecil yang diizinkan.
- Pin terbesar yang diizinkan.
Mengganti hanya kelas pin dapat mengubah lubang H7 yang sama menjadi clearance, transisi, atau hubungan interferensi. Kelas seperti h6, m6, n6, dan p6 memposisikan zona toleransi pin secara berbeda relatif terhadap garis ukuran nominal. Kesesuaian mereka tidak dapat dinilai hanya dari huruf-huruf tersebut; batas ISO yang berlaku harus diperiksa untuk diameter yang dipilih.
Izin, Transisi, dan Hasil Interferensi
| Perilaku fit | Kondisi dimensi | Tujuan fungsional yang khas |
|---|---|---|
| Izin | Lubang tetap lebih besar dari pin di semua batas yang diizinkan | Perakitan yang mudah, penghapusan, atau gerakan |
| Transisi | Kisaran toleransi memungkinkan sedikit jarak bebas atau sedikit gangguan | Lokasi yang akurat dengan perilaku perakitan yang dikontrol ketat |
| Gangguan | Pin tetap lebih besar dari lubang di semua batas yang diizinkan | Retensi positif dalam komponen yang dipilih |
Pasangan H7/m6 tidak boleh secara otomatis disebut sebagai kecocokan press yang dijamin. Tergantung pada batas yang berlaku, Dapat menghasilkan kondisi transisi. Zona pin yang lebih ketat mungkin memberikan interferensi yang lebih konsisten, namun interferensi yang lebih besar tidak otomatis menjadi lebih baik. Dapat meningkatkan gaya penyisipan, merusak lubang, mendistorsi pelat tipis, atau mempersulit penghapusan di masa depan.
Pilih kecocokan sesuai dengan fungsi komponen cetakan
Pemilihan kecocokan harus dimulai dari perakitan cetakan, tidak dengan bagan toleransi.
Mengidentifikasi:
- komponen di mana dowel harus tetap tetap terpasang;
- komponen yang harus terletak di atas dowel;
- seberapa sering rakitan akan dipisahkan;
- apakah dowel harus dapat diganti;
- apakah pelat dapat menopang fitting interferensi dengan aman.
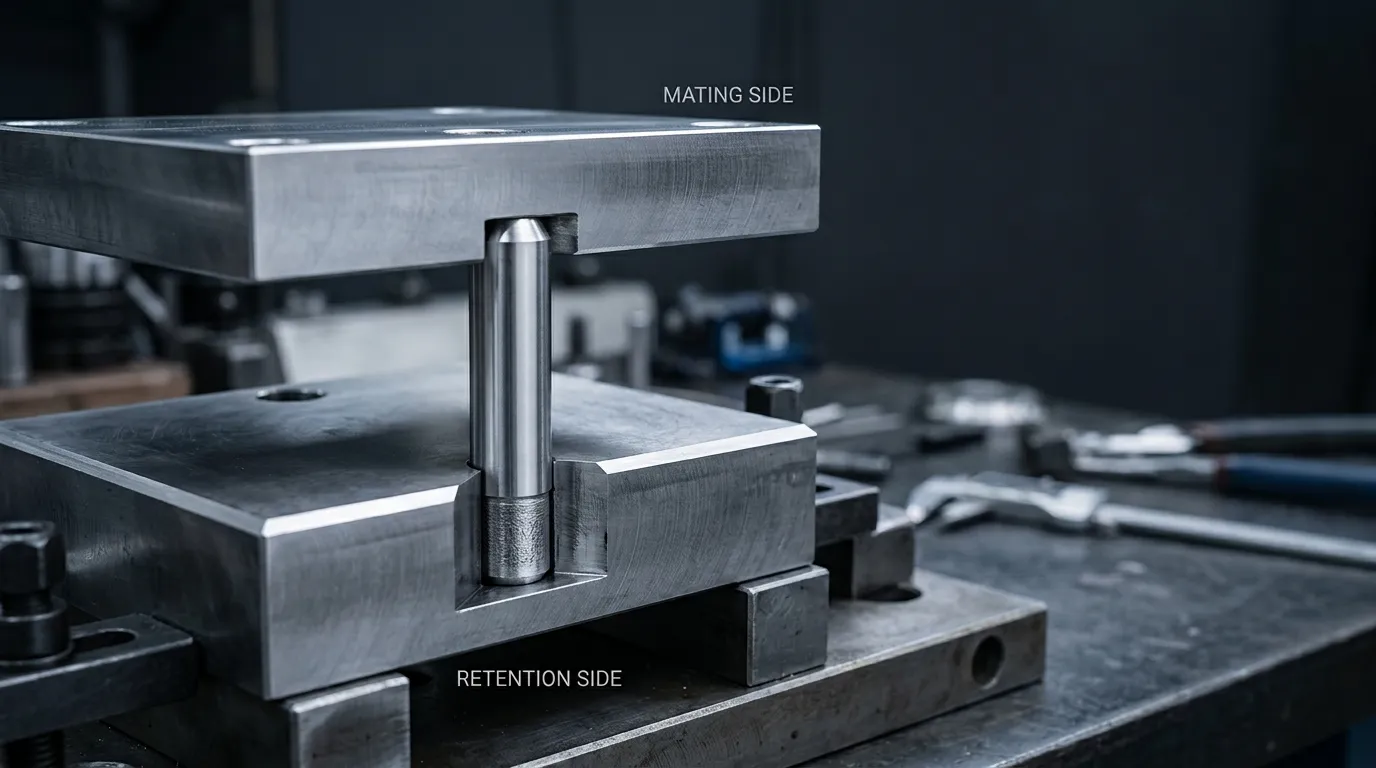
Pengaturan umum menggunakan interferensi atau kondisi transisi terkontrol pada sisi retensi dan kondisi clearance yang terverifikasi pada komponen pengikatan. Ini menjaga dowel tetap terpasang pada satu pelat sekaligus memungkinkan komponen lainnya untuk dirakit dan terpisah tanpa ikatan yang tidak perlu.
Sisi Retensi: Di mana dowel harus tetap tetap terpasang
Lubang sisi penahan menahan dowel selama perakitan cetakan, penanganan, pemeliharaan, dan pemisahan berulang komponen pengikatan.
Sebelum memilih interferensi, periksa:
- Bahan pelat dan kekerasan;
- ketebalan pelat di sekitar lubang;
- jarak dari lubang ke tepi terdekat;
- panjang pertunangan dowel;
- akses untuk ekstraksi di masa depan;
- apakah pelat tersebut merupakan komponen permanen atau yang dapat diganti.
Ukuran yang paling ketat yang tersedia tidak boleh dipilih secara default. Retensi yang dibutuhkan harus seimbang dengan tekanan lokal, kekuatan instalasi, dan kemudahan perbaikan.
Untuk pemasangan buta, Pertimbangkan bagaimana dowel akan dilepas sebelum lubang diproses. Lubang tembus, akses sisi belakang, atau dowel tarik ulir internal dapat mencegah komponen penempatan sederhana menjadi masalah perawatan.
Sisi Kawin: Lokasi tanpa ikatan yang tidak perlu
Komponen pengikatan harus menemukan posisi yang akurat di atas dowel, Namun mungkin juga perlu dipisahkan saat servis cetakan.
Lubang pengikatan yang berorientasi pada celah umumnya lebih praktis ketika komponennya:
- sering dihapus;
- dirakit secara manual;
- ditempatkan dengan lebih dari satu dowel;
- sensitif terhadap kontaminasi atau burr;
- kemungkinan mengalami perbedaan suhu selama perakitan.
Memasang dowel yang sama dengan rapat ke dua pelat terpisah dapat membuat perakitan sensitif terhadap kesalahan posisi. Ini juga dapat mencegah tempat duduk penuh, merusak tepi lubang, atau membuat pemisahan di kemudian hari menjadi sulit.
Pengaturan yang benar tergantung pada aplikasi. Insert yang dirakit secara permanen dapat membenarkan hubungan yang berbeda dari pelat yang dilepas selama setiap siklus perawatan.
Tabel Pemilihan Kesesuaian Fungsional
| Kondisi aplikasi | Hasil yang diinginkan | Verifikasi utama |
| Pasak harus tetap dalam satu pelat yang kuat | Retensi terkontrol atau gangguan terjamin | Batas pin dan lubang, material, pertunangan, jarak tepi |
| Pelat kawin harus dilepas | Izin perakitan yang dapat diprediksi | Pin terbesar versus lubang kawin terkecil |
| Komponen membutuhkan lokasi yang dapat dilepas dengan sangat akurat | Izin yang dikontrol ketat atau transisi yang disetujui | Tumpukan toleransi penuh dan akurasi posisi lubang |
| Lubang aus atau diperbesar | Perbaikan kebesaran yang direkayasa | Sisa bahan pelat, ukuran lubang baru, batas pin kustom |
| Piring tipis atau dekat dengan tepi | Stres lokal terbatas | Tinjauan teknik sebelum meningkatkan gangguan |
| Dowel tidak dapat diakses dari belakang | Fitur ekstraksi yang direncanakan | Gaya pull-dowel, ujung berulir, atau akses alternatif |
Hitung Izin atau Interferensi Terburuk
Jangan menyetujui fitting dowel hanya dari dimensi nominal saja. Hitung kedua kondisi manufaktur ekstrem.
Gunakan proses ini:
- Identifikasi diameter nominal dowel.
- Temukan rentang diameter yang berlaku dalam standar toleransi saat ini.
- Catat dimensi lubang H7 terkecil dan terbesar.
- Catat dimensi pin terkecil dan terbesar.
- Hitung kondisi paling longgar yang mungkin.
- Hitung kondisi terketat yang mungkin.
- Konfirmasi apakah seluruh rentang menghasilkan clearance, transisi, atau gangguan.
Gunakan Kedua Toleransi Ekstrem
Perhitungan dasarnya adalah:
Jarak bebas maksimum = lubang terbesar − pin terkecil
Jarak minimum = lubang terkecil − pin terbesar
Hasil positif mewakili clearance. Hasil clearance negatif mewakili interferensi.
Misalnya:
- Jika hasil clearance minimum positif, Clearance ada di setiap kombinasi yang diizinkan.
- Jika satu hasil positif dan yang lain negatif, Pas bersifat transisi.
- Jika kombinasi yang paling fleksibel pun menghasilkan nilai clearance negatif, gangguan dijamin dalam batas yang ditentukan.
Interferensi maksimum juga dapat dinyatakan sebagai:
Interferensi maksimum = pin terbesar − lubang terkecil
Perhitungan ini harus menggunakan nilai dari sistem standar yang sama dan rentang diameter nominal yang benar. Jangan mencampur toleransi pin katalog, kelas lubang ISO, dan ukuran nominal yang diasumsikan tanpa memverifikasi bahwa keduanya kompatibel.
Metode Contoh Kerja untuk Dowel Cetakan
Untuk dowel nominal 10 mm, pertama, ambil batas lubang H7 dan batas kelas pin yang dipilih dari edisi ISO 286-2 saat ini.
Kemudian buat tabel perhitungan:
| Nilai yang diperlukan | Sumber |
| Lubang H7 terkecil | Batas ISO 286-2 untuk rentang diameter yang berlaku |
| Lubang H7 terbesar | Batas ISO 286-2 untuk rentang diameter yang berlaku |
| Pin terkecil | Batas gambar kelas pin atau pemasok yang dipilih |
| Pin terbesar | Batas gambar kelas pin atau pemasok yang dipilih |
| Maximum clearance | Lubang terbesar dikurangi pin terkecil |
| Minimum clearance | Lubang terkecil dikurangi pin terbesar |
Hasilnya menetapkan hubungan dimensi, namun hal ini sendiri tidak membuktikan bahwa pemasangan tersebut aman untuk pelat cetakan. Material pelat, geometri lokal, metode penyisipan, dan kondisi layanan masih perlu ditinjau.
Periksa Desain Cetakan Sebelum Meningkatkan Gangguan
Gangguan menciptakan tekanan kontak antara pin dan dinding lubang. Interferensi berdimensi yang sama dapat berperilaku berbeda pada pelat baja keras tebal dan pelat tipis, komponen yang lebih lunak di dekat tepi.
Bahan Pelat, Kekerasan, dan Geometri Lokal
Tinjau faktor-faktor ini sebelum memutuskan kecocokan:
- Material pelat: Material yang lebih lunak mungkin lebih mudah berubah bentuk di sekitar lubang.
- Kekerasan pelat: Memengaruhi bagaimana lubang merespons saat pemasangan dan pengangkatan.
- Ketebalan dinding: Bagian tipis mungkin kurang tahan terhadap tekanan lokal yang tinggi.
- Jarak tepi: Lubang dekat tepi memiliki lebih sedikit material di sekitarnya.
- Kerusakan yang ada: Penilaian, meruncing, retak, atau perbaikan sebelumnya mengubah kondisi sendi.
- Kedalaman lubang: Lubang buta yang dalam dapat menjebak puing atau udara dan mempersulit proses ekstraksi.
Hindari berasumsi bahwa fitting yang berhasil digunakan pada satu pelat cetakan dapat dipindahkan tanpa perubahan ke material atau geometri lain.
Pertunangan, Suhu, dan Frekuensi Pemeliharaan
Keterikatan yang lebih lama meningkatkan area kontak antara pin dan lubang, Namun, hal ini juga dapat meningkatkan kesulitan pemasangan dan ekstraksi. Tidak ada rasio engagement universal yang cocok untuk setiap pelat cetakan.
Suhu juga penting ketika pin dan pelat diukur atau dirakit dalam kondisi yang berbeda. Inspeksi dan perakitan dimensi harus menggunakan definisi, kondisi terkontrol ketika toleransi cukup ketat sehingga variasi suhu dapat memengaruhi hasil.
Frekuensi pemeliharaan juga mengubah pengaturan yang diinginkan. Komponen penentu yang dipisahkan secara teratur mungkin lebih baik dari desain dowel yang dapat diganti atau diekstrak daripada pemasangan blind press permanen.
Mesin dan Periksa Lubang Pasak dengan Benar
Callout toleransi yang benar tidak dapat mengkompensasi lubang yang diproduksi dengan buruk. Lubang terakhir harus memiliki ukuran yang dibutuhkan, namun juga harus diposisikan dengan benar dan memiliki bentuk yang dapat diterima.
Bor, ream, penghilang burr, dan Clean
Urutan pembuatan lubang yang praktis adalah:
- Tentukan posisi lubang dari datum cetakan yang benar.
- Amankan dan dukung pelat.
- Tempatkan lubang di tempat yang diperlukan untuk mengurangi berjalan dengan bor.
- Bor di bawah diameter akhir.
- Kembali ke ukuran akhir yang ditentukan menggunakan alat dan kondisi proses yang sesuai.
- Lepaskan burr pada pintu masuk dan keluar tanpa menciptakan tepi tajam baru.
- Bersihkan chip, partikel abrasif, residu minyak, dan puing-puing yang terperangkap.
- Periksa lubang sebelum menekan pin.
Sebuah reamer mengikuti lubang yang sudah ada. Dapat meningkatkan diameter dan finishing, namun tidak dapat dengan andal memperbaiki pengembaraan bor yang parah, kelurusan yang buruk, obrolan, atau sumbu yang salah lokasi. SPIROL's panduan persiapan lubang untuk pin press-fit demikian pula, penekanan pada penahanan kerja yang kaku dan pengeboran yang akurat sebagai prasyarat untuk menghasilkan lubang yang terkontrol.
Toleransi Ukuran Tidak Mengontrol Geometri Lubang
H7 mengontrol ukuran lubang yang diizinkan. Ia tidak mengendalikan secara mandiri:
| Kontrol dimensi | Kontrol geometris |
| Diameter lubang minimum | Posisi lubang |
| Diameter lubang maksimum | Orientasi sumbu |
| Lebar toleransi ukuran | Kelurusan |
| Lokasi zona toleransi | Kebulatan atau silinder |
Lubang dapat mengukur dalam batas H7 dan tetap menyebabkan ikatan jika sumbunya miring, bentuknya meruncing, atau pola dua lubang diposisikan secara salah.
ISO 1101 menyediakan bahasa simbol dan aturan interpretasi yang digunakan untuk spesifikasi geometris. Gambar cetakan harus hanya menerapkan kontrol geometris yang dibutuhkan untuk fungsi penentuan lokasi, bukan mengandalkan callout ukuran H7 untuk mengendalikan setiap fitur.
Periksa pin dan lubang sebelum perakitan
Sebelum menekan dowel:
- Konfirmasi diameter pin aktual atau batas pemasok yang dijamin;
- Verifikasi diameter lubang dengan metode pengukuran yang sesuai;
- memeriksa penurunan, mulut lonceng, burr, dan kerusakan permukaan;
- Pastikan lubang dan pin bersih;
- Verifikasi bahwa posisi lubang memungkinkan komponen pengikatan untuk merakit;
- periksa pada suhu yang terkontrol ketika toleransi sensitif terhadap variasi termal.
Deskripsi katalog seperti "precision ground" tidak menggantikan batas dimensi yang diperlukan untuk perhitungan.
Instal, Hapus, dan Memperbaiki Dowel Tanpa Merusak Jamur
Pemasangan yang benar menjaga pin tetap sejajar dengan sumbu lubang dan mencegah kerusakan yang tidak perlu pada pelat.
Instalasi Tekan Terkontrol
Gunakan urutan berikut:
- Periksa pin dan lubang.
- Konfirmasi ujung penyisipan yang dimaksud dan lead-in.
- Dukung pelat dekat lubang.
- Selaraskan pin dengan sumbu lubang.
- Menerapkan gaya aksial terkontrol dengan peralatan tekan yang sesuai.
- Pantau penyisipan untuk resistensi mendadak atau ketidaksejajaran.
- Berhenti dan periksa daripada memaksa pemasangan yang tidak normal.
Pemukulan tanpa kendali dapat memiringkan pin, merusak batas masuk, menandai permukaan tanah, atau memperbesar bagian pertama lubang. Press tidak memperbaiki ketidaksesuaian toleransi yang berlebihan; Hanya dengan lebih terkendali menggunakan gaya.
Rencanakan Ekstraksi dan Perbaikan Lubang Aus
Dowel dalam lubang tembus sering kali dapat didorong atau ditekan keluar dari belakang. Lubang buta membutuhkan metode penghilangan yang terencana, seperti:
- Dowel tarik ulir internal;
- fitur ekstraksi yang dapat diakses;
- bushing lokasi yang dapat dilepas;
- desain pelat yang memungkinkan akses belakang.
Setelah pengangkatan, mengukur lubang daripada memasang pin baru secara otomatis. Sebuah longgar, meruncing, dinilai, atau lubang yang diperbesar mungkin tidak lagi memberikan penahan yang diinginkan.
Perbaikan berukuran besar mungkin dilakukan dengan merenam lubang yang rusak ke diameter baru yang terkontrol dan menentukan pin yang sesuai. Perbaikan harus menyisakan cukup material pelat di sekitar dan mempertahankan posisi lubang yang diperlukan. Perbarui gambar agar pengganti di masa depan tidak diurutkan ke ukuran asli.
Tentukan kecocokan pasak pada RFQ gambar dan pemasok
Gambar lengkap harus mengkomunikasikan hubungan fungsional, bukan hanya diameter nominal.
Info Gambar Minimum
Termasuk:
- diameter pin nominal;
- panjang dowel;
- H7 atau toleransi lubang lainnya;
- kelas toleransi pin atau batas diameter eksplisit;
- standar pin yang berlaku;
- Material pin dan persyaratan kekerasan;
- persyaratan finishing permukaan jika fungsional;
- komponen sisi retensi;
- panjang keterlibatan yang diperlukan;
- ukuran dan toleransi lubang kawin;
- Kontrol posisi lubang atau orientasi yang relevan;
- Bentuk akhir atau fitur ekstraksi;
- persyaratan kuantitas dan dokumen inspeksi.
ISO 8734 Penutup pin dowel paralel yang terbuat dari baja keras dan baja tahan karat martensitik. ISO 2338 Penutup pin paralel yang terbuat dari baja tanpa pengerasan dan baja tahan karat austenitik. Merujuk standar produk membantu mendefinisikan kategori pin, namun gambar tersebut tetap harus menunjukkan kesesuaian yang dibutuhkan oleh rakitan cetakan.
Pertanyaan untuk dikonfirmasi dengan pemasok pin pasak
Tanyakan pada pemasok:
- Diameter pin atas dan bawah yang dijamin?
- Standar toleransi dan edisi mana yang digunakan?
- Apakah toleransi yang dikutip berlaku untuk diameter dan material yang dipilih??
- Pilihan material dan kekerasan apa saja yang tersedia?
- Bisakah diameter perbaikan khusus atau oversize diproduksi?
- Catatan dimensi atau material mana yang dapat disediakan?
- Apakah pemasok membutuhkan bahan pelat tersebut?, lama pertunangan, atau kondisi kesesuaian yang diperlukan?
SunshinePro Halaman produk Dowel Pin daftar lurus, meruncing, dan konfigurasi khusus, bersama dengan baja paduan, baja tahan karat, dan opsi baja alat. Buku ini juga menyatakan bahwa diameter, panjang, kelas toleransi, kelas material, dan finishing permukaan dapat disesuaikan, dengan pemesinan CNC, penggilingan, dan perlakuan panas yang tercantum sebagai proses produksi. Ini adalah opsi tingkat pemasok, tidak ada bukti bahwa satu toleransi atau material benar untuk setiap cetakan.
Komponen katalog mungkin cocok ketika batas aktualnya sesuai dengan perhitungan. Jika komponen standar tidak memenuhi diameter yang dibutuhkan, material, fitur penghapusan, atau ukuran perbaikan, tinjau pilihan antara kustom dan Bagian standar cetakan.
Daftar Periksa Pemilihan Dowel-Fit Akhir
Sebelum melepaskan gambar atau memperbaiki cetakan:
- Identifikasi komponen yang harus mempertahankan dowel.
- Tentukan bagaimana komponen pengikatan akan dirakit dan terpisah.
- Pilih perilaku fungsional yang diperlukan: pembersihan, transisi, atau gangguan.
- Ambil batas lubang dan pin spesifik diameter yang benar.
- Hitung kondisi yang paling ketat dan longgar.
- Bahan pelat cek, kekerasan, ketebalan dinding, jarak tepi, dan pertunangan.
- Pastikan lubang dapat diproses dan dikontrol secara geometris.
- Definisikan metode inspeksi.
- Rencanakan instalasi terkontrol.
- Menyediakan metode penghapusan di masa depan.
- Selesaikan gambar dengan kebutuhan lubang dan pin.
- Konfirmasi batas dimensi sebenarnya dari pemasok sebelum memesan.
Untuk ukuran dowel atau perbaikan khusus, Kirim gambar cetakan, diameter nominal, kesesuaian yang diperlukan, bahan pelat, lama pertunangan, dan ekspektasi inspeksi melalui SunshinePro Halaman kontak. Toleransi akhir harus dikonfirmasi terhadap aplikasi sebenarnya, bukan hanya dipilih dari penunjukan H7.
Bagikan:



Ditulis oleh Sunshine
di Sunshine, Kami adalah produsen dan pemasok profesional komponen cetakan presisi, menawarkan berbagai produk untuk aplikasi stamping dan cetakan injeksi. Fokus utama kami adalah mencetak cetakan, pin dan lengan ejector, serta tiang panduan dan bushing. Dengan pemesinan CNC canggih, kontrol kualitas ketat, dan kemampuan produksi yang kuat, kami memastikan keandalan, suku cadang presisi tinggi, bersama dengan komponen standar yang tersedia untuk pasokan global yang cepat dan efisien.
BERITA
DAPATKAN LAYANAN
Dengan suku cadang berkualitas untuk memenuhi setiap anggaran dan staf ramah yang terlatih untuk membuat kunjungan Anda menjadi informatif dan tanpa repot.
