



Toleransi dan Konsentrisitas Punch Pin untuk Stamping yang Stabil
Toleransi dan konsentrisitas pin punch memengaruhi lebih dari sekadar diameter komponen yang diukur. Titik punch dapat memenuhi toleransi ukurannya dan tetap berada di posisi tidak tengah relatif terhadap batang, retainer, atau pembukaan cetakan. Kesalahan tersebut mengubah clearance punch-to-die lokal dan dapat menyebabkan pemuatan yang tidak merata, memakai, variasi burr, pembelokan, atau kerusakan dini.
Oleh karena itu, punch harus dievaluasi sebagai bagian dari sistem penentuan lokasi yang lengkap. Batang kayu muat ke dalam retainer, titik masuk ke pembukaan dadu, dan komponen die di sekitarnya tetap sejajar selama setiap langkah. Peran yang lebih luas dari bagian-bagian ini dibahas dalam SunshinePro Panduan Komponen Die (disimpulkan). Panduan ini secara khusus berfokus pada bagaimana dimensi punch, hubungan geometris, kontrol gambar, dan metode inspeksi mendukung pencapan yang stabil.
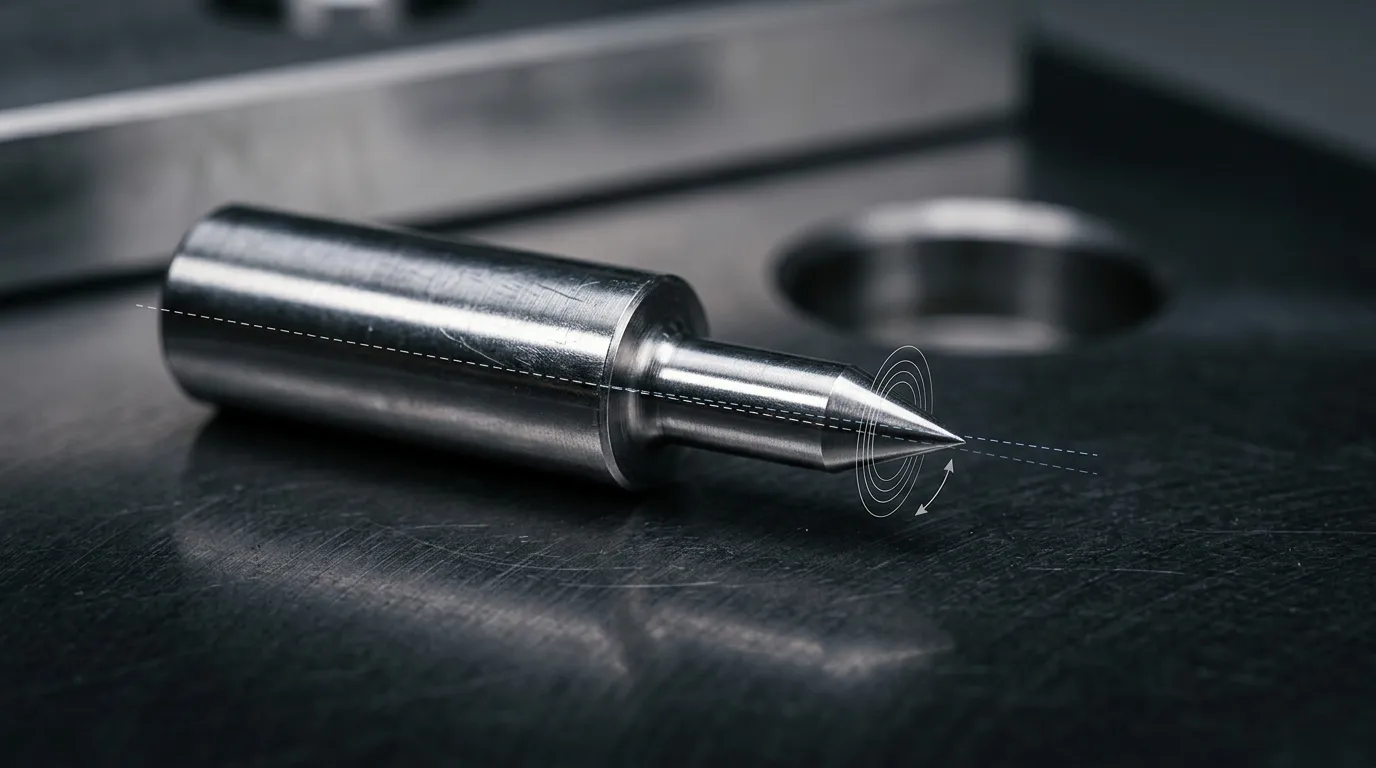
Apa yang sebenarnya dikendalikan oleh toleransi punch pin
Toleransi dimensi mendefinisikan seberapa besar ukuran yang dinyatakan dapat bervariasi. Di atas peniti punch, toleransi terpisah dapat berlaku untuk:
- Diameter punch-point atau profil pemotongan
- Diameter betis
- Panjang keseluruhan
- Panjang titik
- Lokasi bahu
- Fitur kepala atau retensi
Toleransi geometris mengendalikan sesuatu yang berbeda. Fitur ini dapat membatasi bentuk satu fitur, orientasi atau lokasi satu fitur relatif terhadap fitur lain, atau variasi permukaan ketika bagian berputar mengelilingi sumbu datum.
Perbedaan ini penting karena toleransi ukuran tidak secara otomatis mengontrol penyelarasan.
Titik punch dan batang dapat berada dalam batas diameter yang ditentukan sementara garis tengahnya tetap bergeser. Batang kayu juga mungkin sedikit bengkok, titik dapat diground pada sudut tertentu, atau permukaan silinder bisa saja tidak bulat. Tidak ada kondisi tersebut yang sepenuhnya dijelaskan hanya dengan toleransi diameter saja.
Mengapa Toleransi Diameter Saja Tidak Cukup
Pertimbangkan pukulan bertingkat dengan batang penentu dan titik potong yang lebih kecil. Setiap diameter dapat diterima jika diukur secara independen. Namun, jika sumbu titik bergeser dari sumbu shank, Memutar punch di sekitar batang akan menyebabkan permukaan titik bergerak ke arah dan menjauh dari indikator.
Punch ini masih dalam toleransi ukuran, namun tidak boleh tetap terpusat di bukaan dadu.
Oleh karena itu, undian harus menjawab dua pertanyaan terpisah:
- Apakah setiap fitur memiliki ukuran yang benar?
- Apakah setiap fitur berada dalam hubungan geometris yang benar dengan referensi fungsional?
Referensi tersebut sering kali adalah shank atau fitur penentuan lokasi lain yang mewakili bagaimana punch dipasang di retainer.
Konsentrisitas, Koaksialitas, Runout, dan Posisi Tidak Dapat Ditukar
"Konsentrisitas" sering digunakan secara informal untuk menggambarkan seberapa baik titik punch sejajar dengan batang. Dalam dimensi dan toleransi geometris formal, namun, kata tersebut bisa memiliki makna yang lebih spesifik.
Standar gambar yang berlaku harus diidentifikasi sebelum memutuskan istilah atau kontrol mana yang tepat. ASME Y14.5 mendefinisikan praktik penentuan dimensi dan toleransi untuk gambar yang diatur oleh sistem ASME. ISO 1101 menyediakan kerangka spesifikasi geometris yang digunakan pada gambar berbasis ISO.
| Istilah atau kontrol | Apa yang dijelaskannya | Relevansi pukulan praktis | Risiko interpretasi umum |
|---|---|---|---|
| Konsentrisitas | Hubungan antara pusat atau titik median turunan relatif terhadap sumbu datum, tergantung pada standar yang berlaku | Dapat muncul pada gambar lama atau yang dikendalikan pelanggan | Sering bingung dengan pembacaan indikator sederhana |
| Koaksialitas | Kondisi dua fitur yang berbagi sumbu yang dituju | Konsep yang berguna untuk penyelarasan titik-ke-betis | Dapat digunakan secara deskriptif tanpa definisi gambar yang lengkap |
| Eksentrisitas | Offset fisik antara pusat atau sumbu umum secara nominal | Menjelaskan seberapa jauh titik pukulan dipindahkan dari referensi betis | Harus jelas apakah nilai yang dilaporkan adalah offset radial atau pergerakan indikator penuh |
| Runout melingkar | Variasi permukaan diukur pada bagian melingkar individu selama rotasi di sekitar sumbu datum | Berguna untuk mengontrol variasi rotasi lokal | Mencakup lebih dari offset tengah karena bentuk permukaan juga memengaruhi pembacaan |
| Total runout | Variasi permukaan kumulatif pada panjang yang terkontrol selama rotasi | Berguna ketika hubungan permukaan silinder penuh penting | Bisa menjadi pembatasan yang tidak perlu jika hanya satu bagian yang penting secara fungsional |
| Posisi | Lokasi fitur atau sumbu fitur relatif terhadap datum dan dimensi dasar yang ditentukan | Mungkin sesuai untuk menemukan fitur pukulan atau die | Tidak secara otomatis mengontrol semua variasi bentuk permukaan |
| Profil | Ukuran, bentuk, Lokasi, dan kadang-kadang orientasi kontur | Penting untuk pukulan non-bulat | Pemusatan saja tidak mengontrol profil pemotongan lengkap |
Indikator dial biasanya melaporkan perpindahan permukaan selama putaran. Hasil tersebut biasanya dinyatakan sebagai pembacaan indikator runout atau total, atau TIR. Ini tidak otomatis setara dengan GD formal&Konsentrisitas T.
Itu Institut Standar dan Teknologi Nasional menjelaskan bahwa kontrol runout dapat mencerminkan efek perpindahan dan bentuk permukaan yang terkait sumbu. Pembacaan indikator dapat mencakup eksentrisitas, kesalahan kebulatan, kesalahan perlengkapan, cacat permukaan, dan cara datum disimulasikan.
Mengapa Standar Gambar dan Revisi Penting
Sebuah callout geometris hanya memiliki makna dalam standar dan revisi yang mengatur. Gambar pelanggan lama mungkin menggunakan konsentrisitas secara berbeda dari gambar berbasis ASME yang baru dibuat. Gambar yang dikendalikan ISO juga dapat menggunakan kerangka spesifikasi yang berbeda.
Jangan mengganti satu kontrol dengan kontrol lain secara diam-diam karena lebih mudah diperiksa. Desainer, pemasok, dan inspektur harus setuju:
- Standar dan revisi yang mengatur
- Fitur datum
- Fitur yang dikendalikan
- Batas numerik
- Metode inspeksi
- Konvensi pelaporan
Bagaimana rantai toleransi pukulan–penahan–mati memengaruhi penyelarasan
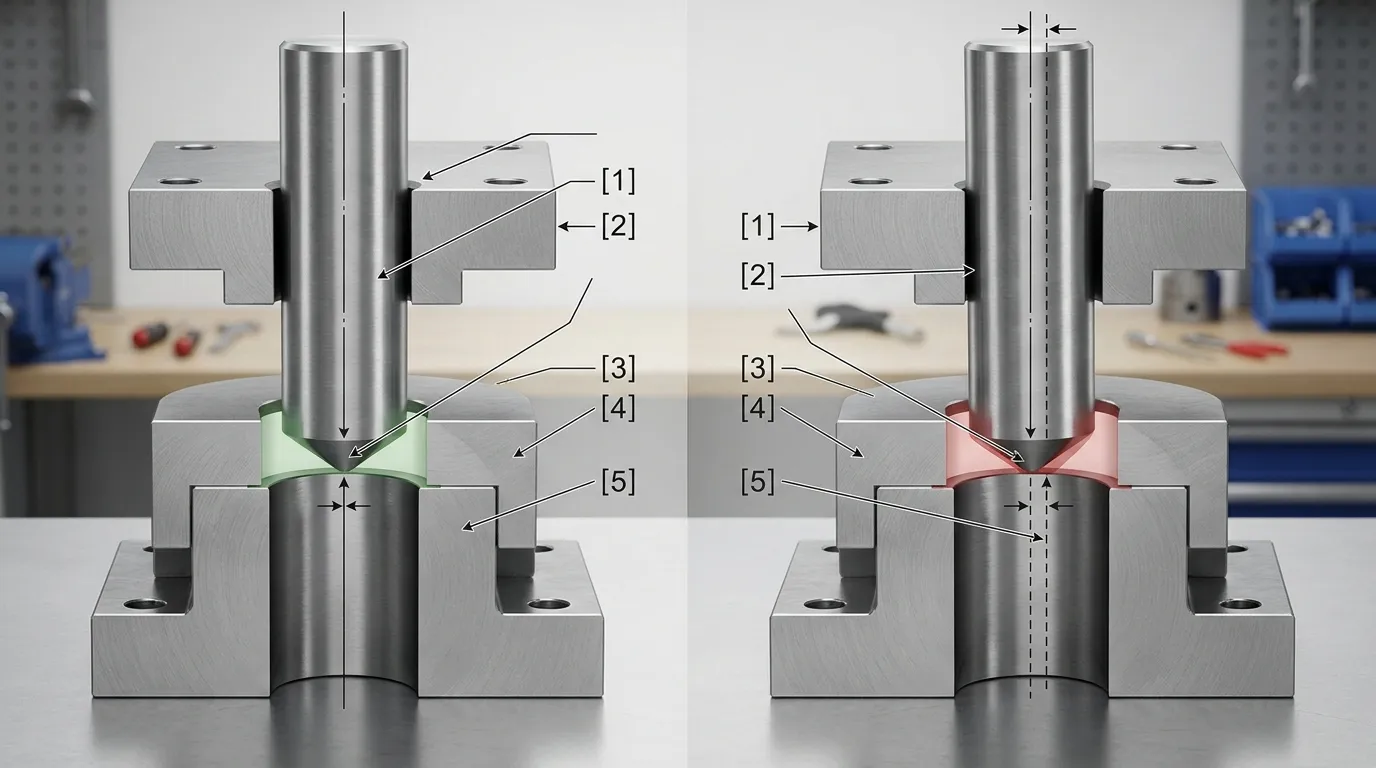
Penyelarasan punch tidak ditentukan hanya oleh punch. Beberapa hubungan komponen berkontribusi pada lokasi akhir titik potong:
- Lubang penahan menempatkan dan menopang batang punch.
- Batang menetapkan referensi yang dipasang pada punch.
- Titik punch dapat bergeser atau miring relatif terhadap batang.
- Bukaan dadu dapat digeser dari badan tombol dadu.
- Retainer punch dan tombol die harus diposisikan dengan benar di dalam rakitan die.
Setiap komponen dapat diterima secara individual sementara rakitan gabungan menghasilkan kesalahan berlebihan pada antarmuka pemotongan.
Misalnya, titik punch dapat bergeser sedikit ke satu arah relatif terhadap batang. Pembukaan dadu juga dapat bergeser ke arah berlawanan relatif terhadap badan tombol dadu. Penyimpangan tersebut berjumlah dan sangat mengurangi jarak di satu sisi.
Dalam pertemuan lain, kedua offset dapat membatalkan sebagian. Hal itu tidak membuat desainnya dapat diandalkan. Mengandalkan pembatalan tidak sengaja menciptakan hasil yang tidak konsisten antar penggantian, siklus penajaman, atau batch produksi.
Penyelarasan titik-ke-Shank
Penyelarasan titik-ke-batang menggambarkan hubungan antara titik potong dan batang penentu lokasi. Persyaratan lengkap harus mendefinisikan lebih dari satu bilangan "konsentrisitas".
Rencana gambar atau inspeksi harus mengidentifikasi:
- Permukaan betis mana yang menetapkan referensi
- Diameter atau profil titik mana yang dikontrol
- Lokasi aksial di mana titik diukur
- Apakah nilai tersebut mewakili eksentrisitas radial, runout melingkar, kehabisan total, atau TIR
- Apakah panjang titik penuh atau satu penampang dievaluasi
Lokasi pengukuran penting. Kesalahan sudut kecil dapat menghasilkan perpindahan kecil di dekat bahu tetapi offset yang jauh lebih besar di ujung titik panjang. Punch berdiameter kecil atau ramping sangat sensitif karena gaya lateral dapat menghasilkan defleksi kerja tambahan.
Mengapa Kesalahan Penyelarasan Mengganggu Proses Stamping
Clearance punch-to-die adalah ruang antara tepi pemotong punch dan bukaan die. Harus sesuai dengan materi kerja, ketebalan, operasi, dan desain alat. Artikel ini tidak menghitung clearance tersebut, namun hubungan geometris menentukan apakah clearance yang diinginkan terdistribusi secara seragam.
Jika punch bergeser ke salah satu sisi bukaan dadu:
- Jarak bebas menjadi lebih kecil di sisi dekat
- Jarak bebas menjadi lebih besar di sisi yang berlawanan
- Beban pemotongan dimulai dan berkembang tidak merata
- Gaya lateral dapat bekerja pada pukulan
- Pukulan dapat membelokkan lebih jauh di bawah beban
Panduan industri terperinci dari Tipco membahas bagaimana punch, Metode, dan eksentrisitas retainer dapat digabungkan untuk menciptakan jarak yang tidak seragam dan beban tidak seimbang. Hasil pasti tergantung pada proporsi punch, dukungan, Kondisi, material, dan kondisi operasional.
Gejala yang mungkin terjadi termasuk keausan satu sisi, burr tidak rata, bekas gosekan, Chip berulang di sisi yang sama, dan interval pemeliharaan yang dipersingkat. Ketidaksejajaran juga dapat berkontribusi pada patah tulang, Namun itu hanya satu penyebab yang mungkin. Pemilihan bahan, perlakuan panas, pembersihan, gaya pengupasan, kondisi tepi, pelumasan, dan desain punch juga penting. Penyebab yang lebih luas tersebut dibahas dalam kerusakan pukulan pada cetakan stamping.
Kontrol Geometris Mana yang Seharusnya Ada pada Gambar Punch?
Kontrol yang benar dimulai dengan pertanyaan fungsional: apa yang harus tetap selaras, dan relatif terhadap fitur penentuan lokasi?
| Persyaratan fungsional | Fitur yang terlibat | Kemungkinan arah kontrol | Apa yang tidak dijamin |
| Pertahankan ukuran punch-point | Diameter atau profil titik | Toleransi ukuran atau persyaratan profil | Penyelarasan dengan betis |
| Pertahankan kesesuaian betis | Diameter betis | Toleransi ukuran dan kesesuaian | Kelurusan atau lokasi titik |
| Sejajarkan titik dengan betis | Titik relatif terhadap datum betis | Runout, posisi, atau persyaratan geometris lain yang disepakati | Lokasi tombol mati yang benar |
| Batasi pembengkokan atau penyimpangan sumbu | Shank atau sumbu titik | Kelurusan atau kontrol bentuk terkait | Posisi perakitan yang benar |
| Kontrol permukaan silinder penuh selama rotasi | Permukaan titik atau betis | Runout total atau kontrol permukaan penuh lainnya | Kesesuaian batas numerik |
| Temukan profil berbentuk | Kontur pemotongan non-bulat | Profil dan posisi relatif terhadap datum | Orientasi rotasi kecuali disertakan |
| Mencegah rotasi profil | Fitur pukulan berbentuk | Persyaratan penggembungan atau orientasi | Memusatkan dengan sendirinya |
Datum biasanya harus mewakili fitur yang menempatkan punch dalam layanan. Jika batang ditahan oleh lubang presisi, batang dapat menjadi referensi fungsional. Desain punch lain mungkin memerlukan struktur datum yang berbeda.
Persyaratan yang dipilih juga harus dapat diperiksa. Kontrol yang tidak dapat diukur secara konsisten dapat menimbulkan ketidaksepakatan tanpa memperbaiki dadu.
Pukulan Bulat
Untuk pukulan bertingkat bulat, gambar mungkin perlu dikontrol:
- Diameter titik
- Diameter dan kesesuaian betis
- Hubungan point-to-shank
- Kelurusan betis
- Panjang titik
- Runout pada bidang pengukuran tertentu
Satu nilai runout tanpa datum atau lokasi aksial tetap tidak lengkap.
Pukulan Berbentuk dan Non-Bulat
Punch non-round membutuhkan lebih dari sekadar penyelarasan tengah. Profil pemotongan mungkin memerlukan kontrol:
- Bentuk dan ukuran
- Posisi relatif terhadap betis
- Orientasi rotasi atau pencatatan waktu
- Jari-jari sudut
- Panjang titik
- Hubungan edge dengan fitur retensi
SunshinePro menyatakan bahwa ia memproduksi berbasis gambar pukulan berbentuk khusus dan mencantumkan penggilingan profil serta EDM kawat sebagai salah satu proses yang digunakan untuk geometri khusus yang relevan. Kelayakan toleransi sebenarnya masih tergantung pada gambar, profil, material, dimensi, dan rencana inspeksi.
Bagaimana Penyelarasan Pukulan dan Runout Harus Diperiksa
Hasil inspeksi hanya bermakna jika pengaturan sesuai dengan persyaratan gambar.
Rencana inspeksi harus mendefinisikan:
- Datum atau permukaan pendukung
- Fitur yang dikendalikan
- Posisi pengukuran
- Instrumen dan perlengkapan
- Metode pelaporan
- Resolusi instrumen
- Batas penerimaan
- Revisi gambar yang berlaku
Pengaturan yang berbeda dapat menghasilkan hasil yang berbeda karena tidak menetapkan referensi praktis yang sama.
| Metode inspeksi | Penggunaan yang cocok | Batasan utama |
| Indikator dial dengan blok V, pusat-pusat, atau perlengkapan khusus | Pemeriksaan runout titik atau betis praktis | Hasil bergantung pada dukungan, posisi kontak, kebersihan, kebulatan, dan teknik operator |
| Mesin pengukur koordinat | Sumbu, pusat, posisi, dan hubungan fitur kompleks | Hasil bergantung pada strategi probe, konstruksi datum, perangkat lunak, dan ketidakpastian |
| Komparator optik atau sistem penglihatan | Diameter titik kecil, profil, orientasi, dan geometri tepi | Deteksi tepi, pembesaran, pemasangan, dan fokus memengaruhi hasil |
| Sistem pengukuran kebulatan | Pemisahan terperinci bentuk dan variasi rotasi | Mungkin tidak diperlukan untuk penerimaan rutin dan memerlukan pengaturan yang tepat |
Panduan pengukuran Keyence menjelaskan pendekatan berbasis indikator dan pengukuran koordinat serta menyoroti pengaruh variasi kontak dan operator. ZEISS juga membedakan hubungan geometris berbasis pusat dan berbasis sumbu.
Indikator Dial dan Pemeriksaan TIR Rotasi
Pemeriksaan rotasi praktis biasanya mengikuti urutan ini:
- Bersihkan permukaan kontak punch dan perlengkapan.
- Dukung atau temukan batang menggunakan pengaturan yang telah disepakati.
- Tempatkan indikator di lokasi titik yang telah ditentukan.
- Putar punch melalui putaran lengkap.
- Catat pembacaan maksimum dan minimum.
- Laporkan variasi indikator penuh atau konversinya hanya jika gambar mendefinisikan konvensi lain.
Pengaturan harus menyatakan apakah nilai yang dilaporkan adalah TIR penuh atau eksentrisitas radial. Memperlakukan keduanya sama dapat menyebabkan kesalahan interpretasi dua-ke-satu.
CMM, Optik, dan Pengukuran Bulatan
CMM mungkin sesuai ketika gambar mengontrol sumbu, posisi fitur, atau relasi datum kompleks. Sistem optik berguna untuk titik kecil dan profil berbentuk di mana pengukuran kontak sulit. Peralatan kebulatan dapat memberikan informasi formulir yang lebih rinci ketika pembacaan indikator harus dipisahkan menjadi komponen kebulatan dan sumbu.
Tidak ada metode ini yang otomatis benar untuk setiap pukulan. Metode harus sesuai dengan karakteristik yang dikendalikan.
Kapan Memeriksa Kembali Pukulan
Pemeriksaan ulang diperlukan setelah:
- Mengasah atau menggiling ulang
- Terkelupas atau keausan satu sisi yang tidak normal
- Kemacetan atau tabrakan tekan
- Perubahan pola duri tiba-tiba
- Penggantian tombol pukulan atau mati
- Bukti bergesekan dengan bukaan dadu
- Perbedaan tak terduga antara komponen lama dan pengganti
Penggilingan ulang menghilangkan material dari titik punch dan mengubah panjang titik. Alat ini juga dapat mengungkap kesalahan profil atau penyelarasan yang tidak terlihat selama inspeksi sebelumnya.
Ketika toleransi yang lebih ketat dibenarkan
Toleransi terkecil yang tersedia tidak otomatis menjadi spesifikasi terbaik. Kontrol yang lebih ketat lebih mungkin dibenarkan ketika aplikasi tersebut memiliki:
- Jarak bebas punch-to-die kecil yang tersedia
- Pukulan panjang atau ramping
- Diameter titik kecil
- Pengaturan pukulan ruang dekat
- Profil non-bulat dengan persyaratan lokasi yang ketat
- Persyaratan pertukaran yang tinggi
- Volume produksi tinggi
- Menuntut duri atau konsistensi tepi
- Dukungan lateral terbatas
Toleransi yang lebih ketat meningkatkan kesulitan manufaktur dan inspeksi. Mereka mungkin memerlukan operasi penggilingan tambahan, pemasangan yang lebih stabil, inspeksi yang lebih lambat, atau peralatan pengukuran yang lebih canggih.
Persyaratan praktis menyeimbangkan empat faktor:
- Kebutuhan fungsional
- Kemampuan manufaktur
- Kemampuan inspeksi
- Biaya kegagalan versus biaya kontrol
Halaman produk punch SunshinePro menerbitkan angka kemampuan dimensi terpilih, termasuk hingga ±0.002 mm pada Halaman Punch Pin dan angka konsentrisitas hingga 0.003 mm pada satu halaman produk lain. Ini adalah pernyataan kapabilitas halaman produk, nilai desain yang tidak universal. Kelayakan harus dikonfirmasi untuk diameter yang dibutuhkan, panjang titik, profil, material, kuantitas, dan metode inspeksi.
Pembaca membutuhkan pilihan dadu yang lebih luas, material, pembersihan, dan konteks sumber dapat merujuk pada Panduan Cetakan Meninju.
Gejala yang Harus Memicu Pemeriksaan Keselarasan
| Gejala | Kemungkinan penyebab terkait penyelarasan | Pemeriksaan yang harus dilakukan |
| Gerinda meningkat terutama di satu sisi | Izin lokal yang tidak merata | Periksa posisi titik punch, lokasi pembukaan cetakan, memakai, dan kondisi tepi |
| Satu sisi pukulan aus lebih cepat | Kontak samping atau pemuatan di luar pusat | Ukur runout point-to-shank dan periksa kesesuaian penahan |
| Chipping berulang terjadi di lokasi yang sama | Kelebihan beban lokal atau jarak bebas yang tidak mencukupi | Periksa geometri punch dan die, pembersihan, material, dan dukungan |
| Pukulan menggosok bukaan die | Offset sumbu, pukulan bengkok, atau kesalahan lokasi komponen | Periksa kelurusan, kehabisan, posisi penjaga, dan penyelarasan tombol cetakan |
| Pukulan pengganti berperilaku berbeda | Ketidakcocokan toleransi atau datum | Bandingkan dimensi aktual, hasil geometris, dan kondisi pemasangan |
| Pola duri berubah setelah penajaman | Geometri titik atau panjang berubah | Periksa kembali profil titik, penyelarasan, dan kondisi cetakan |
Gejala-gejala ini layak untuk diperiksa, Namun mereka tidak mengidentifikasi satu penyebab yang pasti. Diagnosis harus mencakup pukulan, retainer, Pembukaan, pembersihan, kondisi aus, dan pengaturan operasi.
Gambar Punch Pin dan Daftar Periksa RFQ
RFQ punch-pin yang berguna harus mencakup informasi yang cukup agar pemasok dapat memproduksi dan memeriksa hubungan fitur yang diinginkan.
Menyediakan:
- Nomor gambar dan revisi
- Mengatur standar dimensi dan toleransi
- Satuan pengukuran
- Diameter atau profil punch-point
- Diameter dan kesesuaian betis
- Panjang keseluruhan dan panjang titik
- bahu, kepala, dan detail retensi
- Fitur datum dan urutan datum
- Kontrol geometris yang diperlukan
- Toleransi numerik
- Bidang pengukuran atau panjang yang dikontrol
- Konvensi pelaporan, seperti TIR atau eksentrisitas radial
- Persyaratan profil dan pencatatan waktu untuk pukulan berbentuk
- Persyaratan bahan dan perlakuan panas
- Persyaratan permukaan akhir jika diperlukan secara fungsional
- Kuantitas
- Ekspektasi penggantian atau pertukaran
- Persyaratan laporan inspeksi
- Metode inspeksi yang disepakati
Jika bagian harus direproduksi dari sampel, identifikasi permukaan aus mana yang tidak boleh diperlakukan sebagai dimensi desain asli.
SunshinePro menyatakan bahwa mereka menyediakan komponen standar dan khusus dari gambar atau sampel serta mencantumkan penggilingan presisi, Pemrosesan CNC, penggilingan profil, dan wire EDM di halaman produk yang relevan. Kemampuan luas tersebut tidak mengonfirmasi bahwa setiap toleransi atau profil yang diminta dapat dilakukan. Persyaratan akhir harus ditinjau berdasarkan gambar spesifik.
Cara Membandingkan Klaim Toleransi Pemasok
Jangan membandingkan pemasok menggunakan satu angka terisolasi.
Sebelum memperlakukan klaim toleransi sebagai ekuivalen, bertanya:
- Fitur mana yang berlaku untuk?
- Apakah ini toleransi ukuran, eksentrisitas radial, MENEMBAK, kehabisan, posisi, atau nilai konsentrisitas formal?
- Datum mana yang digunakan?
- Di mana sepanjang titik tersebut diukur?
- Apakah berlaku untuk diameter dan panjang yang dibutuhkan?
- Apakah ini berlaku untuk punch bulat dan berbentuk?
- Peralatan dan instrumen apa yang digunakan?
- Apakah laporan inspeksi akan menunjukkan nilai pengukuran aktual?
- Apakah kemampuan tersebut valid untuk material dan jumlah yang dibutuhkan?
Pernyataan seperti "±0.00"toleransi 2 mm" tidak lengkap sampai fitur terkontrol dan kondisi inspeksi ditentukan.
Prinsip Spesifikasi Akhir
Tentukan hubungan fungsional, bukan hanya toleransi terkecil yang diiklankan oleh pemasok.
Persyaratan punch lengkap mengidentifikasi fitur tersebut, Tanggal, jenis kontrol, batas numerik, lokasi pengukuran, standar gambar, dan metode inspeksi. Buku ini juga mempertimbangkan bagaimana pukulan menggeser, retainer, titik, Tombol, dan pembukaan die berinteraksi sebagai sistem yang dirakit.
Untuk gambar- atau punch berbasis sampel, Kirim revisi terkini, material, kuantitas, panggilan geometris, dan persyaratan inspeksi melalui SunshinePro Halaman kontak untuk tinjauan kelayakan dan penawaran harga.
Bagikan:



Ditulis oleh Sunshine
di Sunshine, Kami adalah produsen dan pemasok profesional komponen cetakan presisi, menawarkan berbagai produk untuk aplikasi stamping dan cetakan injeksi. Fokus utama kami adalah mencetak cetakan, pin dan lengan ejector, serta tiang panduan dan bushing. Dengan pemesinan CNC canggih, kontrol kualitas ketat, dan kemampuan produksi yang kuat, kami memastikan keandalan, suku cadang presisi tinggi, bersama dengan komponen standar yang tersedia untuk pasokan global yang cepat dan efisien.
BERITA
DAPATKAN LAYANAN
Dengan suku cadang berkualitas untuk memenuhi setiap anggaran dan staf ramah yang terlatih untuk membuat kunjungan Anda menjadi informatif dan tanpa repot.
