



Pin Inti dalam Injection Molding: Bagaimana mereka membentuk lubang dan fitur internal
Sistem injeksi pin inti menggunakan pin presisi untuk membuat lubang, slot, dan fitur internal di bagian dalam bagian plastik. Resin cair mengalir mengelilingi pin selama injeksi, meninggalkan kekosongan yang selesai setelah pendinginan. Material pin yang tepat, dukungan, keseimbangan pendingin, dan kontrol toleransi membantu mencegah kilatan, distorsi lubang, keausan dini, dan cacat bagian cetakan. Baja tahan karat dan karbida adalah pilihan umum tergantung pada jenis resin dan kebutuhan produksi.
Komponen cetakan kecil sering menentukan apakah bagian cetakan berjalan lancar dalam produksi atau menimbulkan masalah kualitas yang terus-menerus. Pin inti adalah contoh yang bagus. Pin yang kurang penyangga dapat melengkung, cepat aus, atau menghasilkan lubang yang tidak konsisten setelah ribuan siklus. Pin yang dirancang dengan baik meningkatkan akurasi dimensi, memperpanjang umur cetakan, dan mengurangi waktu henti. Memahami cara kerja pin ini membantu insinyur dan pembeli menghindari kesalahan alat yang mahal sebelum produksi dimulai.
Apa itu pin inti dalam injection molding?
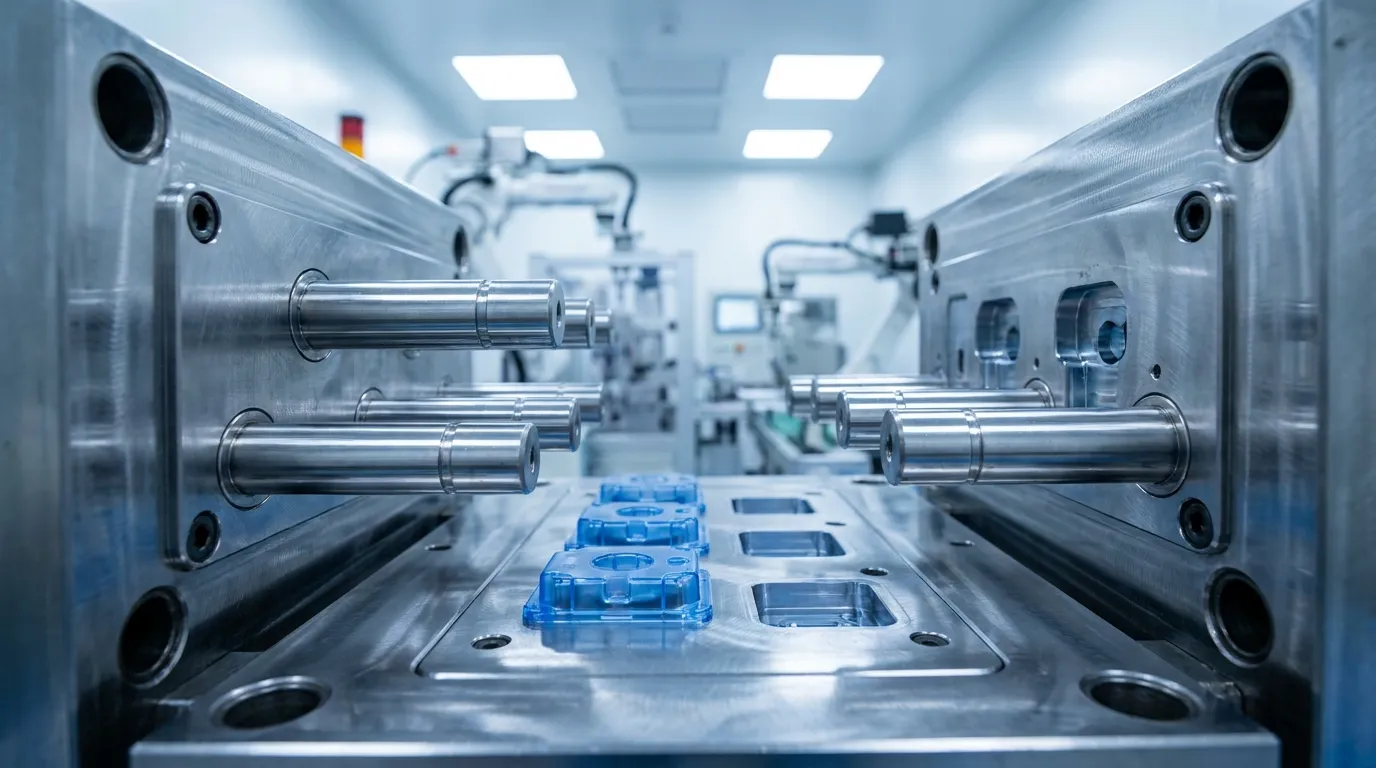
Pin inti dalam cetakan injeksi adalah komponen cetakan presisi yang digunakan untuk membuat lubang, slot, dan fitur internal di bagian dalam bagian plastik. Mereka tetap terpasang di dalam cetakan sementara plastik cair mengalir di sekitarnya selama injeksi dan pendinginan.
Pin inti biasanya dipasang di dalam inti cetakan atau area rongga. Tugas mereka sederhana: menempati ruang di mana plastik seharusnya tidak ada. Saat bagian mendingin dan keluar, ruang kosong yang tertinggal menjadi fitur internal yang sudah selesai. Menurut DME, Pin-pin ini umum digunakan untuk aplikasi cetakan presisi di mana kontrol dimensi sangat penting.
Sebagian besar pin inti terbuat dari baja alat yang dikeraskan, baja tahan karat, atau tungsten karbida. Material tergantung pada resin yang dicetak, volume produksi yang diharapkan, dan kondisi keausan. Plastik berisi kaca, misalnya, dapat cepat aus baja standar karena kandungan abrasifnya.
Produsen juga memvariasikan bentuk dan geometri sesuai desain bagian. Beberapa pin membentuk lubang bulat sederhana, sementara yang lain menciptakan saluran internal yang kompleks atau slot sempit. Cetakan volume tinggi sering menggunakan cetakan yang dapat diganti pin inti presisi sehingga pin yang aus dapat ditukar tanpa membangun ulang seluruh cetakan.
Bagaimana pin inti membentuk lubang dan fitur internal?
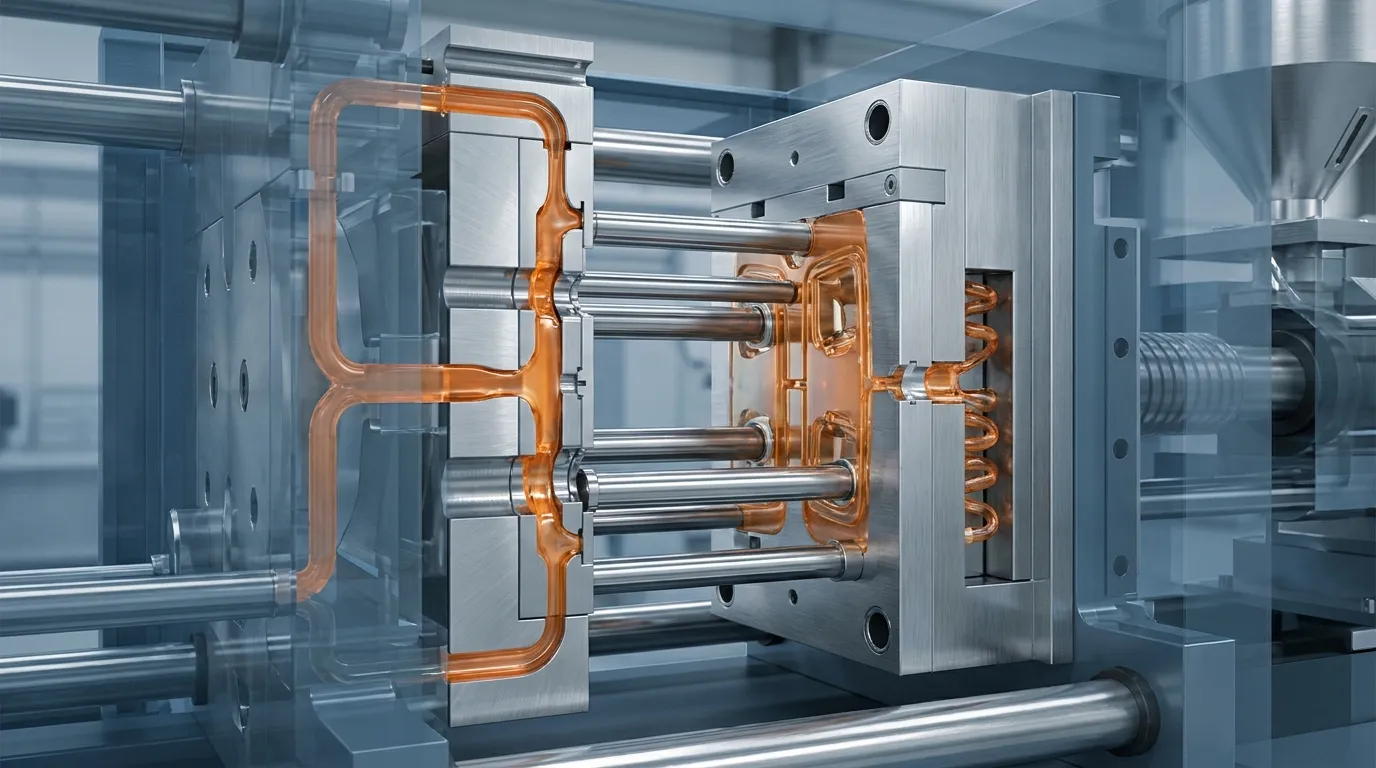
Pin inti menciptakan geometri internal dengan menempati ruang di dalam rongga cetakan sementara plastik cair mengalir di sekitarnya. Setelah pendinginan, Sisa ruang kosong menjadi lubang yang sudah selesai, saluran, atau fitur internal pada bagian yang dicetak.
Siklus pencetakan dimulai ketika cetakan menutup dan resin cair masuk ke rongga di bawah tekanan. Pin inti menghalangi plastik agar tidak mengisi area tertentu. Resin mengalir di sekitar permukaan pin sebagai gantinya, membentuk geometri sekitar selama injeksi dan pengemasan. Media Elektronik menjelaskan bahwa proses ini sangat penting untuk menciptakan fitur cetakan internal tanpa pemesinan sekunder.
Selama injeksi dan pengepakan
Tekanan di dalam rongga bisa menjadi sangat tinggi, terutama pada bagian dinding tipis atau bahan berisi kaca. Jika pin terlalu tipis atau tidak didukung, Mungkin sedikit terdefleksi saat injeksi. Gerakan kecil itu bisa membuat lubang oval, pergeseran dimensi, atau ketebalan dinding yang tidak merata.
Masalah ini sering muncul pada rumah konektor dan bagian medis dengan fitur mikro. Cetakan rumah medis yang menggunakan pin karbida tipis dapat menahan toleransi ketat dengan berhasil, tetapi hanya jika panjang pin dan geometri penyangga diseimbangkan dengan cermat.
Selama pendinginan dan pelepasan
Pendinginan juga memengaruhi kualitas lubang akhir. Perpindahan panas yang tidak merata di sekitar pin dapat menyebabkan perbedaan penyusutan pada plastik yang dicetak. Beberapa cetakan menambahkan selongsong penyangga atau saluran pendingin yang dioptimalkan untuk menstabilkan suhu di sekitar pin panjang.
Setelah pendinginan, cetakan terbuka dan bagian keluar. Pin inti harus terlepas dengan bersih tanpa terseret atau menempel. Jika resin menyusut terlalu ketat di sekitar pin, gaya ejeksi meningkat dan kerusakan permukaan menjadi lebih mungkin terjadi.
Material apa saja yang digunakan untuk pin inti?
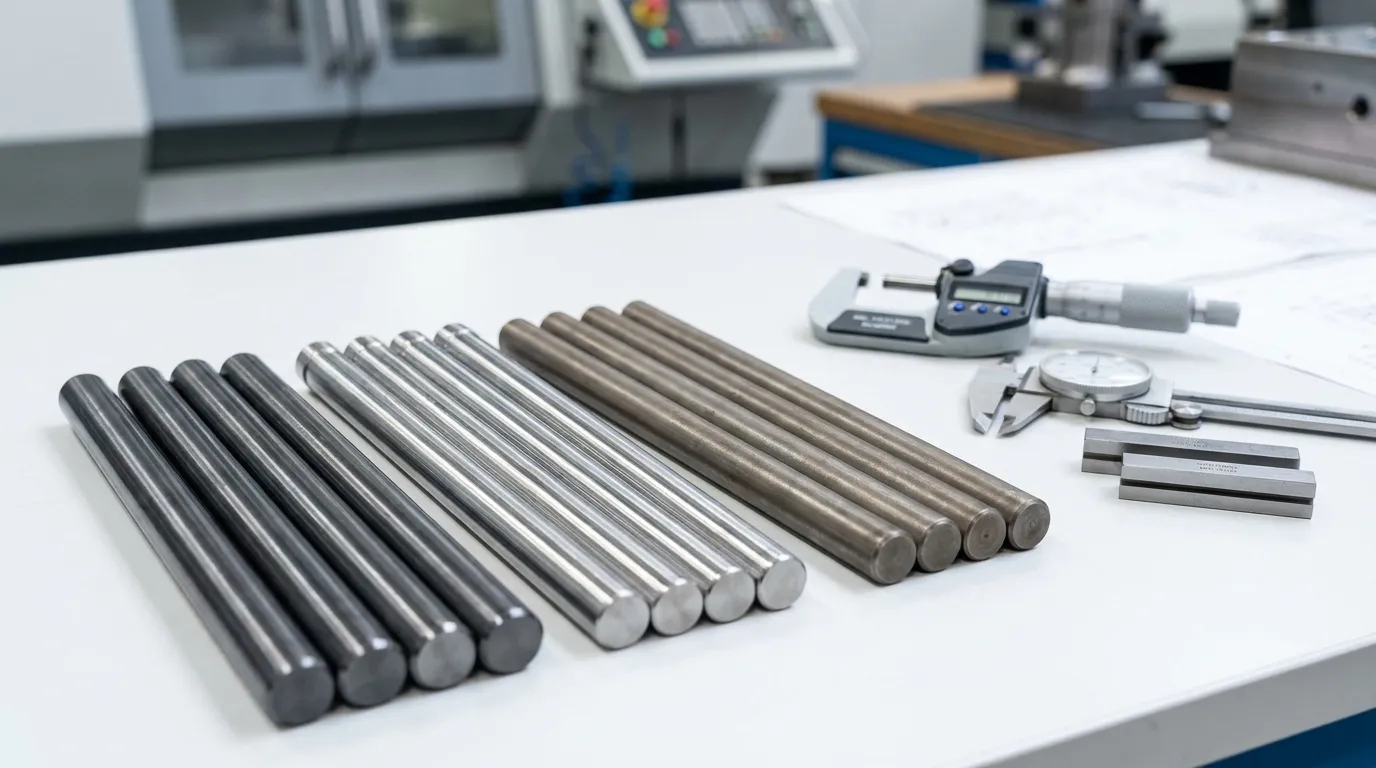
Pemilihan material pin inti bergantung pada abrasive resin, paparan korosi, dan persyaratan toleransi. Stainless steel bekerja dengan baik untuk lingkungan yang korosif, sedangkan karbida bekerja lebih baik pada aplikasi yang sangat aus seperti plastik berisi kaca.
Kondisi cetakan yang berbeda memberikan tekanan berbeda pada pin inti. Siklus panas, tekanan injeksi, kimia resin, dan pengisi abrasif semuanya memengaruhi umur pin. Memilih material yang salah dapat memperpendek interval perawatan secara drastis.
Pin baja alat standar dapat bekerja sempurna untuk bagian konsumen bervolume kecil. Pin yang sama dapat cepat aus dalam cetakan otomotif yang menjalankan nilon berisi kaca 24 jam sehari. Falcon CNC Swiss Sorotan karbida sebagai pilihan kuat untuk lingkungan cetakan yang sangat aus.
| Bahan | Kasus Penggunaan Terbaik | Keuntungan utama | Batasan Utama |
|---|---|---|---|
| Baja perkakas | Cetakan umum | Hemat biaya | Ketahanan aus yang lebih rendah |
| Baja tahan karat | Resin korosif | Ketahanan korosi | Ketahanan aus lebih sedikit daripada karbida |
| Tungsten karbida | Resin berisi kaca | Ketahanan aus yang sangat baik | Biaya lebih tinggi |
Karbida tidak selalu menjadi pilihan terbaik. Performa ini baik untuk aplikasi abrasif, Namun baja tahan karat seringkali lebih aman untuk sistem resin korosif. PVC dan bahan tahan api dapat menyerang baja standar seiring waktu, terutama di lingkungan produksi yang lembap.
Cetakan tutup botol berkapasitas tinggi adalah salah satu contoh praktis. Beralih dari pin stainless ke pin karbida dapat memperpanjang interval perawatan secara signifikan ketika aditif abrasif meningkatkan tingkat keausan. Tetap saja, Karbida menjadi lebih sulit dijustifikasi untuk cetakan volume rendah dengan toleransi sedang.
Untuk cetakan yang memerlukan geometri khusus, banyak produsen menggunakan pin cetakan khusus dirancang khusus untuk bentuk bagian dan tipe resin.
Masalah apa saja yang dapat disebabkan oleh desain pin inti yang buruk?
Desain pin inti yang buruk dapat menyebabkan drift dimensi, kilatan, lubang-lubang melengkung, bagian-bagian yang menempel, dan kegagalan pin dini. Pin tipis tanpa penyangga dan pemilihan material yang salah adalah penyebab umum masalah kualitas cetakan.
Pin inti secara langsung memengaruhi kualitas bagian yang dicetak karena mengontrol geometri internal. Bahkan gerakan pin kecil saat injeksi dapat menimbulkan cacat yang terlihat atau masalah toleransi. Ketidakseimbangan pendinginan di sekitar pin juga dapat mendistorsi plastik di sekitarnya.
Rumah elektronik konsumen adalah contoh umum. Jika pin panjang tanpa penyangga berada dekat zona pendinginan yang tidak merata, Lubang yang sudah selesai mungkin menjadi sedikit oval setelah penyusutan. Cacat kecil itu bisa menimbulkan masalah perakitan nanti.
Panduan desain pendinginan UPMold menunjukkan bagaimana ketidakseimbangan pendinginan berkontribusi pada lengkung dan ketidakkonsistenan dimensi selama proses pencetakan.
Tabel Pemecahan Masalah Kegagalan Pin Inti
| Masalah | Kemungkinan Penyebab | Kondisi Pin | Perbaikan yang Direkomendasikan |
|---|---|---|---|
| Lampu kilat di sekitar lubang | Gerakan pin | Penyangga longgar atau aus | Meningkatkan kesesuaian dukungan |
| Lubang oval | Defleksi pin | Pin tipis panjang | Tingkatkan diameter atau penyangga |
| Menempel saat dikeluarkan | Penyusutan berlebih | Keausan permukaan | Poles atau pin mantel |
| Keausan cepat | Resin abrasif | Erosi baja | Tingkatkan ke karbida |
| Tanda terbakar di dekat fitur | Ventilasi yang buruk | Penumpukan panas | Meningkatkan ventilasi dan pendinginan |
Pin yang sangat tipis dapat menghasilkan geometri kompleks dengan sukses, namun pin panjang tanpa penyangga meningkatkan risiko defleksi selama produksi. Toleransi presisi tinggi menjadi sulit dipertahankan setelah pergerakan termal dan siklus tekanan berulang masuk ke proses.
Pendinginan sama pentingnya dengan akurasi pemesinan. Beberapa cetakan gagal inspeksi dimensi karena keseimbangan termal di sekitar pin berubah selama produksi yang panjang. Tata letak pendinginan yang lebih baik sering kali menyelesaikan masalah lebih cepat dibandingkan toleransi pemesinan yang lebih ketat.
Jika dibentuk, bagian juga bergantung pada ejection di sekitar fitur internal, pemahaman Desain Lengan Ejektor dapat membantu mengurangi kerusakan yang menempel dan bagian.
Pin inti vs pin ejector: apa bedanya?
Pin inti membentuk fitur internal, sementara pin ejector mendorong bagian jadi keluar dari cetakan setelah pendinginan. Pin inti biasanya tetap diam selama proses cetakan, sementara pin ejector bergerak selama tahap ejection.
Kedua komponen cetakan ini sering bingung karena keduanya tampak seperti pin silinder di dalam alat. Fungsinya benar-benar berbeda. Pin inti menciptakan geometri. Pin ejector mengeluarkan bagian yang sudah selesai dari cetakan.
Teknologi Opro menjelaskan bahwa pin inti berperan langsung dalam pembentukan rongga, sementara sistem ejector hanya aktif setelah pendinginan.
| Fitur | Pin Inti | Pin Ejektor |
|---|---|---|
| Fungsi utama | Bentuk lubang/fitur | Dorong keluar bagian yang dicetak |
| Gerakan | Biasanya diam | Bergerak selama ejeksi |
| Posisi dalam siklus | Injeksi dan pendinginan | Tahap ejeksi |
| Masalah keausan utama | Defleksi dan abrasi | Geser berulang |
Perbedaan ini penting saat meninjau desain cetakan. Pembeli yang hanya fokus pada penempatan ejector mungkin mengabaikan kebutuhan dukungan penting untuk pin inti panjang. Kelalaian itu dapat menyebabkan koreksi alat yang mahal di kemudian hari.
Untuk perbandingan alat yang lebih luas, the Sistem ejektor cetakan Bagian menjelaskan bagaimana komponen ejeksi berinteraksi dengan pelepasan bagian yang dicetak. Insinyur yang membandingkan berbagai kategori komponen juga dapat meninjau Panduan pin ejektor untuk detail alat tambahan.
Apa saja yang harus diperiksa insinyur sebelum menyetujui desain pin inti?
Sebelum menyetujui tata letak pin inti, Insinyur harus memverifikasi panjang dukungan, pemilihan material, paparan pendinginan, dan kondisi keausan resin yang diharapkan. Kompromi desain kecil sering kali menjadi kegagalan produksi setelah siklus volume tinggi dimulai.
Pin panjang tanpa penyangga adalah salah satu tanda peringatan terbesar. Fitur konektor kecil mungkin terlihat dapat diterima di CAD, Namun, tekanan injeksi berulang dapat sedikit membengkokkan pin selama produksi. Penyangga sleeve atau perubahan geometri terkadang lebih aman daripada terlalu agresif mendorong batas toleransi.
Matriks Pemilihan Bahan Pin Inti
| Jenis Resin | Tingkat Keausan | Risiko Korosi | Bahan yang Direkomendasikan | Pertukaran |
|---|---|---|---|---|
| PP Standar | Rendah | Rendah | Baja perkakas | Biaya lebih rendah |
| Nilon berisi kaca | Tinggi | Rendah | Karbida | Biaya perkakas yang lebih tinggi |
| Resin tahan api | Sedang | Tinggi | Baja tahan karat | Keausan lebih cepat daripada karbida |
| Resin medis | Sedang | Sedang | Baja tahan karat | Ketahanan korosi yang baik |
Daftar Periksa Persetujuan
- Verifikasi diameter pin terhadap panjang yang tidak didukung
- Tinjau abrasif resin dan konten pengisi
- Periksa tata letak pendinginan di dekat pin panjang
- Konfirmasikan ekspektasi toleransi dengan volume produksi
- Periksa ventilasi di sekitar fitur sempit
- Tinjau aksesibilitas penggantian untuk pemeliharaan
Toleransi presisi tinggi tidak berarti jika keseimbangan pendinginan buruk. Beberapa cetakan mencapai akurasi pemesinan yang sangat baik pada awalnya, kemudian drift selama produksi karena distribusi panas berubah di sekitar area inti.
Untuk insinyur yang membutuhkan Ikhtisar Komponen Cetakan Lengkap, Panduan Pilar menjelaskan bagaimana pin inti berinteraksi dengan sistem pendingin, rongga, Ejector, dan elemen alat lainnya di seluruh struktur cetakan.
Mendapatkan Langkah Selanjutnya dengan Benar
Sistem injection molding pin inti terlihat sederhana pada awalnya, Namun mereka memengaruhi kualitas bagian, masa pakai alat, frekuensi pemeliharaan, dan stabilitas produksi lebih dari yang diperkirakan banyak pembeli. Material pin yang tepat dan desain penyangga dapat mencegah kilatan, distorsi lubang, dan keausan awal sebelum produksi dimulai.
Jika Anda sedang meninjau desain cetakan baru, fokus pada tipe resin, panjang pin yang tidak didukung, keseimbangan pendingin, dan volume produksi yang diharapkan terlebih dahulu. Faktor-faktor tersebut biasanya lebih penting daripada mengejar toleransi seketat mungkin di atas kertas. Untuk keputusan alat yang lebih kompleks, meninjau Panduan Desain Cetakan Injeksi dapat membantu menghubungkan pilihan pin inti ke sistem cetakan yang lebih luas.
Pertanyaan yang Sering Diajukan
Apa itu pin inti dalam cetakan injeksi?
Pin inti adalah komponen cetakan presisi yang digunakan untuk membentuk lubang, slot, dan fitur internal di dalam bagian plastik cetakan. Resin cair tetap berada di dalam rongga sementara resin cair mengalir di sekitarnya selama injeksi dan pendinginan.
Apa perbedaan antara pin inti dan pin ejector?
Pin inti menciptakan geometri internal di dalam bagian cetakan, sementara pin ejector melepas bagian yang sudah jadi dari cetakan setelah pendinginan. Setiap komponen bekerja pada tahap siklus cetakan yang berbeda.
Bahan apa yang digunakan untuk pin inti?
Pin inti umumnya terbuat dari baja alat, baja tahan karat, atau tungsten karbida. Material terbaik tergantung pada kondisi keausan, paparan korosi, abrasive resin, dan volume produksi.
Apakah pin inti dapat menyebabkan cacat cetakan?
Iya. Pin inti yang dirancang buruk atau aus dapat menciptakan kilatan, variasi dimensi, masalah yang menimpa, dan lubang terdistorsi. Pin panjang tanpa penyangga sangat rentan terhadap pergerakan saat injeksi.
Mengapa pin inti cepat aus?
Pin inti aus karena siklus panas berulang, abrasi resin, dan tekanan injeksi. Plastik berisi kaca dan resin korosif biasanya meningkatkan tingkat keausan lebih cepat dibandingkan material standar.
Seberapa akurat pin inti cetakan injeksi?
Pin inti presisi dapat menahan toleransi yang sangat ketat jika didukung dan didinginkan dengan baik. Cetakan presisi tinggi dapat mencapai konsistensi tingkat mikron tergantung pada material dan kondisi produksi.
Bagikan:



Ditulis oleh Sunshine
di Sunshine, Kami adalah produsen dan pemasok profesional komponen cetakan presisi, menawarkan berbagai produk untuk aplikasi stamping dan cetakan injeksi. Fokus utama kami adalah mencetak cetakan, pin dan lengan ejector, serta tiang panduan dan bushing. Dengan pemesinan CNC canggih, kontrol kualitas ketat, dan kemampuan produksi yang kuat, kami memastikan keandalan, suku cadang presisi tinggi, bersama dengan komponen standar yang tersedia untuk pasokan global yang cepat dan efisien.
BERITA
DAPATKAN LAYANAN
Dengan suku cadang berkualitas untuk memenuhi setiap anggaran dan staf ramah yang terlatih untuk membuat kunjungan Anda menjadi informatif dan tanpa repot.
