



Penyebab Kegagalan Pin Batas Cetakan: Membungkuk, Memakai, dan Kerusakan Dampak
Kegagalan pin batas cetakan biasanya menunjukkan lebih dari sekadar pin yang rusak. Pembengkokan sering menunjukkan beban samping, ketidaksejajaran, pengikatan, dukungan yang buruk, atau pemasangan longgar. Pengurasan dan kehilangan diameter dapat mengungkapkan kontaminasi, kecocokan yang salah, atau kontak geser yang merusak. Jamur, lekukan, dan retak biasanya menunjukkan benturan keras berulang, waktu kontak yang salah, atau beban tidak setara.
Pin batas berfungsi sebagai bagian dari sistem mekanis yang lebih besar. Lubang bore, kursi pemasangan, permukaan berhenti pasangan, lempeng-lempeng di sekitar, dan lainnya Bagian standar cetakan (disimpulkan) semua dapat memengaruhi bagaimana gaya mencapai pin. Mengganti komponen yang terlihat rusak tanpa memeriksa sistem tersebut dapat menyebabkan pin baru gagal pada posisi yang sama.
Urutan pemecahan masalah yang benar adalah:
- Identifikasi mode kegagalan yang terlihat.
- Tentukan kondisi mekanis yang dapat menyebabkan.
- Periksa pin dan komponen di sekitarnya.
- Konfirmasi penyebabnya dengan pengukuran dan bukti operasi.
- Perbaiki penyebab sebelum memasang pengganti.
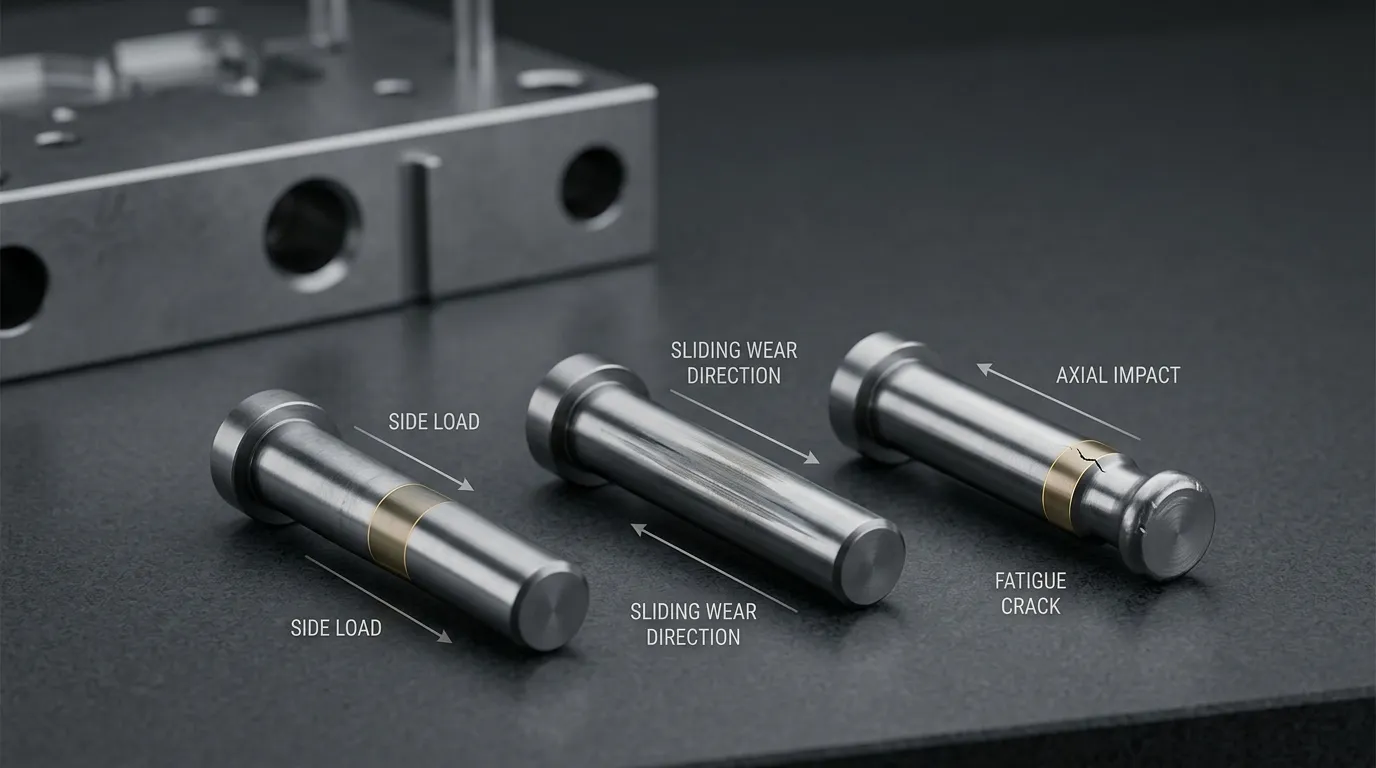
Apa yang Dapat Dikatakan Pola Kerusakan kepada Anda
Kerusakan fisik memberikan petunjuk yang berguna, Namun satu tanda jarang membuktikan akar penyebab sendiri. Perlakukan setiap pengamatan sebagai titik awal untuk inspeksi.
| Kerusakan yang diamati | Mekanisme kemungkinan | Kondisi untuk memeriksa | Mengonfirmasi pemeriksaan |
|---|---|---|---|
| Pin ditekuk ke satu arah | Pemuatan samping atau kompresi eksentrik | Penyelarasan cetakan, posisi bore, pengikatan, lokasi kontak, kondisi pemasangan | Bandingkan arah tikungan dengan tanda keausan dan pola kontak |
| Betis melengkung atau membungkuk tanpa keausan samping yang berat | Ketidakstabilan kompresi atau tekuk | Panjang yang tidak didukung, diameter pin, kondisi pendukung, penghalang, kelebihan beban | Periksa kelurusan, poin pendukung, dan geometri terpasang |
| Tali jam yang dipoles satu sisi | Kontak lateral berulang | Ketidaksejajaran, instalasi miring, lubang yang rusak, gerakan tidak paralel | Ukur keausan di sekitar keliling dan periksa lubangnya |
| Goresan longitudinal yang dalam | Keausan abrasif | Puing-puing, lubang kasar, permukaan kawin yang rusak, pembersihan yang tidak memadai | Periksa arah alur dan cari partikel atau permukaan yang terangkat |
| Bahan yang diolesi atau dipindahkan | Keausan perekat atau galling | Pas ketat, pengikatan, tergelincir di bawah beban, kondisi pelumasan | Periksa pengambilan material pada kedua permukaan kontak |
| Ujung pipih atau jamur | Benturan berulang dan deformasi plastik | Stroke, waktu kontak, kondisi stop-face, tinggi terpasang | Bandingkan semua pin yang sesuai dan periksa penghenti lawan |
| Lekukan di luar pusat | Dampak eksentrik | Kontak tidak setara, pin miring, pelat tak sejajar, permukaan berhenti rusak | Periksa tanda saksi dan periksa posisi kontak |
| Retak dekat benang, bahu, atau cacat permukaan | Tegangan siklik pada konsentrasi tegangan | Pembengkokan berulang, dampak, geometri mendadak, kerusakan pemesinan | Pertahankan permukaan fraktur dan periksa asal retakan |
| Posisi pin yang sama gagal berulang kali | Masalah sistem lokal yang tidak diperbaiki | Lubang, tempat duduk, wajah berhenti, penyelarasan pelat, pembagian beban, pergerakan termal | Bandingkan posisi tersebut dengan pin tetangga dan riwayat produksi |
Terminologi keausan standar didefinisikan dalam ASTM G40. Dalam praktiknya, Perbedaan terpenting adalah apakah material dihilangkan oleh partikel atau kontak kasar, ditransfer melalui perekat geser, atau dibentuk oleh benturan langsung.
Mengapa Pin Batas Cetakan Bengkok atau Gesper
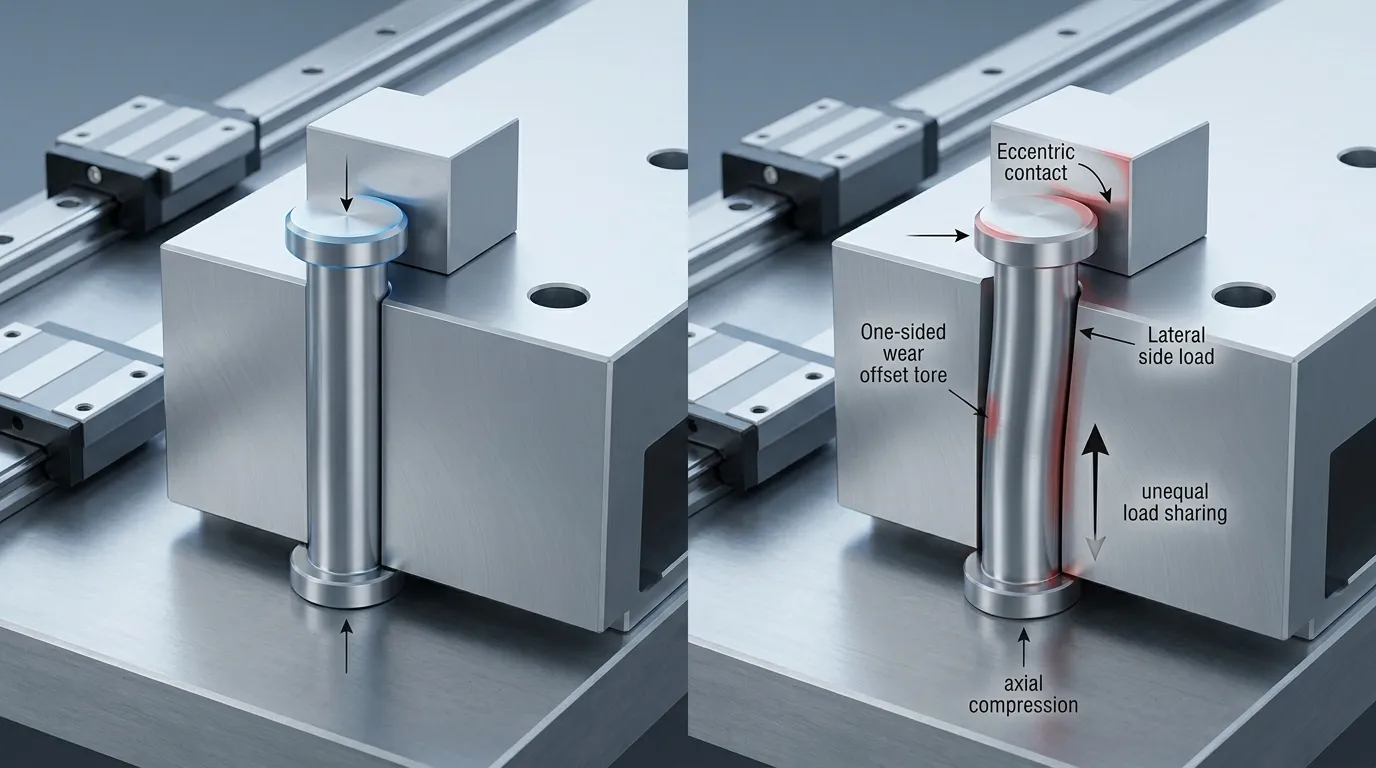
Pin limit biasanya bekerja terbaik ketika gaya bekerja dekat garis tengahnya. Setelah kontak menjadi eksentrik, sebagian beban bergerak menyamping. Komponen lateral tersebut menciptakan tegangan lentur, meskipun beban total mesin tidak berubah.
Penyebab pembengkokan yang umum meliputi:
- Lubang pin yang keluar dari posisi atau tidak lagi lurus
- Gerakan nonparalel antara pelat cetakan
- Pin yang menyentuh permukaan penghenti jauh dari pusatnya
- Mengikat selama bagian dari pukulan cetakan
- Benang yang longgar, retainer, atau dudukan pemasangan
- Dukungan yang tidak mencukupi di sepanjang panjang pin yang terbuka
- Penghalang yang memaksa pelat atau pin ke samping
- Satu pin bersentuhan lebih awal dari pin batas lainnya
Pin pengganti yang lebih keras tidak memperbaiki kondisi ini. Mungkin tahan terhadap beberapa aus permukaan, Namun beban lateral akan tetap ada.
Ketidaksejajaran, Pengikatan, dan Kontak Eksentrik
Ketidakselarasan mengubah henti aksial yang diinginkan menjadi beban lentur. Bukti pertama sering kali adalah pita aus satu sisi, tanda tidak di tengah pada permukaan kontak, atau tikungan yang mengarah menjauh dari sisi yang dimuat.
Periksa seluruh jalur pergerakan:
- Apakah pin masuk atau melewati bore tanpa kontak samping?
- Apakah bore lebih aus di satu sisi?
- Apakah pelat tetap sejajar sepanjang goresan penuh?
- Apakah pin mulai menempel hanya setelah cetakan memanas?
- Apakah semua pin limit yang sesuai bersentuhan secara bersamaan?
- Apakah permukaan pemberhentian penghubung datar dan diposisikan dengan benar?
Masalah yang lebih luas terkait gerakan terpandu, cocok, dan penyelarasan juga dapat melibatkan pin cetakan dan bushing. Komponen-komponen tersebut harus diperiksa ketika arah pembengkokan pin batas sesuai dengan keausan sistem panduan yang lebih lebar.
Panjang Tidak Didukung, Kelebihan beban, dan Pemasangan Lepas
Bagian yang panjang yang terbuka lebih rentan terhadap defleksi lateral dan ketidakstabilan kompresi. Di bawah beban aksial yang cukup, Pin yang ramping atau kurang penyangga mungkin melengkung daripada tetap lurus. Ini berbeda dengan pin yang melengkung karena titik kontaknya terlihat tidak di tengah, meskipun kedua kondisi dapat terjadi bersamaan.
Masalah pemasangan dapat mengurangi dukungan efektif. Pin yang tidak sepenuhnya terpasang dapat menonjol lebih jauh dari yang diinginkan. Benang yang longgar atau retainer yang rusak dapat memungkinkan pergerakan di bagian dasar. Dudukan pemasangan yang terdistorsi dapat memiringkan seluruh pin sebelum mencapai permukaan penahan.
Periksa kondisi terpasang terhadap gambar yang disetujui daripada mengasumsikan pin yang gagal memiliki proyeksi yang benar, pertunangan, atau mendukung.
Mengapa Membatasi Keausan Pin, Skor, atau Gall
Tidak semua permukaan yang dipoles menunjukkan keausan yang berbahaya. Cahaya, Bahkan kontak mungkin hanya menunjukkan di mana pin berfungsi. Kekhawatiran meningkat ketika kehilangan material terkonsentrasi di satu sisi, alur dalam muncul, Diameter berubah secara terukur, atau transfer logam antar permukaan.
Lokasi dan arah keausan sangat penting:
| Pola keausan | Kemungkinan penyebab | Apa yang harus diverifikasi |
| Bahkan memoles di sekitar keliling | Kontak normal atau terdistribusi | Kehilangan diameter dan batas gambar |
| Pemolesan satu sisi | Ketidaksejajaran atau beban lateral | Posisi bore, gerakan pelat, kelurusan pin |
| Alur lurus panjang | Partikel abrasif atau lubang kasar | Kontaminasi, burr, pasangan yang rusak |
| Permukaan robek atau ternoda | Keausan perekat atau galling | Cocok, beban geser, panas, pelumasan |
| Keausan lokal di dekat ujung pemasangan | Penyangga atau gerakan longgar di kursi | Benang, retainer, membosankan, kondisi tempat duduk |
| Keausan yang hanya muncul selama produksi | Perubahan termal dalam jarak bebas atau penyelarasan | Dimensi dan gerakan panas versus dingin |
Ukur diameter pada beberapa posisi sepanjang batang dan ke lebih dari satu arah. Satu pengukuran di dekat area yang belum aus dapat menyembunyikan kehilangan material lokal.
Keausan Abrasif dari Puing-puing atau Kontak Kasar
Keausan abrasif terjadi ketika partikel keras atau cacat permukaan yang menonjol memotong atau membajak pin. Bukti khas meliputi alur arah, serpihan logam halus, atau lintasan kasar yang mengikuti arah pergerakan.
Sumber yang mungkin meliputi:
- Kontaminasi di dalam lubang pin
- Gerinda atau tepi yang terangkat setelah perawatan
- Kerusakan pada permukaan penerima
- Produk korosi atau endapan yang mengeras
- Memakai kotoran yang terperangkap di antara permukaan yang bergerak
Mengganti pin tanpa melepas sumber abrasif biasanya akan menghasilkan skor yang sama. Bersihkan jalur pergerakan, periksa lubang lubang di bawah pencahayaan yang sesuai, dan periksa material yang menonjol daripada hanya mencari kotoran yang terlihat.
Keausan Perekat, Membelokkan, dan Binding
Keausan perekat berkembang ketika permukaan yang dimuat bergeser satu sama lain dan kontak lokal menyebabkan material berpindah atau robek. Keausan perekat yang parah sering digambarkan sebagai menyebalkan. Permukaannya mungkin tampak berantakan, kasar, diambil, atau sebagian terjepit daripada tergores dengan bersih.
Kondisi yang berkontribusi meliputi:
- Izin kerja yang tidak mencukupi
- Ketidaksejajaran yang memaksa kontak samping terus menerus
- Ekspansi termal yang menutup jarak bebas yang tersedia
- Kondisi permukaan yang buruk
- Beban geser tanpa pelumasan yang sesuai di mana pelumasan diperlukan
Tribologi mencakup interaksi permukaan dalam gerak relatif, termasuk gesekan, adhesi, pelumasan, dan memakai, seperti dijelaskan oleh Institut Standar dan Teknologi Nasional.
Pelumasan dapat mengurangi gesekan pada antarmuka geser yang sesuai, namun tidak dapat memperbaiki stop yang off-centre, lubang yang rusak, pemasangan longgar, atau benturan berlebihan. Mengaplikasikan lebih banyak pelumas tanpa mengidentifikasi kondisi kontak dapat menyembunyikan gejala sementara sementara penyebab mekanis masih ada.
Mengapa Kerusakan Benturan dan Retakan Kelelahan Berkembang
Pin batas yang berulang kali mengenai permukaan pengikatannya dapat berubah bentuk meskipun tidak langsung putus. Permukaan kontak dapat menjadi pipih, jamur di tepi, Kembangkan indentasi lokal, atau mulai retak di dekat bahu atau benang.
Kontak keras berulang dapat terjadi akibat:
- Stroke atau overtravel yang salah
- Kontak terjadi lebih awal dari yang dimaksudkan
- Ketinggian terpasang yang berbeda di antara beberapa pin
- Pelat nonparalel
- Permukaan berhenti yang rusak atau lekukan
- Puing-puing di wajah kontak
- Kecepatan berlebihan pada saat kontak
- Satu pin membawa lebih banyak beban daripada yang lain
Tanda benturan harus berada dekat area kontak yang dimaksud. Tanda di dekat salah satu tepi menunjukkan beban eksentrik dan seharusnya memicu pemeriksaan posisi pin, gerakan pelat, dan berhenti mengikat.
Kontak Keras Berulang dan Pembagian Beban yang Tidak Setara
Beberapa pin limit tidak secara otomatis berbagi beban secara merata. Perbedaan kecil dalam tinggi terpasang, kondisi tempat duduk, penyelarasan pelat, atau posisi permukaan berhenti dapat menyebabkan satu pin menyentuh terlebih dahulu. Pin tersebut kemudian menyerap benturan awal dan mungkin menanggung sebagian besar beban.
Bandingkan semua pin yang bersesuaian, bukan hanya memeriksa yang gagal. Cari:
- Ukuran tanda saksi yang berbeda
- Tingkat pemolesan atau lekukan yang berbeda
- Satu pin dengan ujung jamur sementara yang lain tetap ditandai ringan
- Puing-puing di bawah satu kursi pemasangan
- Penghenti kawin yang tersembunyi atau rusak
- Perbedaan proyeksi pin
Kegagalan berulang pada posisi yang sama sangat menunjukkan adanya masalah kontak lokal atau dukungan, Variasi kualitas pin tidak acak.
Retak kelelahan setelah pembengkokan atau benturan berulang
Kelelahan berkembang ketika tegangan siklik memulai retakan kecil dan menyebabkan retakan itu tumbuh selama siklus beban berulang. Sebuah pin pada akhirnya dapat patah meskipun tidak ada siklus yang cukup parah untuk menyebabkan patah langsung.
Retakan sering dimulai di tempat tegangan lokal terkonsentrasi, seperti:
- Akar utas
- Bahu yang tajam
- Transisi diameter yang tiba-tiba
- Skor yang dalam
- Tepi kontak yang rusak
- Cacat pemesinan atau permukaan
ASTM E466 mengidentifikasi material, geometri, kondisi permukaan, kekerasan, menyelesaikan, tekanan, dan variabel lain yang dapat memengaruhi hasil uji kelelahan untuk material logam. Standar ini tidak memberikan nilai masa pakai universal untuk pin batas cetakan.
Jangan dipoles, menggiling, atau buang pin yang retak sebelum asal retak ditinjau. Perubahan permukaan dapat menghilangkan bukti yang diperlukan untuk membedakan kelelahan progresif dari kelebihan beban akhir.
Cara Mendiagnosis Akar Penyebab Sebelum Mengganti Pin
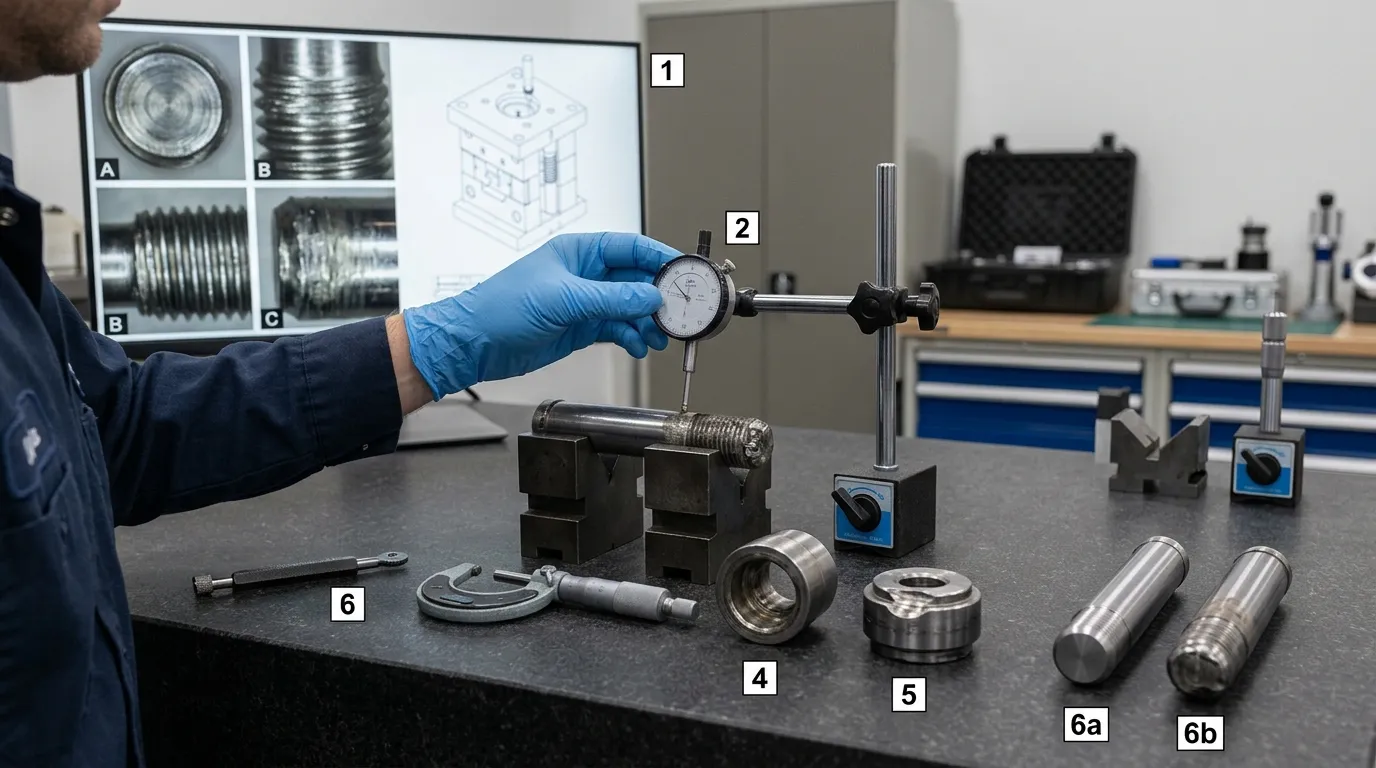
Sebelum memasuki area cetakan atau memulai pekerjaan servis, Isolasi energi berbahaya sesuai aturan yang berlaku di lokasi operasi. Di Amerika Serikat, Panduan OSHA untuk mesin cetak injeksi memerlukan penguncian dan penandaan yang sesuai selama pekerjaan servis yang memenuhi syarat. Interlock tidak boleh diperlakukan sebagai pengganti isolasi energi yang tepat.
Gunakan urutan berikut setelah peralatan dibuat aman:
- Catat posisi dan orientasi pin yang terpasang. Tandai sisi mana yang menghadapi keausan yang diamati, membengkokkan, atau dampak.
- Foto kerusakan sebelum membersihkan. Tangkap batang, wajah kontak, area pemasangan, membosankan, permukaan penghenti, dan pin tetangga.
- Bandingkan semua pin yang sesuai. Perbedaan pada bekas keausan atau benturan dapat mengungkapkan ketidakseimbangan waktu kontak.
- Periksa kelurusan atau runout. Jangan hanya mengandalkan penilaian visual.
- Ukur diameter di beberapa lokasi. Periksa lebih dari satu arah di setiap posisi untuk mengidentifikasi ovalitas atau kehilangan satu sisi.
- Periksa wajah kontak dan transisi. Cari peening, lekukan, retak tepi, retakan, dan tanda saksi yang tidak di tengah.
- Periksa ulir, retainer, tempat duduk, dan lubang pemasangan. Pastikan pin terpasang sepenuhnya dan ditempatkan dengan aman.
- Periksa lubang penerima dan pemberhentian pengikatan. Cari skor, bahan yang diangkat, lekukan, Kontaminasi, dan kontak tidak setara.
- Bandingkan temuan dengan gambar yang disetujui atau bagian yang tidak digunakan. Penerimaan tergantung pada spesifikasi komponen yang sebenarnya, bukan batas keausan universal.
- Tinjau riwayat operasional. Catat saat kegagalan muncul, apakah cetakan baru saja diservis, dan apakah masalah berubah setelah pemanasan.
Pertahankan bukti sebelum membersihkan atau mengerjakan ulang
Simpan pin yang gagal dalam kondisi aslinya sampai investigasi dasar selesai. Rekor:
- Posisi cetakan dan pin
- Orientasi instalasi
- Tanggal produksi atau periode siklus
- Pemeliharaan terbaru atau perubahan komponen
- Foto kerusakan
- Pengukuran
- Setiap puing-puing atau bahan yang dipindahkan
- Pengamatan pengoperasian panas versus dingin
Permukaan retakan, rantai aus, atau tanda kontak mungkin berisi informasi yang lebih berguna daripada pengukuran dimensi akhir.
Ukur pin dan periksa sistem kontak lengkap
Pin tidak boleh dievaluasi secara terpisah. Penggantian yang benar yang dipasang pada lubang yang rusak atau di atas stop face yang berlekuk dapat dengan cepat gagal.
Pengukuran khusus kegagalan dapat mencakup:
- Kelurusan atau runout
- Diameter sepanjang panjang kerja
- Kehilangan diameter lokal
- Proyeksi pin atau tinggi terpasang
- Kondisi ulir atau penahan
- Kondisi kursi
- Diameter lubang dan keausan yang terlihat
- Posisi kontak pada penghenti kawin
- Tinggi relatif pin berpasangan
Untuk panduan yang lebih luas tentang toleransi, baja, menyelesaikan, dan inspeksi pemasok, merujuk pada Bagian cetakan presisi. Kriteria penerimaan yang sebenarnya harus tetap berasal dari gambar komponen atau spesifikasi yang disetujui.
Cocokkan penyebab yang dikonfirmasi dengan tindakan korektif
Tindakan korektif harus mengikuti bukti. Hindari mengganti bahan, kekerasan, atau diameter sebelum memastikan bahwa kegagalan tidak berasal dari tempat lain.
| Temuan yang dikonfirmasi | Kemungkinan akar penyebab | Tindakan korektif | Implikasi penggantian |
| Tikungan terarah dengan keausan satu sisi | Ketidaksejajaran atau beban samping | Diameter yang benar, gerakan pelat, penyelarasan, atau mengikat | Ganti hanya setelah memulihkan jalur beban |
| Pin membungkuk dengan keausan samping terbatas | Dukungan yang tidak memadai atau ketidakstabilan kompresi | Tinjau panjang eksposur, dukungan, tempat duduk, dan beban yang diterapkan | Geometri atau dukungan mungkin perlu direvisi |
| Alur abrasif panjang | Puing-puing atau pasangan kasar | Hapus kontaminasi dan perbaiki permukaan yang merusak | Jangan memasang pin baru ke lubang yang rusak yang sama |
| Permukaan yang ternoda atau pickup logam | Galling atau mengikat | Pas yang benar, penyelarasan, kondisi permukaan, jarak bebas terkait panas, dan kebutuhan pelumasan | Verifikasi dimensi dan kondisi permukaan sebelum penggantian |
| Ujung jamur atau pipih | Benturan keras berulang | Cek stroke, kecepatan kontak, wajah berhenti, tinggi terpasang, dan pembagian beban | Ganti hanya setelah kondisi benturan diperbaiki |
| Lekukan di luar pusat | Kontak eksentrik | Posisi pin yang benar, paralelisme lempeng, atau geometri stop-surface | Konfirmasikan kontak terpusat dengan pengganti |
| Retak di dekat benang atau bahu | Konsentrasi tegangan siklik | Tinjau geometri, pemasangan, pembengkokan berulang, dan sejarah dampak | Tinjauan teknik mungkin diperlukan sebelum respesifikasi |
| Dudukan longgar atau kursi rusak | Kegagalan retensi | Perbaiki ulir, retainer, tempat duduk, atau membosankan | Pin baru saja tidak cukup |
| Dugaan kekerasan atau masalah material | Kondisi yang disediakan salah atau ketidakcocokan spesifikasi | Verifikasi material dan kekerasan melalui dokumentasi atau pengujian | Jangan menganggap kegagalan material dari penampilan saja |
Ketika penggantian sudah cukup—dan ketika cetakan perlu didesain ulang
Penggantian yang serupa mungkin wajar jika kerusakan terjadi setelah kejadian terisolasi, komponen di sekitarnya tetap sesuai spesifikasi, dan dimensi pin, tempat duduk, membosankan, penyelarasan, dan waktu kontak sudah benar.
Koreksi atau tinjauan desain lebih lanjut diperlukan jika:
- Posisi yang sama telah gagal lebih dari sekali
- Pin berulang kali menekuk ke arah yang sama
- Satu pin kontak sebelum yang lain
- Kursi pemasangan atau lubang penerima rusak
- Permukaan berhenti berlekuk atau tidak rata
- Bagian pin yang terbuka tidak memiliki dukungan yang memadai
- Suhu pengoperasian, perubahan, jarak bebas atau penyelarasan
- Penggantian harus berbeda dari gambar yang disetujui
- Perubahan material atau kekerasan sedang dipertimbangkan
Kekerasan dan ketangguhan harus dipertimbangkan bersama. Kekerasan yang lebih tinggi dapat meningkatkan ketahanan terhadap beberapa kondisi aus, namun tidak secara otomatis meningkatkan toleransi terhadap benturan, konsentrasi tegangan, atau membengkokkan.
Ulasan SunshinePro Halaman Produk Pin Batas Cetakan S45C mencantumkan dengan kekerasan 15–17 HRC untuk produk tersebut, bersama dengan penggilingan presisi, perlakuan panas vakum, opsi standar, dan kustomisasi non-standar. Detail tersebut menggambarkan produk yang terdaftar; ini bukan spesifikasi universal untuk setiap aplikasi limit-pin.
Di mana verifikasi kekerasan formal Rockwell diperlukan, metode pengujian harus mengikuti standar yang berlaku seperti ISO 6508-1:2023. Hasil uji juga harus diinterpretasikan berdasarkan gambar atau spesifikasi material yang disetujui.
Apa yang Harus Disediakan untuk Penggantian atau Tinjauan Kegagalan
Pemasok dapat meninjau komponen yang gagal dengan lebih efektif ketika penyelidikan mencakup bukti, bukan hanya diameter dan panjang yang diminta.
Siapkan:
- Gambar yang disetujui atau persyaratan dimensi lengkap
- Pin yang gagal atau sampel yang diidentifikasi dengan jelas
- Foto-foto kerusakan dan orientasi yang dipasang
- Lokasi pin dalam cetakan
- Kelurusan, diameter, dan ukuran keausan
- Detail bore, tempat duduk, retainer, dan kondisi berhenti kawin
- Bahan dan kekerasan yang dibutuhkan
- Persyaratan perlakuan panas jika ditentukan
- Riwayat siklus dan kegagalan
- Suhu pengoperasian atau perubahan terkait pemanasan
- Rincian pemeliharaan terbaru atau modifikasi cetakan
- Apakah penggantian standar atau suku cadang kustom yang direvisi sedang dipertimbangkan
SunshinePro menyatakan bahwa mereka menyediakan komponen cetakan standar dan suku cadang kustom berbasis gambar, dengan alur kerja yang mencakup tinjauan gambar, pemrosesan, dan inspeksi. Setelah akar penyebab diselidiki, mengajukan gambar, bukti kerusakan, pengukuran, dan sejarah operasional sepanjang Halaman kontak SunshinePro untuk tinjauan limit-pin standar atau kustom.
Bagikan:



Ditulis oleh Sunshine
di Sunshine, Kami adalah produsen dan pemasok profesional komponen cetakan presisi, menawarkan berbagai produk untuk aplikasi stamping dan cetakan injeksi. Fokus utama kami adalah mencetak cetakan, pin dan lengan ejector, serta tiang panduan dan bushing. Dengan pemesinan CNC canggih, kontrol kualitas ketat, dan kemampuan produksi yang kuat, kami memastikan keandalan, suku cadang presisi tinggi, bersama dengan komponen standar yang tersedia untuk pasokan global yang cepat dan efisien.
BERITA
DAPATKAN LAYANAN
Dengan suku cadang berkualitas untuk memenuhi setiap anggaran dan staf ramah yang terlatih untuk membuat kunjungan Anda menjadi informatif dan tanpa repot.
