



Pin Ejector dalam Injection Molding: Fungsi, Jenis-jenis, dan Penyebab Kegagalan
Sistem injection molding pin ejector menggunakan pin baja yang dikeraskan untuk mendorong bagian plastik yang didinginkan keluar dari rongga cetakan setelah setiap siklus. Jenis pin yang benar, penempatan, dan pemilihan material membantu mencegah bekas ejector, menempel, pembengkokan pin, dan gaya ejeksi tidak merata. Sebagian besar kegagalan disebabkan oleh penyelarasan yang buruk, kekuatan berlebihan, bahan abrasif, atau praktik pemeliharaan yang lemah.
Cetakan dapat menghasilkan bagian yang akurat selama bertahun-tahun, lalu tiba-tiba mulai meninggalkan bekas, bagian-bagian yang menempel, atau pin pembengkok. Dalam banyak kasus, sistem ejector adalah masalahnya. Pin ejector tampak sederhana, tapi ukurannya, penempatan, dan kondisi permukaan memengaruhi stabilitas siklus, kualitas kosmetik, dan masa pakai cetakan. Memahami cara kerjanya membantu produsen mengurangi limbah, waktu istirahat, dan perbaikan alat yang mahal.
Apa itu pin ejector dalam injection molding?
Pin ejector dalam injection molding adalah pin baja yang dikeraskan yang mendorong bagian plastik yang didinginkan keluar dari rongga cetakan setelah dicetak. Penempatan mereka, ukuran, dan material secara langsung memengaruhi kualitas bagian, stabilitas siklus, dan masa pakai jamur.
Pin ejector merupakan bagian dari sistem ejection cetakan. Setelah plastik dingin dan cetakan terbuka, Pin-pin bergerak maju dan mendorong bagian yang dicetak menjauh dari sisi inti cetakan. Tanpa mereka, Banyak bagian akan tersangkut di dalam rongga dan menghentikan produksi.
Sebagian besar pin ejector adalah batang baja bulat yang diperkeras. Mereka ditempatkan di dalam lubang yang diproses dengan presisi dan terhubung ke pelat ejector di belakang cetakan. Ketika mesin mengaktifkan sistem ejector, pelat bergerak maju dan mendorong pin ke bagian yang dicetak.
Tata letak pin sama pentingnya dengan pin itu sendiri. Penempatan yang buruk dapat menciptakan tanda yang terlihat, gaya tidak merata, atau bagian yang melengkung. Banyak produsen meninjau seluruh Panduan Komponen Cetakan Lengkap sebelum menyelesaikan tata letak ejection karena desain ejector memengaruhi beberapa sistem cetakan yang terhubung.
Bagaimana sistem pin ejector bekerja selama siklus pencetakan?
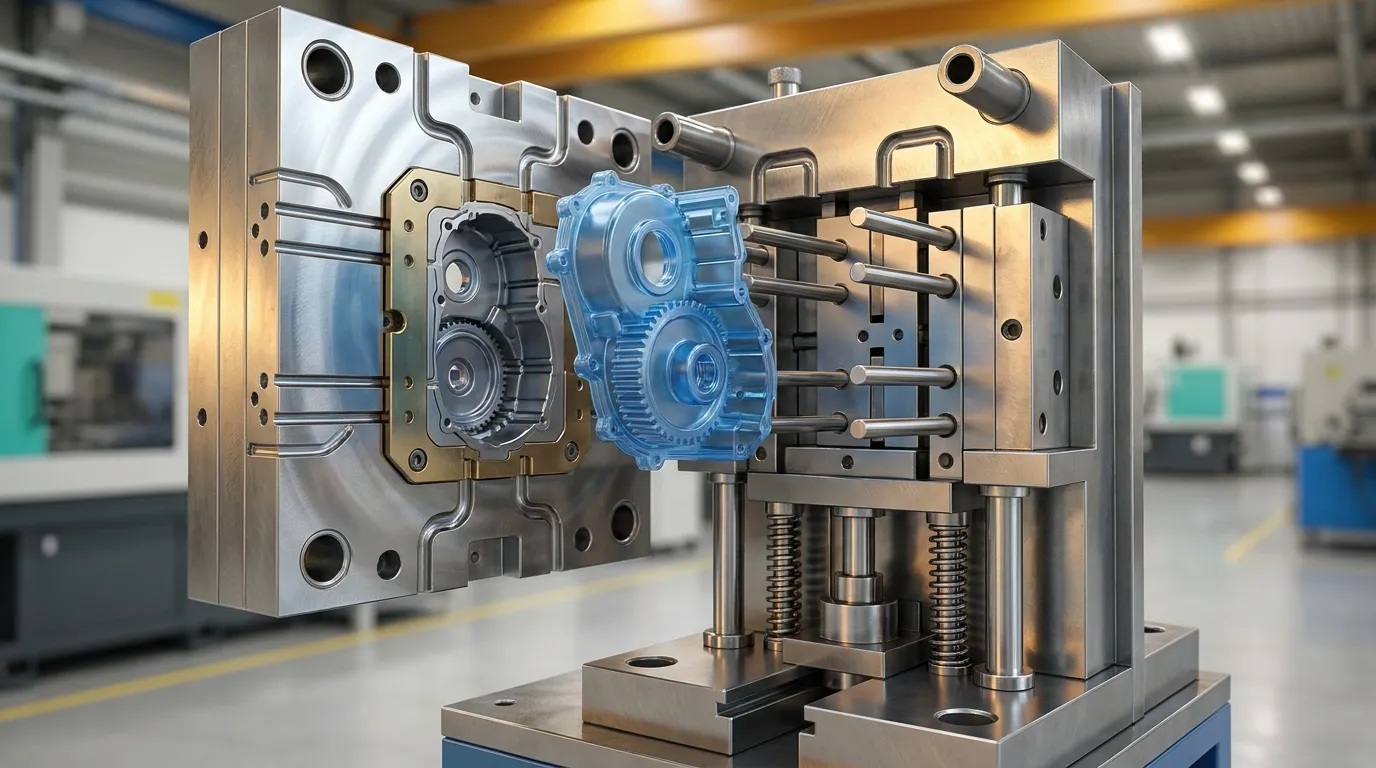
Setelah cetakan terbuka, Pelat ejector mendorong pin ejector ke depan untuk melepaskan bagian yang didinginkan dari rongga. Pin akan ditarik sebelum siklus berikutnya dimulai, Membuat waktu yang tepat sangat penting untuk produksi yang lancar.
Urutan ejeksi dimulai setelah pendinginan selesai. Setelah cetakan terpisah, Bagian yang dicetak biasanya tetap menempel pada sisi inti karena penyusutan dan gesekan permukaan. Sistem ejector kemudian mengaktifkan dan mendorong bagian tersebut keluar.
- Plastik mendinginkan di dalam rongga
- Cetakan terbuka
- Pelat ejektor bergerak maju
- Pin menghubungi bagian tersebut
- Pelepasan bagian dari inti
- Pin ditarik kembali
- Cetakan ditutup untuk siklus berikutnya
Menurut Panduan pin ejektor WayKen, Gaya ejeksi yang seimbang penting untuk siklus pencetakan yang stabil. Tekanan yang tidak merata dapat memelintir bagian dinding tipis atau menciptakan tanda tegangan yang terlihat.
Bagian cetakan besar sering membutuhkan beberapa pin yang bekerja bersama. Rumah elektronik tipis, misalnya, dapat menggunakan beberapa pin kecil yang ditempatkan di dekat tulang rusuk dan dinding penyangga untuk menyebarkan gaya secara merata. Panel datar besar juga dapat menggunakan selongsong ejector atau sistem stripper untuk mengurangi lengkungan.
Jenis pin ejector apa saja yang digunakan dalam cetakan injeksi?
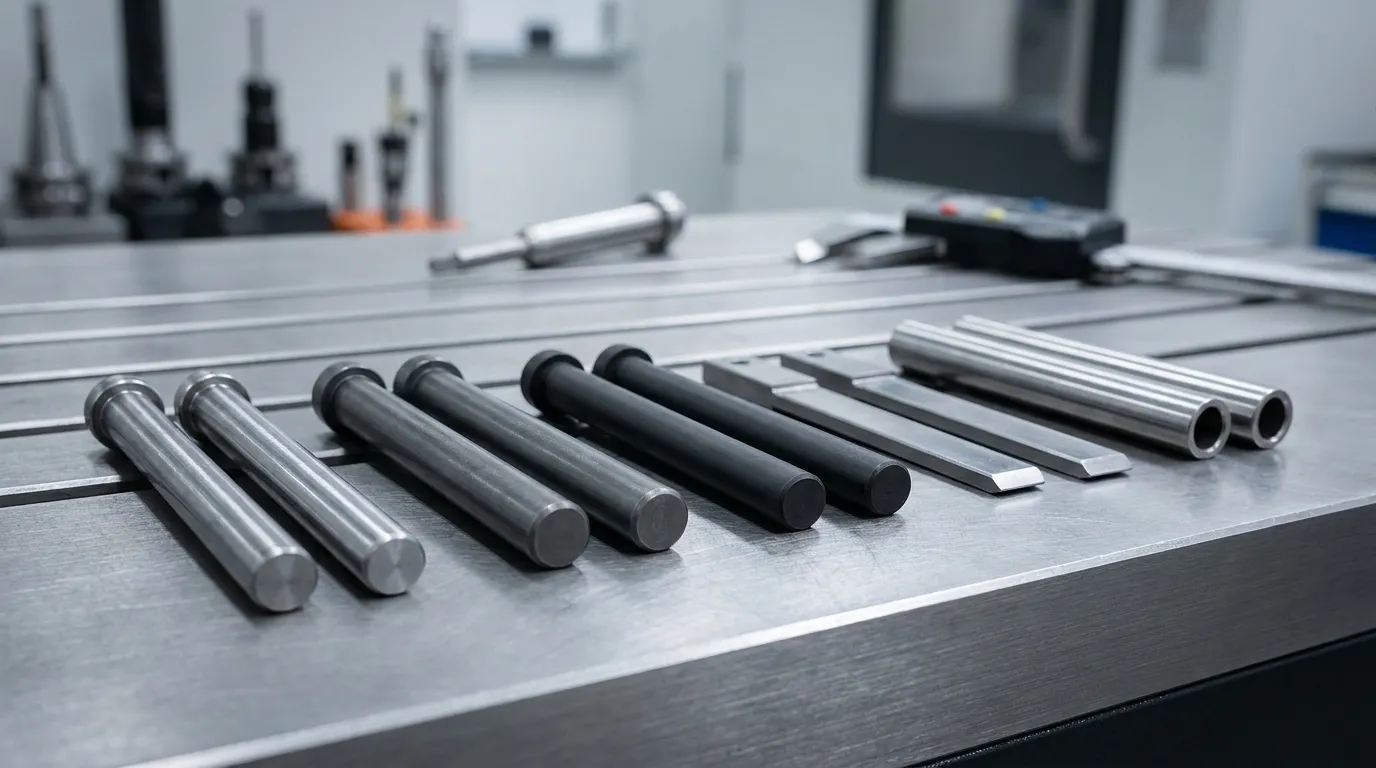
Jenis pin ejector yang berbeda menyelesaikan masalah cetakan yang berbeda. Pin through-hardened menangani aplikasi umum, pin nitridida meningkatkan ketahanan aus, dan pin berlapis mengurangi gesekan dalam kondisi pencetakan yang menuntut atau abrasif.
Produsen memilih tipe pin ejector berdasarkan jenis resin, hitungan siklus, persyaratan kosmetik, dan geometri cetakan. Pin standar bekerja dengan baik untuk banyak cetakan, Namun produksi volume besar biasanya membutuhkan bahan atau pelapis yang ditingkatkan.
| Jenis Pin | Penggunaan Terbaik | Manfaat Utama | Batasan Utama |
|---|---|---|---|
| Pin yang dikeraskan | Cetakan umum | Biaya rendah | Pemakaian lebih cepat |
| Pin H13 nitrided | Cetakan siklus tinggi | Ketahanan aus yang lebih baik | Harga lebih tinggi |
| Pin berlapis hitam | Resin abrasif | Mengurangi gesekan | Biaya pelapisan |
| Ejektor pisau | Tulang rusuk tipis | Dukungan yang lebih baik | Pemesinan kompleks |
| Lengan ejektor | Bos bulat | Tekanan genap | Jejak yang lebih besar |
Pin yang diperkeras standar tidak selalu menjadi pilihan terbaik. Resin abrasif dan cetakan siklus tinggi biasanya membenarkan pin yang dilapisi nitrida atau dilapisi meskipun biaya awalnya lebih tinggi. Mengganti pin yang aus berulang kali seringkali lebih mahal daripada upgrade material lebih awal.
Produsen yang bekerja dengan produk konsumen bertekstur juga menggunakan pin berlapis untuk mengurangi bekas hambatan yang terlihat. Beberapa cetakan untuk housing medis menggunakan lapisan dengan gesekan rendah karena pelepasan yang halus lebih penting daripada biaya alat awal.
Saat selongsong ejektor bekerja lebih baik daripada pin
Selongsong ejector bekerja lebih baik ketika fitur cetakan berbentuk bulat dan berongga, seperti sekrup atau penyangga silinder. Sebuah sleeve menyebarkan gaya di sekitar fitur, bukan memusatkan tekanan di satu area kecil.
Untuk cetakan dengan banyak bagian bergerak presisi, Produsen sering meninjau kompatibel suku cadang cetakan sebelum memilih sistem ejector.
Bahan dan lapisan apa yang terbaik untuk pin ejector?
Baja H13 dan baja alat yang dikeraskan umum digunakan untuk pin ejector karena tahan panas, memakai, dan deformasi. Lapisan khusus seperti DLC atau nitriding mengurangi gesekan dan memperpanjang masa pakai pada cetakan siklus tinggi.
Pin ejector beroperasi di bawah tekanan dan panas berulang. Bahan lunak cepat aus, terutama pada cetakan yang menggunakan resin berisi kaca atau abrasif. Baja alat H13 banyak digunakan karena menyeimbangkan ketangguhan, kekerasan, dan stabilitas termal.
Perlakuan panas meningkatkan daya tahan dengan meningkatkan kekerasan permukaan. Nitrisi menambahkan lapisan pelindung lain yang membantu mengurangi keausan dan keausan permukaan. Menurut Panduan pin ejektor Aco Mold, pin berlapis juga dapat mengurangi gesekan dalam kondisi pencetakan yang menuntut.
| Bahan atau Pelapisan | Keuntungan utama | Aplikasi Terbaik |
|---|---|---|
| Baja H13 | Tahan panas | Cetakan siklus tinggi |
| Baja perkakas yang dikeraskan | Daya tahan umum | Produksi standar |
| Permukaan nitrid | Pengurangan keausan | Bahan abrasif |
| Lapisan DLC | Gesekan yang lebih rendah | Bagian kosmetik |
| Lapisan PVD | Perlindungan permukaan | Produksi yang panjang |
Finishing permukaan juga memengaruhi performa. Pin kasar menciptakan hambatan dan meningkatkan risiko tersangkut. Permukaan halus yang dipoles biasanya meningkatkan konsistensi pelepasan dan mengurangi kerusakan kosmetik pada produk yang terlihat.
Produsen yang membandingkan bahan perkakas sering mengevaluasi lebih luas Komponen cetakan presisi pada saat yang sama, karena daya tahan ejector memengaruhi jadwal perawatan cetakan secara keseluruhan.
Mengapa pin ejector meninggalkan bekas pada bagian yang dicetak?
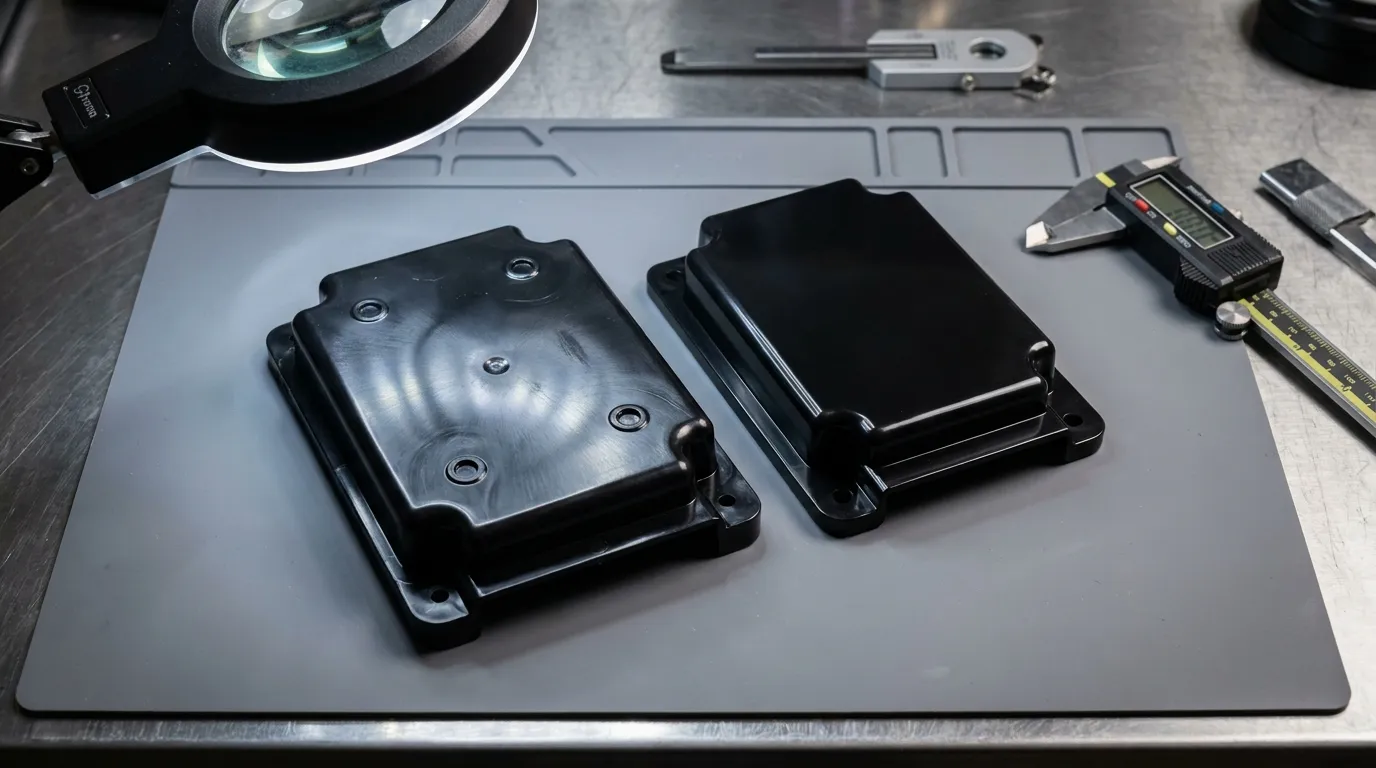
Bekas pin ejector terjadi ketika gaya ejection terkonsentrasi menekan permukaan plastik lunak atau tidak didukung. Penempatan pin yang buruk, kekuatan berlebihan, atau permukaan bertekstur yang tidak serasi dapat membuat tanda lebih terlihat.
Tanda ejector adalah salah satu masalah kosmetik yang paling umum dalam injection molding. Biasanya muncul sebagai tanda lingkaran kecil, bintik-bintik mengilap, atau cincin yang timbul pada permukaan bagian yang sudah selesai. Dalam banyak kasus, Tanda-tanda itu tidak berbahaya. Tentang produk kosmetik, Bisa menjadi masalah kualitas.
Menurut Panduan Protolabs tentang penempatan pin ejektor, permukaan tanpa penyangga dan konsentrasi gaya tinggi meningkatkan visibilitas tanda. Dinding tipis dan finishing mengilap sangat sensitif.
| Gejala | Kemungkinan Penyebab | Perbaikan yang Direkomendasikan |
|---|---|---|
| Tanda melingkar yang dalam | Gaya ejeksi yang berlebihan | Menambahkan titik dukungan |
| Bintik-bintik pin mengkilap | Ketidakcocokan permukaan | Pin pencocokan tekstur |
| Panel melengkung | Gaya tidak merata | Menyeimbangkan kembali tata letak pin |
| Seret goresan | Pelepasan yang buruk | Meningkatkan polesan/pelapisan |
Menambah lebih banyak pin ejector tidak secara otomatis meningkatkan ejection. Tata letak yang tidak seimbang justru bisa meningkatkan cacat kosmetik dan keausan pin. Tujuannya adalah gaya seimbang, tidak maksimal jumlah pin.
Tanda ejektor yang dapat diterima vs tidak dapat diterima
Tanda kecil sebagai saksi adalah hal yang normal di banyak bagian industri. Rumah internal dan komponen tersembunyi sering memungkinkan tanda pin cahaya tanpa mengganggu fungsi.
Produk konsumen yang terlihat berbeda. Penutup elektronik bertekstur atau panel trim otomotif dapat menolak bahkan cacat kosmetik kecil. Beberapa produsen memberi tekstur pada permukaan pin agar sesuai dengan permukaan cetakan di sekitarnya dan mengurangi kontras yang terlihat.
Untuk dasar desain cetakan yang lebih luas, Pembaca dapat mengulas Dasar-dasar cetakan injeksi plastik bersamaan dengan perencanaan sistem ejector.
Bagaimana posisi pin ejector dengan benar?
Penempatan pin ejector yang benar menyebarkan gaya secara merata di seluruh bagian yang dicetak. Posisi yang buruk menciptakan konsentrasi stres, membengkokkan, melengkung, atau cacat yang terlihat, terutama pada bagian berdinding tipis.
Pin biasanya ditempatkan di dekat fitur struktural yang kuat seperti tulang rusuk, bos-bos, dan bagian dinding yang lebih tebal. Area ini dapat menyerap gaya ejeksi tanpa mengalami deformasi. Permukaan tipis tanpa penyangga harus menghindari kontak langsung dengan pin jika memungkinkan.
Bagian datar besar membutuhkan penyeimbangan gaya yang cermat. Panel plastik lebar dengan hanya beberapa pin tengah dapat melengkung saat eject dan menyebabkan bekas sink atau distorsi. Menambahkan titik penyangga di dekat perimeter sering meningkatkan stabilitas.
Berapa banyak pin ejector yang dibutuhkan?
Jumlahnya tergantung pada geometri bagian, penyusutan resin, ketebalan dinding, dan persyaratan finishing permukaan. Menurut Ikhtisar pin ejektor FirstMold, Bagian yang lebih besar biasanya membutuhkan titik penyangga yang lebih seimbang untuk mencegah tekanan lokal.
Rumah elektronik konsumen sederhana dapat menggunakan enam hingga sepuluh pin. Panel otomotif besar dapat membutuhkan puluhan ejector yang diposisikan dengan cermat untuk bekerja bersama.
Daftar Periksa Penempatan Pin Ejektor
- Tempatkan pin di dekat tulang rusuk dan penyangga struktural
- Hindari permukaan kosmetik yang sangat terlihat
- Sebarkan gaya secara merata ke seluruh bagian
- Dukung bagian dinding tipis dengan hati-hati
- Pertahankan diameter pin cukup besar untuk menahan pembengkokan
- Cocokkan permukaan bertekstur di mana penampilan penting
- Verifikasi penarikan pin sebelum penutupan cetakan
Permukaan kosmetik tidak boleh bergantung pada gaya ejeksi agresif. Mendesain ulang geometri penyangga seringkali lebih aman daripada sekadar meningkatkan tekanan pin.
Apa yang menyebabkan pin ejector gagal?
Pin ejector biasanya gagal karena penyelarasan yang buruk, gaya ejeksi berlebihan, pelumasan yang tidak memadai, bahan abrasif, atau distribusi beban yang tidak merata. Gejala awal termasuk mengalami kemasan, bekas aus, membengkokkan, dan siklus ejeksi yang tidak stabil.
Kegagalan pin jarang terjadi tanpa peringatan. Sebagian besar cetakan menunjukkan tanda-tanda awal seperti bekas hambatan, rilis tidak konsisten, atau keausan yang terlihat jauh sebelum pin benar-benar putus. Menangkap tanda-tanda tersebut sejak dini membantu menghindari waktu istirahat dan kerusakan pada gigi gigi.
Pin tipis di rongga dalam sangat rentan. Pin panjang tanpa penyangga dapat melentur saat ejection dan secara bertahap melengkung selama siklus berulang. Resin abrasif juga mempercepat keausan dan meningkatkan gesekan.
Tabel Diagnosis Kegagalan Pin Ejektor
| Gejala | Kemungkinan Penyebab | Dampak Produksi | Perbaikan yang Direkomendasikan |
|---|---|---|---|
| Pin bengkok | Gaya tidak merata atau pin berukuran kecil | Distorsi bagian | Meningkatkan dukungan atau diameter |
| Pin tempel | Pelumasan yang buruk | Siklus interupsi | Meningkatkan pembersihan dan pelumasan |
| Membelokkan | Gesekan antara pin dan lubang | Penilaian permukaan | Gunakan pelapis atau pemolesan |
| Pin rusak | Tekanan berlebihan | Kerusakan jamur | Menyeimbangkan kembali gaya ejeksi |
| Tanda aus | Resin abrasif | Cacat kosmetik | Tingkatkan bahan pin |
Pin ejektor bengkok
Cetakan interior otomotif sering mengalami pembengkokan pin di sekitar tulang rusuk dalam dan fitur penyangga yang sempit. Jika diameter pin terlalu kecil, siklus gaya berulang akhirnya menghasilkan defleksi.
Meningkatkan jumlah poin dukungan sering kali lebih efektif daripada hanya menggunakan kekuatan lebih besar. Tata letak seimbang mengurangi tekanan pada pin individual dan meningkatkan stabilitas cetakan jangka panjang.
Pin ejektor yang menempel
Pin akan menempel saat gesekan meningkat di dalam lubang ejector. Kotoran, penumpukan resin, pelumasan lemah, atau kerusakan permukaan dapat menyebabkan masalah menempel.
Cetakan yang menjalankan jadwal produksi siklus tinggi biasanya memerlukan interval inspeksi rutin. Banyak produsen menggabungkan perawatan ejector dengan perawatan yang lebih luas Sistem komponen mati Inspeksi untuk mengurangi waktu henti tak terduga.
Bagaimana produsen dapat mengurangi masalah pin ejector?
Sebagian besar kegagalan pin ejector dapat dikurangi dengan ukuran pin yang tepat, penempatan seimbang, inspeksi rutin, kontrol pelumasan, dan penyelesaian permukaan yang tepat. Perawatan preventif biasanya lebih murah daripada waktu henti jamur dan kehilangan barang bekas.
Strategi pencegahan terbaik dimulai saat desain cetakan. Diameter pin yang tepat, penempatan, dan mendukung mengurangi stres sebelum produksi dimulai. Pemeliharaan kemudian menjaga stabilitas sistem selama produksi yang panjang.
Cetakan berkapasitas tinggi mendapat manfaat dari siklus pembersihan dan inspeksi yang terjadwal. Menunggu kerusakan yang terlihat biasanya menyebabkan perbaikan yang lebih mahal dan keterlambatan produksi.
Daftar Periksa Pencegahan Pin Ejektor
- Periksa pin secara teratur untuk keausan atau pembengkokan
- Poles permukaan yang rusak sebelum galling menyebar
- Ganti jadwal pelumasan yang lemah
- Gunakan pin berlapis untuk resin abrasif
- Hindari tekanan ejeksi yang berlebihan
- Cocokkan tekstur pin pada permukaan kosmetik
- Verifikasi keselarasan pelat ejektor selama perawatan
- Ganti bushing yang aus sebelum gerakan pin menjadi tidak stabil
Cetakan medis yang menghasilkan rumah kosmetik halus, misalnya, dapat membenarkan pin berlapis DLC karena gesekan yang berkurang meningkatkan konsistensi pelepasan. Perumahan industri dengan volume rendah mungkin tidak memerlukan biaya tambahan itu.
Produsen yang mengelola keausan perkakas jangka panjang terkadang membandingkan daya tahan ejektor dengan yang lebih luas Kontrol keausan perkakas strategi di berbagai sistem produksi.
Mendapatkan Langkah Selanjutnya dengan Benar
Sistem injection molding pin ejector memengaruhi lebih dari sekadar pelepasan bagian. Mereka memengaruhi kualitas kosmetik, stabilitas siklus, biaya pemeliharaan, dan masa pakai jamur. Keputusan desain kecil, seperti penempatan pin atau pemilihan lapisan, dapat mencegah masalah produksi besar di kemudian hari.
Jika cetakan sudah terlihat menempel, tanda saksi, atau pin bengkok, Mulailah dengan meninjau distribusi gaya dan geometri penyangga sebelum meningkatkan tekanan ejeksi. Banyak masalah berasal dari ketidakseimbangan daripada kekuatan yang tidak cukup.
Untuk cetakan baru, fokus pada tata letak yang seimbang, bahan tahan lama, dan perencanaan pemeliharaan yang realistis. Pilihan-pilihan tersebut biasanya lebih murah dibandingkan waktu henti berulang dan perbaikan alat.
Pertanyaan yang Sering Diajukan
Untuk apa pin ejector digunakan dalam injection molding?
Pin ejector mendorong bagian plastik yang didinginkan keluar dari rongga cetakan setelah cetakan. Mereka membantu mengotomatisasi pelepasan bagian dan menjaga siklus produksi tetap konsisten sekaligus mengurangi penanganan manual.
Mengapa pin ejector meninggalkan bekas lingkaran?
Bekas pin ejector muncul ketika gaya terkonsentrasi pada area kontak kecil selama bagian ejection. Poor placement, tekanan berlebihan, atau permukaan plastik lunak dapat membuat bekas lebih terlihat.
Material apa yang terbaik untuk pin ejector?
Baja alat yang dikeraskan dan baja H13 adalah pilihan umum karena tahan panas, memakai, dan deformasi. Lapisan seperti nitriding atau DLC meningkatkan umur hidup di lingkungan molding abrasif.
Berapa banyak pin ejector yang harus dimiliki cetakan?
Jumlah pin ejector tergantung pada ukuran bagian, ketebalan dinding, geometri, dan persyaratan gaya ejeksi. Bagian yang lebih besar atau lebih fleksibel biasanya membutuhkan titik penyangga tambahan untuk pelepasan yang seimbang.
Apa yang menyebabkan pin ejector melengkung?
Pin ejector melengkung saat mengalami gaya tidak merata, penyelarasan yang buruk, tekanan berlebihan, atau dukungan lemah. Pin tipis di dalam rongga dalam sangat rentan terhadap defleksi selama siklus berulang.
Bisakah pin ejector digunakan pada permukaan bertekstur?
Iya, Namun permukaan pin sering membutuhkan perlakuan tekstur yang sesuai untuk menghindari lingkaran mengkilap yang terlihat. Finishing yang tepat membantu area ejector menyatu dengan permukaan cetakan di sekitarnya.
Bagikan:



Ditulis oleh Sunshine
di Sunshine, Kami adalah produsen dan pemasok profesional komponen cetakan presisi, menawarkan berbagai produk untuk aplikasi stamping dan cetakan injeksi. Fokus utama kami adalah mencetak cetakan, pin dan lengan ejector, serta tiang panduan dan bushing. Dengan pemesinan CNC canggih, kontrol kualitas ketat, dan kemampuan produksi yang kuat, kami memastikan keandalan, suku cadang presisi tinggi, bersama dengan komponen standar yang tersedia untuk pasokan global yang cepat dan efisien.
BERITA
DAPATKAN LAYANAN
Dengan suku cadang berkualitas untuk memenuhi setiap anggaran dan staf ramah yang terlatih untuk membuat kunjungan Anda menjadi informatif dan tanpa repot.
